جوشکاری فلزات رنگی یکی از فرآیندهای مهم در صنایع فلزی است که برای اتصال فلزاتی مانند آلومینیوم، مس، برنج و برنز مورد استفاده قرار می گیرد. این فلزات به دلیل ویژگی هایی مانند رسانایی حرارتی بالا، مقاومت در برابر خوردگی و وزن مناسب، کاربرد گسترده ای در صنایع مختلف دارند. با این حال، تفاوت در خواص فیزیکی و شیمیایی آن ها باعث شده است که جوشکاری این فلزات نسبت به فولادهای معمولی به مهارت، تجهیزات و تنظیمات تخصصی تری نیاز داشته باشد.
انتخاب روش مناسب جوشکاری، شناخت خصوصیات فلز پایه و استفاده از مواد مصرفی استاندارد، نقش مهمی در کیفیت و استحکام اتصال دارند. در این مقاله با مفهوم جوشکاری فلزات رنگی، انواع فلزات قابل جوشکاری، روش های رایج، تجهیزات مورد نیاز و نکات مهم برای دستیابی به یک اتصال باکیفیت آشنا می شویم.
در انتخاب متریال مناسب برای پروژه های صنعتی، علاوه بر بررسی ویژگی های فنی و روش های جوشکاری فلزات رنگی، مقایسه هزینه مواد اولیه با قیمت فولاد نیز اهمیت زیادی دارد.
جوشکاری فلزات رنگی چیست؟
جوشکاری فلزات رنگی به فرآیندی گفته می شود که در آن دو یا چند قطعه از فلزات غیرآهنی با استفاده از روش های مختلف جوشکاری به یکدیگر متصل می شوند. فلزات رنگی به گروهی از فلزات و آلیاژها گفته می شود که آهن عنصر اصلی تشکیل دهنده آن ها نیست. آلومینیوم، مس، برنج، برنز، منیزیم و تیتانیوم از جمله فلزاتی هستند که در این گروه قرار می گیرند.
در این فرآیند، بسته به نوع روش جوشکاری، با استفاده از حرارت ناشی از قوس الکتریکی یا منابع انرژی دیگر، اتصال میان قطعات ایجاد می شود. در روش های جوشکاری ذوبی، لبه قطعات ذوب شده و پس از انجماد، اتصال شکل می گیرد. در برخی روش های دیگر مانند جوشکاری اصطکاکی، اتصال بدون ذوب شدن فلز پایه انجام می شود.
یکی از مهم ترین ویژگی های جوشکاری فلزات رنگی، ضرورت کنترل دقیق حرارت ورودی است. بسیاری از این فلزات رسانایی حرارتی بالایی دارند و گرما را به سرعت در سطح قطعه پخش می کنند. برخی نیز به دلیل تشکیل لایه اکسیدی یا حساسیت به ترک خوردگی، به آماده سازی ویژه سطح و انتخاب دقیق فلز پرکننده نیاز دارند.
تفاوت جوشکاری فلزات رنگی و آهنی
تفاوت اصلی جوشکاری فلزات رنگی و آهنی به خواص فیزیکی، ترکیب شیمیایی و رفتار آن ها در برابر حرارت مربوط می شود. فلزات آهنی مانند فولاد کربنی و چدن، آهن را به عنوان عنصر اصلی در ترکیب خود دارند؛ در حالی که فلزات رنگی از عناصر دیگری تشکیل شده اند.
مهم ترین تفاوت های این دو گروه عبارت اند از:
رسانایی حرارتی: آلومینیوم و مس در مقایسه با فولاد کربنی رسانایی حرارتی بالاتری دارند. به همین دلیل، برای ایجاد حوضچه مذاب مناسب ممکن است به حرارت ورودی بیشتری نیاز داشته باشند.
دمای ذوب: بسیاری از فلزات رنگی مانند آلومینیوم دمای ذوب پایین تری نسبت به فولاد دارند، اما وجود لایه های اکسیدی مقاوم می تواند جوشکاری آن ها را دشوار کند.
انبساط حرارتی: برخی فلزات رنگی، به ویژه آلومینیوم، هنگام گرم و سرد شدن تغییر ابعاد قابل توجهی دارند که احتمال تاب برداشتن قطعه را افزایش می دهد.
انتخاب گاز محافظ: در جوشکاری بسیاری از فلزات رنگی از گازهای خنثی مانند آرگون و هلیوم استفاده می شود تا حوضچه مذاب در برابر آلودگی و اکسیداسیون محافظت شود.
انتخاب تجهیزات و مواد مصرفی: نوع دستگاه، جریان الکتریکی، قطبیت و فلز پرکننده باید متناسب با جنس فلز پایه انتخاب شوند.
بنابراین، نمی توان تنظیمات مورد استفاده برای جوشکاری فولاد را بدون بررسی شرایط فنی برای فلزات رنگی به کار برد. شناخت این تفاوت ها به کاهش عیوب جوش و افزایش کیفیت اتصال کمک می کند.
انواع فلزات رنگی قابل جوشکاری
فلزات رنگی قابل جوشکاری شامل گروه متنوعی از فلزات و آلیاژها هستند که هر کدام رفتار متفاوتی در برابر حرارت دارند. میزان جوش پذیری آن ها به عواملی مانند ترکیب شیمیایی، ضخامت قطعه، روش جوشکاری و شرایط آماده سازی سطح بستگی دارد.
در میان این فلزات، آلومینیوم، مس، برنج و برنز از پرکاربردترین گزینه ها در صنایع تولیدی و تعمیراتی محسوب می شوند.
جوشکاری آلومینیوم
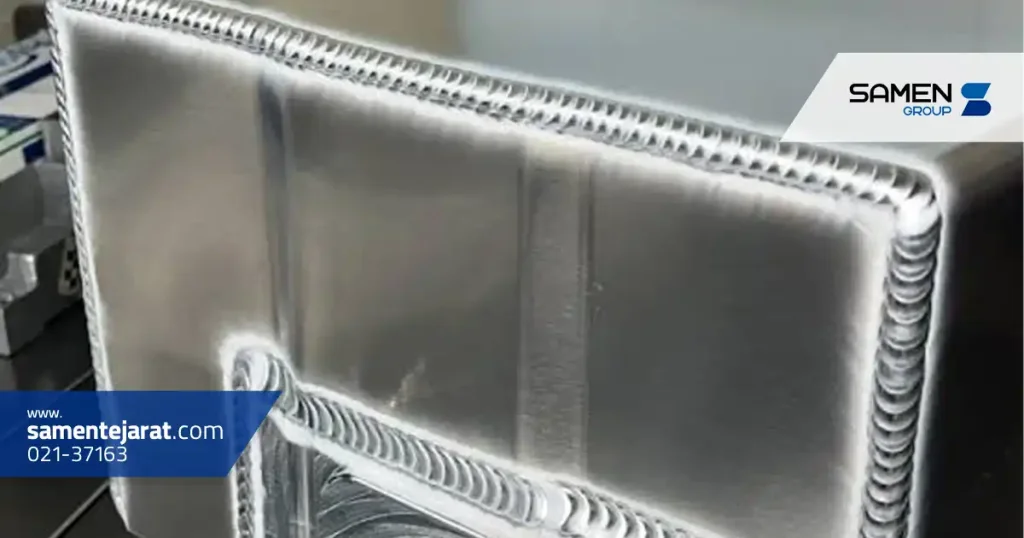
جوشکاری آلومینیوم به دلیل وزن کم، مقاومت مناسب در برابر خوردگی و کاربرد گسترده این فلز در صنایع مختلف اهمیت زیادی دارد. آلومینیوم در ساخت قطعات خودرو، تجهیزات صنعتی، سازه های سبک، مخازن و تجهیزات حمل و نقل مورد استفاده قرار می گیرد.
یکی از مهم ترین چالش های جوشکاری آلومینیوم، وجود لایه اکسید آلومینیوم روی سطح آن است. این لایه دمای ذوب بسیار بالاتری نسبت به فلز پایه دارد و در صورت آماده سازی نامناسب، می تواند باعث ایجاد عیوبی مانند عدم ذوب کامل یا آخال اکسیدی شود.
روش های TIG و MIG از رایج ترین روش ها برای جوشکاری آلومینیوم هستند. در جوشکاری TIG آلومینیوم معمولا از جریان متناوب یا AC استفاده می شود که به شکستن و پاکسازی لایه اکسیدی کمک می کند. در روش MIG نیز استفاده از سیم جوش مناسب و سیستم تغذیه پایدار اهمیت زیادی دارد.
برای دستیابی به جوش مناسب باید سطح قطعه از روغن، آلودگی و اکسیدهای اضافی پاک شود. همچنین، تمام آلیاژهای آلومینیوم جوش پذیری یکسانی ندارند و برخی آلیاژهای پر استحکام نسبت به ترک خوردگی حساس تر هستند.
جوشکاری مس و آلیاژهای آن
مس یکی دیگر از فلزات رنگی پرکاربرد است که به دلیل رسانایی الکتریکی و حرارتی بالا در صنایع برق، الکترونیک، تجهیزات انتقال حرارت و ساخت قطعات صنعتی استفاده می شود.
مهم ترین چالش در جوشکاری مس، انتقال سریع حرارت از ناحیه جوش به سایر قسمت های قطعه است. این ویژگی می تواند تشکیل حوضچه مذاب و دستیابی به نفوذ کافی را دشوار کند. به همین دلیل، در بعضی شرایط به توان حرارتی بیشتر یا پیش گرم کردن کنترل شده نیاز است.
جوشکاری مس معمولا با روش های TIG و MIG انجام می شود. انتخاب میان این روش ها به ضخامت قطعه، نوع آلیاژ و کیفیت مورد انتظار بستگی دارد. استفاده از گاز آرگون یا ترکیب آرگون و هلیوم نیز می تواند به محافظت از حوضچه مذاب کمک کند.
نکته مهم این است که ترکیب شیمیایی مس و عناصر آلیاژی آن باید قبل از جوشکاری بررسی شود. وجود برخی عناصر می تواند حساسیت اتصال به تخلخل، ترک خوردگی یا کاهش خواص مکانیکی را افزایش دهد.
جوشکاری برنج و برنز
برنج و برنز از آلیاژهای مهم مس هستند که در ساخت اتصالات صنعتی، قطعات تزئینی، تجهیزات دریایی، شیرآلات و قطعات مقاوم در برابر سایش کاربرد دارند.
برنج عمدتا از ترکیب مس و روی ساخته می شود. یکی از چالش های اصلی جوشکاری این آلیاژ، تبخیر روی در دماهای بالا است. این موضوع علاوه بر احتمال ایجاد تخلخل در اتصال، باعث تولید دودهای فلزی خطرناک می شود. بنابراین، کنترل حرارت ورودی، استفاده از تهویه موضعی موثر و انتخاب روش اتصال مناسب اهمیت زیادی دارد.
برنز نیز خانواده ای از آلیاژهای پایه مس است که با عناصری مانند قلع، آلومینیوم یا سیلیسیم تولید می شود. رفتار جوشکاری انواع برنز با یکدیگر متفاوت است و روش مناسب باید با توجه به ترکیب آلیاژ انتخاب شود.
در بسیاری از کاربردها، جوشکاری TIG و MIG برای برخی آلیاژهای برنز قابل استفاده است. با این حال، برای اتصال بعضی قطعات برنجی و برنزی، لحیم کاری سخت یا جوش لحیمی می تواند گزینه مناسب تری نسبت به جوشکاری ذوبی باشد.
روش های جوشکاری فلزات رنگی
روش های جوشکاری فلزات رنگی با توجه به جنس فلز، ضخامت قطعه، شرایط محیطی و کیفیت مورد انتظار انتخاب می شوند. هر روش مزایا، محدودیت ها و تجهیزات مخصوص خود را دارد.
سه روش پرکاربرد در این زمینه شامل جوشکاری آرگون یا TIG، جوشکاری میگ یا MIG و جوشکاری با الکترود دستی هستند.
جوشکاری آرگون(TIG)
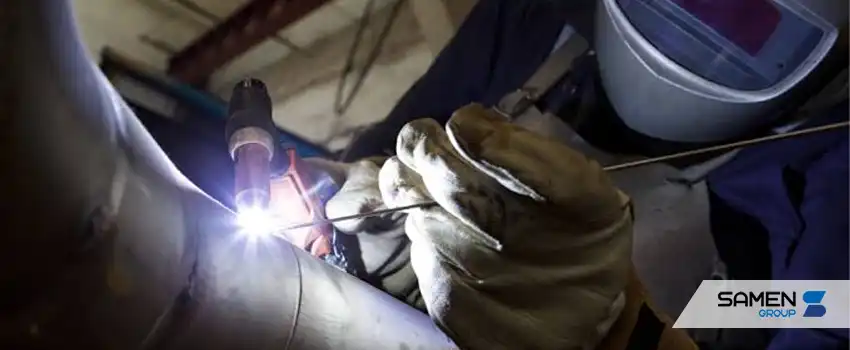
جوشکاری TIG یکی از روش های دقیق و پرکاربرد برای اتصال فلزات رنگی است. در این روش، قوس الکتریکی میان یک الکترود تنگستن غیرمصرفی و قطعه کار ایجاد می شود. گاز محافظ خنثی، معمولا آرگون، از حوضچه مذاب در برابر آلودگی های محیطی محافظت می کند.
در صورت نیاز به افزودن فلز پرکننده، از فیلر مناسب به صورت جداگانه استفاده می شود. این ویژگی به جوشکار امکان می دهد کنترل دقیقی روی میزان حرارت و فلز اضافه شده داشته باشد.
مهم ترین مزایای جوشکاری TIG عبارت اند از:
ایجاد جوش های دقیق، تمیز و با ظاهر مناسب
کنترل مطلوب حرارت در قطعات نازک و حساس
مناسب بودن برای بسیاری از آلیاژهای آلومینیوم و مس
کاهش پاشش مذاب و امکان کنترل دقیق حوضچه جوش
قابلیت استفاده در اتصالاتی که کیفیت ظاهری اهمیت زیادی دارد
البته، سرعت اجرای این روش در بسیاری از کاربردها نسبت به MIG کمتر است و دستیابی به نتیجه مطلوب به مهارت بالای اپراتور نیاز دارد.
جوشکاری میگ(MIG)
جوشکاری MIG یکی از روش های مناسب برای اتصال فلزات رنگی در تولیدات صنعتی و پروژه هایی است که سرعت اجرا اهمیت زیادی دارد. در این فرآیند، سیم جوش مصرفی به صورت پیوسته از داخل تورچ تغذیه می شود و همزمان نقش الکترود و فلز پرکننده را بر عهده دارد.
گاز محافظ خنثی از حوضچه مذاب محافظت کرده و احتمال واکنش فلز مذاب با هوای اطراف را کاهش می دهد.
مهم ترین مزایای جوشکاری MIG شامل سرعت بالای اجرا، نرخ رسوب مناسب فلز جوش و قابلیت استفاده در سیستم های مکانیزه و خودکار است. این ویژگی ها باعث شده اند که MIG در ساخت سازه های آلومینیومی، تجهیزات حمل و نقل و قطعات صنعتی کاربرد گسترده ای داشته باشد.
با این حال، هنگام جوشکاری آلومینیوم باید به سیستم تغذیه سیم توجه ویژه ای داشت. نرمی سیم آلومینیومی ممکن است باعث اختلال در تغذیه شود. استفاده از تجهیزات مناسب مانند اسپول گان، پوش پول یا لاینر مخصوص می تواند این مشکل را کاهش دهد.
همچنین، تنظیم نادرست ولتاژ، سرعت تغذیه سیم و گاز محافظ ممکن است باعث ایجاد تخلخل، پاشش یا کاهش کیفیت اتصال شود.
جوشکاری با الکترود
جوشکاری با الکترود دستی یا SMAW یکی از روش های شناخته شده اتصال فلزات است که با استفاده از الکترود روکش دار انجام می شود. این روش بیشتر برای فولادها رایج است، اما با استفاده از الکترودهای مخصوص می توان برخی فلزات و آلیاژهای رنگی را نیز جوشکاری کرد.
در این روش، قوس الکتریکی میان الکترود مصرفی و قطعه کار ایجاد شده و حرارت حاصل باعث ذوب فلز پایه و الکترود می شود. روکش الکترود نیز با ایجاد گاز و سرباره به محافظت از ناحیه جوش کمک می کند.
مزیت اصلی این روش، سادگی نسبی تجهیزات و قابلیت استفاده در برخی تعمیرات و شرایط کارگاهی است. با این حال، در مقایسه با TIG و MIG، کنترل کیفیت جوش در بسیاری از قطعات رنگی حساس دشوارتر است.
از محدودیت های این روش می توان به موارد زیر اشاره کرد:
نیاز به الکترود مخصوص و سازگار با فلز پایه
احتمال ایجاد سرباره و نیاز به تمیزکاری پس از جوشکاری
دشواری کنترل حرارت در قطعات نازک
محدودیت در جوشکاری بعضی آلیاژهای حساس
احتمال بیشتر بروز عیوب در صورت انتخاب نامناسب الکترود و پارامترها
بنابراین، جوشکاری با الکترود معمولا انتخاب اول برای اتصالات دقیق آلومینیومی یا مسی نیست و کاربرد آن باید بر اساس شرایط فنی قطعه بررسی شود.
بهترین روش برای جوشکاری فلزات رنگی کدام است؟
انتخاب بهترین روش برای جوشکاری فلزات رنگی به نوع فلز، ضخامت قطعه، استحکام مورد نیاز، کیفیت ظاهری و حجم تولید بستگی دارد. هیچ روشی را نمی توان برای تمام فلزات رنگی بهترین گزینه دانست.
به طور کلی، اگر دقت و کیفیت ظاهری اولویت داشته باشد، جوشکاری TIG انتخاب مناسبی است. در مقابل، زمانی که سرعت تولید و اتصال قطعات در حجم بالا اهمیت بیشتری داشته باشد، روش MIG می تواند گزینه اقتصادی تری باشد.
برای مقایسه بهتر، جدول زیر ویژگی های این روش ها را نشان می دهد:
معیار مقایسه
جوشکاریTIG
جوشکاریMIG
جوشکاری با الکترود
دقت و کنترل جوش
بسیار بالا
بالا با تنظیم مناسب
متوسط
سرعت اجرا
معمولا پایین تر
بالا
متوسط
کیفیت ظاهری
بسیار مناسب
مناسب
وابسته به مهارت و شرایط
کاربرد در قطعات نازک
بسیار مناسب
مناسب با تجهیزات و تنظیمات صحیح
محدود
امکان مکانیزه کردن
دارد
بسیار مناسب
محدود
تجهیزات و مواد مصرفی
تخصصی
تخصصی
نسبتا ساده
کاربرد رایج
اتصالات دقیق و حساس
تولید صنعتی و اتصالات طولانی
برخی تعمیرات و کاربردهای خاص
برای مثال، در ساخت یک قطعه آلومینیومی نازک با ظاهر حساس، استفاده از TIG معمولا انتخاب مناسبی است. اما برای تولید تعداد زیادی قطعه آلومینیومی با ضخامت متوسط، روش MIG می تواند سرعت و بهره وری بیشتری ایجاد کند.
در نهایت، بهترین روش باید بر اساس بررسی فنی قطعه و استانداردهای مورد نیاز انتخاب شود. برای اتصالات حساس یا باربر نیز تایید دستورالعمل جوشکاری و انجام آزمون های کنترل کیفیت اهمیت زیادی دارد.
تجهیزات مورد نیاز برای جوشکاری فلزات رنگی
استفاده از تجهیزات مناسب یکی از عوامل اصلی در کیفیت و ایمنی جوشکاری فلزات رنگی است. تجهیزات مورد نیاز بسته به نوع فلز و روش انتخابی متفاوت هستند، اما برخی ابزارها در بیشتر فرآیندها کاربرد مشترک دارند.
مهم ترین تجهیزات عبارت اند از:
دستگاه جوش مناسب: دستگاه باید توانایی تامین جریان و تنظیمات متناسب با فلز پایه را داشته باشد. برای مثال، در جوشکاری TIG آلومینیوم معمولا به دستگاه دارای قابلیت AC نیاز است.
تورچ جوشکاری: تورچ وظیفه هدایت قوس، الکترود یا سیم جوش و در روش های گاز محافظ، انتقال گاز به ناحیه اتصال را بر عهده دارد.
گاز محافظ: آرگون و هلیوم از گازهای رایج برای محافظت از حوضچه مذاب فلزات رنگی هستند. انتخاب نوع گاز به فلز پایه و فرآیند جوشکاری بستگی دارد.
سیم جوش و فیلر مناسب: ترکیب شیمیایی فلز پرکننده باید با فلز پایه و ویژگی های مورد انتظار اتصال سازگار باشد.
الکترود مناسب: در روش TIG از الکترود تنگستن و در روش جوشکاری دستی از الکترود روکش دار مخصوص استفاده می شود.
تجهیزات آماده سازی سطح: برس استیل مخصوص، ابزار تمیزکاری، مواد چربی زدا و تجهیزات آماده سازی لبه اتصال برای کاهش آلودگی و عیوب جوش کاربرد دارند.
ابزار اندازه گیری و کنترل: تجهیزات اندازه گیری دما، ابزار بررسی ابعاد اتصال و وسایل کنترل کیفیت برای تنظیم و ارزیابی فرآیند مورد استفاده قرار می گیرند.
تجهیزات ایمنی: ماسک جوشکاری استاندارد، دستکش، لباس مقاوم در برابر حرارت، تجهیزات حفاظت تنفسی متناسب با ارزیابی خطر و سیستم تهویه موضعی از ملزومات ایمنی هستند.
علاوه بر تجهیزات اصلی، استفاده از گیره های نگهدارنده و فیکسچرهای مناسب می تواند از جابجایی قطعات هنگام جوشکاری جلوگیری کند. همچنین، در جوشکاری قطعات ضخیم مسی، ممکن است به تجهیزات پیش گرم کردن و کنترل دما نیاز باشد.
انتخاب تجهیزات مناسب نه تنها کیفیت جوش را افزایش می دهد، بلکه به کاهش دوباره کاری، مصرف مواد و هزینه های تعمیرات کمک می کند.
چالش ها و نکات مهم در جوشکاری فلزات رنگی
جوشکاری فلزات رنگی به دلیل تنوع خواص متالورژیکی این مواد، چالش های متفاوتی دارد. توجه به این مشکلات و رعایت اصول فنی می تواند احتمال ایجاد عیوب و کاهش استحکام اتصال را به حداقل برساند.
کنترل حرارت ورودی: یکی از مهم ترین نکات، تنظیم صحیح جریان، ولتاژ و سرعت حرکت تورچ است. حرارت بیش از حد می تواند باعث تغییر شکل، سوختگی لبه ها و کاهش خواص مکانیکی شود. در مقابل، حرارت ناکافی ممکن است نفوذ مناسب را ایجاد نکند.
تمیزکاری سطح فلز: وجود روغن، رطوبت، گرد و غبار و اکسیدهای سطحی از دلایل مهم افت کیفیت جوش است. به ویژه در جوشکاری آلومینیوم، تمیزکاری و حذف آلودگی های سطحی نقش مهمی در کاهش تخلخل دارد.
انتخاب فلز پرکننده مناسب: سیم جوش یا فیلر باید متناسب با ترکیب فلز پایه، شرایط کاری و خواص مورد انتظار انتخاب شود. استفاده از فیلر نامناسب ممکن است احتمال ترک خوردگی یا خوردگی اتصال را افزایش دهد.
پیشگیری از ترک خوردگی: بعضی آلیاژهای آلومینیوم و مس نسبت به ترک های انجمادی حساس هستند. انتخاب صحیح فیلر، طراحی مناسب اتصال و کنترل شرایط جوشکاری به کاهش این مشکل کمک می کند.
جلوگیری از تخلخل: تخلخل یکی از عیوب رایج در جوشکاری برخی فلزات رنگی است. وجود رطوبت، آلودگی سطح و محافظت ناکافی گاز می تواند باعث محبوس شدن گاز در فلز جوش شود. خشک و تمیز نگه داشتن قطعات و مواد مصرفی، استفاده از گاز مناسب و تنظیم صحیح جریان گاز در پیشگیری از این عیب موثر است.
کنترل تغییر شکل قطعات: انبساط و انقباض حرارتی ممکن است باعث تاب برداشتن ورق ها و قطعات شود. استفاده از فیکسچر مناسب، ترتیب صحیح اجرای پاس های جوش و مدیریت حرارت می تواند این مشکل را کاهش دهد.
رعایت ایمنی و تهویه: هنگام جوشکاری برخی آلیاژها، به ویژه برنج حاوی روی، امکان تولید دودهای فلزی زیان آور وجود دارد. استفاده از تهویه موضعی، بررسی ترکیب آلیاژ و رعایت دستورالعمل های ایمنی ضروری است. برای آلیاژهای حاوی عناصر بسیار خطرناک مانند بریلیم نیز باید ارزیابی تخصصی خطر انجام شود.
در مجموع، دستیابی به یک جوش باکیفیت تنها به انتخاب دستگاه مناسب محدود نمی شود. مهارت جوشکار، آماده سازی صحیح قطعات، کنترل پارامترها و بررسی نهایی کیفیت اتصال نیز اهمیت زیادی دارند.
کاربرد جوشکاری فلزات رنگی در صنایع مختلف
جوشکاری فلزات رنگی در بسیاری از صنایع نقش مهمی دارد، زیرا این فلزات ترکیبی از ویژگی هایی مانند وزن کم، رسانایی بالا، مقاومت در برابر خوردگی و قابلیت شکل دهی را ارائه می دهند. انتخاب نوع فلز و روش اتصال به نیازهای فنی هر صنعت بستگی دارد.
صنعت خودروسازی: آلومینیوم در ساخت بخش هایی از بدنه، شاسی، مخازن و قطعات سبک خودرو کاربرد دارد. استفاده از روش های مناسب جوشکاری به تولید اتصالات مقاوم و کاهش وزن مجموعه کمک می کند.
صنایع هوافضا: آلیاژهای آلومینیوم و تیتانیوم در ساخت قطعات مختلف هواپیما و تجهیزات هوافضایی استفاده می شوند. در این صنعت، کنترل دقیق فرآیند اتصال و رعایت الزامات کیفی اهمیت بسیار زیادی دارد.
صنایع برق و الکترونیک: مس و برخی آلیاژهای آن در تولید تجهیزات انتقال جریان، اتصالات الکتریکی و قطعات رسانا کاربرد دارند. جوشکاری این قطعات باید به گونه ای انجام شود که کیفیت اتصال و عملکرد الکتریکی مجموعه حفظ شود.
صنایع دریایی: آلیاژهای آلومینیوم و برخی آلیاژهای مس به دلیل مقاومت مناسب در محیط های خورنده در ساخت شناورها، تجهیزات دریایی و قطعات مرتبط مورد استفاده قرار می گیرند.
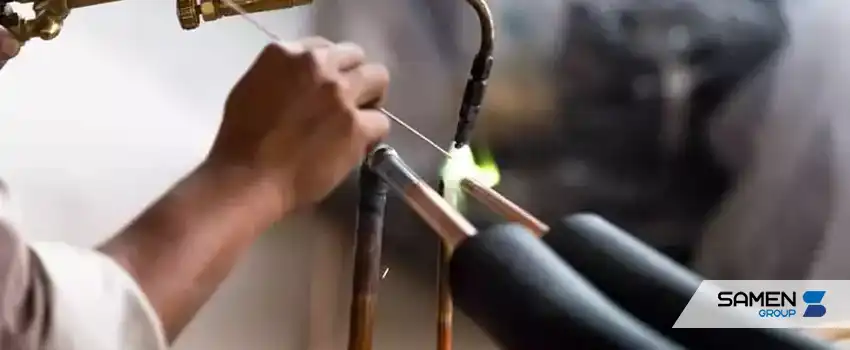
صنایع تاسیساتی و انتقال حرارت: مس و آلیاژهای آن در ساخت مبدل های حرارتی، تجهیزات سرمایشی، گرمایشی و برخی سیستم های لوله کشی کاربرد دارند. بسته به نوع قطعه و شرایط کاری، از جوشکاری، لحیم کاری سخت یا روش های اتصال دیگر استفاده می شود.
صنایع ساختمانی و معماری: آلومینیوم، برنج و برنز در ساخت قطعات معماری، سازه های سبک، نرده ها و اجزای تزئینی کاربرد دارند. کیفیت ظاهری اتصال در این بخش اهمیت ویژه ای دارد.
صنایع تولیدی و ماشین سازی: از جوشکاری فلزات رنگی برای ساخت و تعمیر مخازن، تجهیزات فرآیندی، قطعات ماشین آلات و مجموعه های صنعتی استفاده می شود. انتخاب روش مناسب می تواند عمر مفید تجهیزات را افزایش داده و هزینه های تعمیر و نگهداری را کاهش دهد.
در نتیجه، جوشکاری فلزات رنگی یکی از فرآیندهای مهم در تولید و تعمیر قطعات صنعتی محسوب می شود. با شناخت ویژگی های هر فلز، انتخاب روش مناسب و رعایت نکات فنی می توان اتصالاتی با کیفیت، استحکام و دوام مطلوب ایجاد کرد.
سوالات متداول
آیا تمام فلزات رنگی قابلیت جوشکاری دارند؟
بسیاری از فلزات رنگی قابلیت جوشکاری دارند، اما میزان جوش پذیری آن ها یکسان نیست. برخی آلیاژها با روش های معمول TIG و MIG به خوبی جوش داده می شوند، در حالی که بعضی دیگر به فرآیندهای تخصصی یا روش های اتصال جایگزین نیاز دارند.
بهترین روش برای جوشکاری آلومینیوم چیست؟
جوشکاری TIG و MIG از رایج ترین روش ها برای اتصال آلومینیوم هستند. TIG معمولا برای اتصالات دقیق و قطعات نازک مناسب است، در حالی که MIG در تولید صنعتی و پروژه هایی که سرعت بیشتری نیاز دارند کاربرد گسترده ای دارد.
آیا می توان فلزات رنگی را با دستگاه جوش معمولی جوش داد؟
در برخی موارد و با استفاده از الکترودهای مخصوص می توان بعضی فلزات رنگی را با دستگاه جوش دستی متصل کرد. با این حال، برای دستیابی به کیفیت مناسب، به ویژه در جوشکاری آلومینیوم و مس، معمولا تجهیزات تخصصی TIG یا MIG گزینه بهتری هستند.
چرا جوشکاری مس دشوار است؟
مس رسانایی حرارتی بسیار بالایی دارد و گرما را به سرعت از ناحیه جوش منتقل می کند. این ویژگی تشکیل حوضچه مذاب و دستیابی به نفوذ مناسب را دشوارتر می کند. به همین دلیل، تنظیم دقیق حرارت و گاهی پیش گرم کردن قطعه ضروری است.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.