فولاد MO40 یکی از فولادهای آلیاژی پرکاربرد در ساخت قطعاتی است که باید همزمان استحکام، سختی و مقاومت مناسبی در برابر سایش و ضربه داشته باشند. با این حال، دستیابی به خواص مطلوب این فولاد تا حد زیادی به انتخاب صحیح فرآیند عملیات حرارتی وابسته است. سخت کاری فولادMO40 با کنترل دمای آستنیته کردن، شرایط کوئنچ و سپس تمپر انجام می شود و تغییر هر یک از این پارامترها می تواند سختی و عملکرد نهایی قطعه را تغییر دهد.
در ادامه روش های سخت کاری MO40، محدوده دمای مناسب، محیط کوئنچ و سختی قابل دستیابی را بررسی می کنیم.
در کنار انتخاب روش مناسب سخت کاری و عملیات حرارتی، بررسی قیمت فولاد MO40 نیز برای برآورد هزینه نهایی تولید قطعات صنعتی اهمیت زیادی دارد.
سخت کاری فولاد MO40 چیست؟
سخت کاری فولاد MO40 یک فرآیند عملیات حرارتی است که برای افزایش سختی، استحکام و مقاومت به سایش این فولاد انجام می شود. MO40 که با نام هایی مانند 42CrMo4 و در برخی منابع معادل تقریبی AISI 4140 شناخته می شود، به دلیل وجود عناصر آلیاژی کروم و مولیبدن از سختی پذیری مناسبی برخوردار است.
در سخت کاری حجمی، فولاد ابتدا تا محدوده دمای آستنیته گرم شده و پس از نگهداری کافی در این دما، با سرعت کنترل شده سرد می شود. هدف از این کار ایجاد ساختاری با درصد بالایی از مارتنزیت است. قطعه پس از کوئنچ معمولا سخت اما ترد است؛ به همین دلیل مرحله تمپر برای رسیدن به ترکیب مناسب سختی و چقرمگی اهمیت زیادی دارد.
چرا فولاد MO40 را سخت کاری می کنند؟
MO40 در حالت های مختلف عملیات حرارتی خواص متفاوتی دارد. زمانی که قطعه قرار است تحت فشار، اصطکاک، ضربه یا بارهای مکانیکی قابل توجه قرار بگیرد، سخت کاری می تواند عملکرد آن را بهبود دهد.
مهم ترین اهداف سخت کاری این فولاد شامل افزایش مقاومت سایشی، بالا بردن سختی و استحکام، بهبود عملکرد قطعه تحت بار و فراهم کردن خواص مکانیکی متناسب با کاربرد نهایی است.
برای مثال، در قطعاتی مانند شفت، محور، چرخ دنده، پین، میل لنگ و برخی اجزای ماشین آلات صنعتی، تنها انتخاب MO40 کافی نیست و نوع عملیات حرارتی نیز باید بر اساس شرایط کاری قطعه تعیین شود.
روش های سخت کاری فولاد MO40
روش سخت کاری MO40 به ابعاد قطعه، سختی مورد نیاز، شرایط کاری و اینکه سختی در کل مقطع یا فقط سطح مورد نیاز باشد بستگی دارد. دو رویکرد اصلی، سخت کاری حجمی و سخت کاری سطحی هستند.
سخت کاری حجمی فولادMO40
در سخت کاری حجمی تلاش می شود بخش قابل توجهی از مقطع قطعه به ساختار سخت تبدیل شود. قطعه ابتدا تا دمای آستنیته گرم شده و پس از رسیدن به شرایط مناسب در محیط انتخاب شده کوئنچ می شود.
به دلیل سختی پذیری مناسب MO40، امکان دستیابی به سختی نسبتا یکنواخت در مقاطع مناسب وجود دارد. البته هرچه ضخامت قطعه بیشتر شود، سرعت سرد شدن مرکز و سطح متفاوت تر خواهد بود و این موضوع می تواند روی ساختار و سختی نهایی اثر بگذارد.
پس از کوئنچ، انجام تمپر تقریبا بخش جدایی ناپذیر این فرآیند است؛ زیرا استفاده از قطعه در حالت کاملا کوئنچ شده می تواند ریسک شکست ترد را افزایش دهد.
سخت کاری سطحی فولادMO40
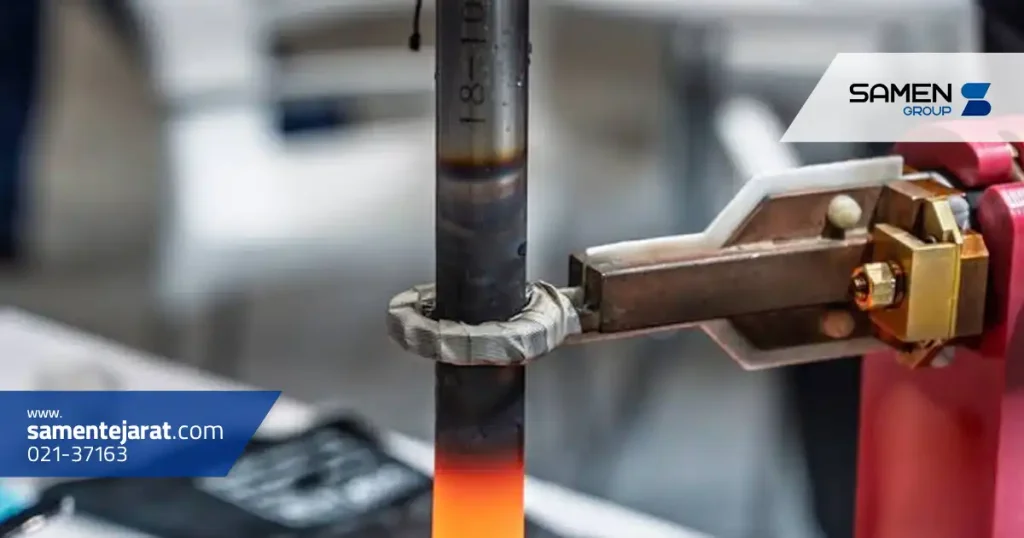
گاهی نیازی نیست کل مقطع قطعه سخت شود و تنها سطح باید در برابر سایش مقاومت بالایی داشته باشد. در چنین شرایطی می توان از روش های سخت کاری سطحی مانند سخت کاری القایی یا شعله ای استفاده کرد.
در سخت کاری القایی، سطح قطعه به سرعت گرم شده و سپس سرد می شود. در نتیجه، لایه سطحی سخت می شود در حالی که مغز قطعه می تواند چقرمگی بیشتری حفظ کند.
این ویژگی برای قطعاتی مانند شفت ها، محورهای تحت سایش و برخی چرخ دنده ها مفید است؛ زیرا قطعه هم به سطح مقاوم در برابر سایش و هم به مغزی با قابلیت تحمل بار و ضربه نیاز دارد.
مراحل سخت کاری فولاد MO40
فرآیند دقیق باید بر اساس ابعاد، هندسه و خواص مورد انتظار قطعه طراحی شود، اما سخت کاری حجمی MO40 معمولا شامل این مراحل است:
آماده سازی قطعه: سطح قطعه از آلودگی، روغن و مواد اضافی پاک می شود و وضعیت اولیه فولاد بررسی می گردد.
پیش گرم کردن: برای قطعات حساس یا دارای مقطع پیچیده می توان از پیش گرم کردن استفاده کرد تا اختلاف دمای شدید در قطعه کاهش پیدا کند.
آستنیته کردن: قطعه تا محدوده دمای سخت کاری گرم شده و برای مدت مناسب در این محدوده نگهداری می شود.
کوئنچ: قطعه با محیط و شدت مناسب سرد می شود تا ساختار مورد نظر تشکیل شود.
تمپر: قطعه کوئنچ شده مجددا تا دمای پایین تر گرم می شود تا تنش های داخلی کاهش یافته و تعادل مناسبی بین سختی و چقرمگی ایجاد شود.
کنترل نهایی: سختی، ابعاد، تابیدگی و در قطعات حساس ساختار متالورژیکی بررسی می شود.
مدت نگهداری و سرعت سرد کردن نباید صرفا بر اساس یک عدد ثابت تعیین شوند؛ ضخامت قطعه، نوع کوره، شکل قطعه و وضعیت اولیه فولاد نیز اهمیت دارند.
دمای سخت کاری فولاد MO40 چقدر است؟
برای فولاد MO40 یا 42CrMo4، دمای آستنیته کردن معمولا در محدوده تقریبی 820تا 860 درجه سانتی گراد در نظر گرفته می شود. محدوده دقیق می تواند بر اساس استاندارد مرجع، ترکیب واقعی فولاد، ابعاد قطعه و فرآیند تولید متفاوت باشد.
گرم کردن بیش از حد می تواند باعث رشد دانه های آستنیت و افت برخی خواص مکانیکی شود. از طرف دیگر، پایین بودن دما یا زمان ناکافی نگهداری ممکن است مانع آستنیته شدن مناسب فولاد شود.
بنابراین برای قطعات صنعتی حساس بهتر است سیکل عملیات حرارتی بر اساس گواهی متریال، استاندارد گرید و مشخصات قطعه تنظیم شود و تنها به یک دمای عمومی اکتفا نشود.
محیط کوئنچ مناسب برای فولاد MO40
انتخاب محیط کوئنچ یکی از مهم ترین مراحل سخت کاری MO40 است. روغن یکی از محیط های رایج برای کوئنچ این فولاد است؛ زیرا سرعت سرد شدن آن نسبت به آب ملایم تر بوده و در بسیاری از قطعات می تواند احتمال ترک و اعوجاج را کاهش دهد.
انتخاب محیط کوئنچ به ضخامت و هندسه قطعه، سختی مورد انتظار، دمای حمام، قابلیت گردش سیال و حساسیت قطعه به ترک بستگی دارد.
کوئنچ شدیدتر الزاما به معنی نتیجه بهتر نیست. سرد شدن بسیار سریع می تواند اختلاف دمای زیادی میان سطح و مغز ایجاد کند و تنش های حرارتی و ساختاری را افزایش دهد. به همین دلیل برای قطعات پیچیده یا دارای تغییرات ناگهانی سطح مقطع، کنترل شدت کوئنچ اهمیت ویژه ای دارد.
تمپر یا برگشت فولاد MO40 پس از سخت کاری
پس از کوئنچ، فولاد MO40 می تواند سختی بالایی داشته باشد، اما مارتنزیت ایجاد شده در این مرحله دارای تنش داخلی زیاد و چقرمگی محدود است. تمپر برای کاهش این تنش ها و تنظیم خواص مکانیکی انجام می شود.
دمای تمپر مستقیما بر نتیجه نهایی اثر دارد. به طور کلی با افزایش دمای تمپر، سختی کاهش پیدا می کند اما چقرمگی و قابلیت تحمل ضربه می تواند افزایش یابد.
در کاربردهایی که سختی بالا اولویت دارد، دمای برگشت متناسب با آن انتخاب می شود. در مقابل، برای قطعاتی مانند شفت ها و اجزای تحت بارهای دینامیکی معمولا رسیدن به تعادل میان استحکام و چقرمگی مهم تر از دستیابی به بیشترین سختی ممکن است.
به همین دلیل نمی توان یک دمای تمپر را برای تمام قطعات MO40 مناسب دانست.
سختی فولاد MO40 بعد از سخت کاری چقدر است؟
سختی MO40 بعد از کوئنچ می تواند بسته به ترکیب شیمیایی، ابعاد قطعه و شرایط عملیات حرارتی به حدود 50تا 55HRCیا حتی مقادیر نزدیک به این محدوده برسد. این عدد مربوط به شرایط سخت کاری مناسب است و نباید آن را سختی نهایی تمام قطعات MO40 در نظر گرفت.
پس از تمپر، سختی کاهش می یابد و مقدار نهایی بر اساس دمای برگشت انتخاب می شود. در بسیاری از کاربردهای مهندسی، هدف رسیدن به بیشترین HRC نیست؛ بلکه ترکیبی از سختی، استحکام و چقرمگی مورد نیاز است.
وضعیت عملیات حرارتی
سختی تقریبی
پس از کوئنچ
حدود 50 تا 55 HRC
پس از تمپر در دمای پایین
سختی نسبتا بالا با کاهش تنش داخلی
پس از تمپر در دمای متوسط یا بالا
سختی کمتر، چقرمگی بیشتر
سخت کاری سطحی
امکان ایجاد سختی بالای سطح با حفظ خواص مناسب مغز
اعداد جدول تقریبی هستند و برای تعیین سیکل عملیات حرارتی یک قطعه واقعی باید دیتاشیت متریال و الزامات فنی همان قطعه بررسی شود.
عوامل موثر بر سختی نهایی فولاد MO40
عدد سختی نهایی MO40 فقط به دمای کوره وابسته نیست. ترکیب شیمیایی واقعی فولاد، دمای آستنیته، مدت نگهداری، ابعاد قطعه، محیط و شدت کوئنچ، دمای تمپر و مدت زمان برگشت همگی در نتیجه موثر هستند.
برای مثال، در یک قطعه با مقطع ضخیم ممکن است سطح با سرعت بیشتری از مرکز سرد شود و در نتیجه سختی در تمام مقطع یکسان نباشد. همچنین افزایش دمای تمپر معمولا سختی نهایی را کاهش می دهد، اما می تواند خواص قطعه را برای کاربردهای ضربه ای یا بارگذاری دینامیکی مناسب تر کند.
بنابراین هنگام سفارش عملیات حرارتی بهتر است به جای اعلام صرف یک فرآیند، سختی نهایی مورد نیاز، ابعاد قطعه و شرایط کاری نیز مشخص شوند.
نکات مهم برای جلوگیری از ترک و تابیدگی در سخت کاری MO40
یکی از چالش های عملیات حرارتی MO40 ایجاد ترک، تغییر ابعاد یا تابیدگی قطعه است. رعایت چند نکته می تواند ریسک این مشکلات را کاهش دهد:
از گرم کردن و سرد کردن غیر یکنواخت قطعات، به ویژه قطعات بزرگ یا پیچیده، جلوگیری شود.
محیط کوئنچ متناسب با ابعاد و هندسه قطعه انتخاب شود.
گوشه های تیز و تغییرات ناگهانی سطح مقطع در طراحی قطعه تا حد امکان کاهش پیدا کنند.
قطعه بیش از حد لازم در دمای آستنیته نگهداری نشود.
دما و گردش محیط کوئنچ کنترل شود.
پس از کوئنچ، تمپر در زمان مناسب انجام شود تا قطعه مدت زیادی در حالت پرتنش باقی نماند.
برای قطعات دقیق، میزان تغییر ابعادی احتمالی در تعیین تلرانس ماشین کاری در نظر گرفته شود.
در نهایت، بهترین سیکل سخت کاری فولاد MO40 سیکلی نیست که صرفا بیشترین سختی را ایجاد کند؛ بلکه باید سختی، چقرمگی، مقاومت سایشی و پایداری ابعادی مورد نیاز قطعه را به صورت همزمان تامین کند.
سوالات متداول
دمای سخت کاری فولادMO40چند درجه است؟
دمای آستنیته کردن MO40 معمولا در محدوده تقریبی 820 تا 860 درجه سانتی گراد قرار دارد. دمای دقیق باید بر اساس استاندارد فولاد، ابعاد قطعه و سیکل عملیات حرارتی انتخاب شود.
سختیMO40بعد از سخت کاری چندHRCاست؟
در شرایط مناسب، سختی پس از کوئنچ می تواند تقریبا به محدوده 50 تا 55 HRC برسد. پس از تمپر، سختی بر اساس دمای برگشت کاهش پیدا می کند.
فولادMO40را در آب کوئنچ کنیم یا روغن؟
روغن یکی از محیط های رایج کوئنچ برای MO40 است و نسبت به آب سرد شدن ملایم تری ایجاد می کند. با این حال انتخاب محیط باید بر اساس ابعاد، شکل قطعه و سختی مورد نیاز انجام شود.
آیاMO40بعد از سخت کاری نیاز به تمپر دارد؟
بله، در کاربردهای معمول مهندسی تمپر پس از کوئنچ اهمیت زیادی دارد. این مرحله تنش های داخلی و شکنندگی را کاهش داده و امکان تنظیم سختی و چقرمگی را فراهم می کند.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.