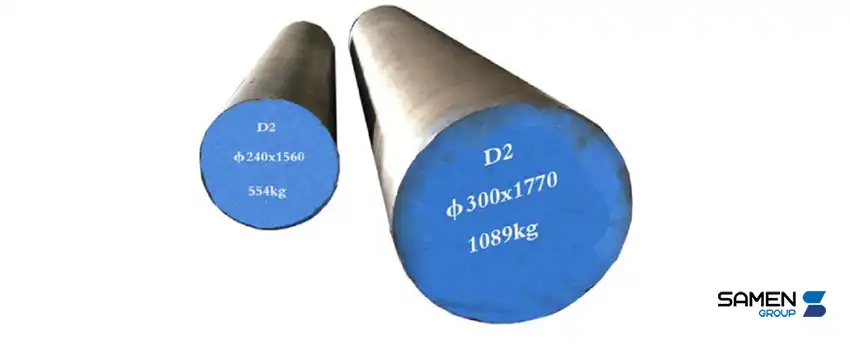
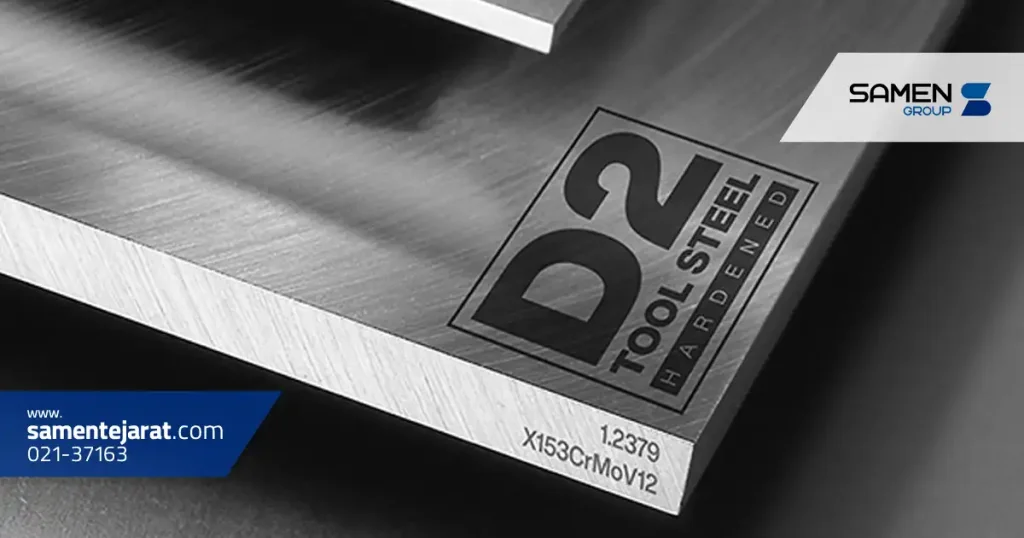
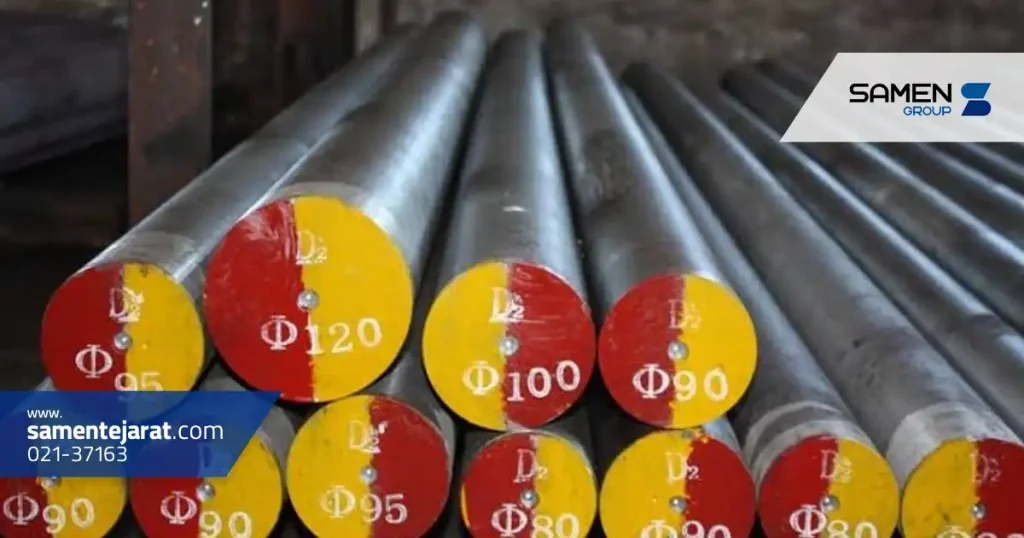
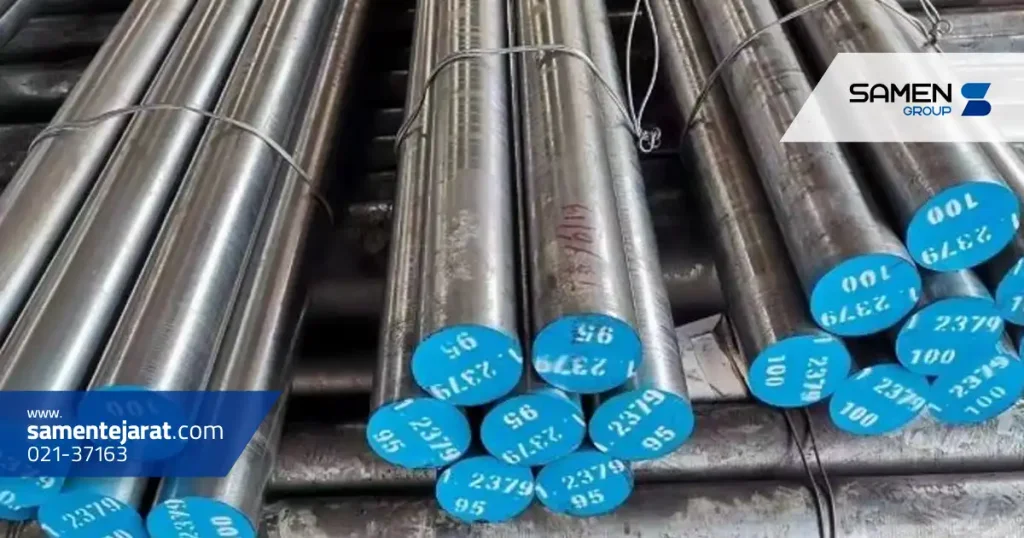
فولاد D2 یکی از شناخته شده ترین فولادهای ابزار سردکار است که به دلیل سختی بالا، مقاومت بسیار خوب در برابر سایش و توانایی حفظ لبه، در ساخت انواع قالب ها، ابزارهای برشی و قطعات صنعتی مورد استفاده قرار می گیرد. درصد بالای کربن و کروم در ترکیب این فولاد باعث شده است D2 در شرایطی که قطعه با سایش و فشار مکانیکی قابل توجه مواجه است، عملکرد مناسبی داشته باشد.
البته دستیابی به خواص مطلوب فولاد D2 تا حد زیادی به انتخاب صحیح فرآیند ماشین کاری و به خصوص عملیات حرارتی آن وابسته است. در این مقاله بررسی می کنیم فولاد D2 چیست، چه ترکیب شیمیایی و مشخصاتی دارد، عملیات حرارتی آن چگونه انجام می شود و مهم ترین کاربردها، مزایا و معایب آن چیست.
در بررسی و انتخاب فولادهای صنعتی، علاوه بر مشخصات فنی و خواص فولاد D2، عواملی مانند قیمت ورق استیل و هزینه تامین سایر آلیاژهای مورد نیاز نیز می توانند بر تصمیم نهایی تاثیرگذار باشند.
فولاد D2 چیست؟
فولاد D2 یک فولاد ابزار سردکار با کربن و کروم بالا است که در استاندارد AISI با نام D2 شناخته می شود. این فولاد به خانواده فولادهای ابزار سری D تعلق دارد و برای کاربردهایی طراحی شده است که مقاومت بالا در برابر سایش اهمیت زیادی دارد.
وجود مقدار قابل توجه کربن و کروم، زمینه تشکیل کاربیدهای سخت در ساختار فولاد را فراهم می کند. این کاربیدها نقش مهمی در افزایش مقاومت سایشی D2 دارند. پس از انجام عملیات حرارتی مناسب نیز می توان به سختی بالایی در این فولاد دست پیدا کرد.
یکی دیگر از ویژگی های مهم فولاد D2، سخت شونده بودن آن در هوا است. به همین دلیل در مقایسه با برخی فولادهای ابزار که به کوئنچ شدیدتری نیاز دارند، امکان کنترل بهتر تغییرات ابعادی و اعوجاج قطعه هنگام سخت کاری وجود دارد.
با وجود درصد بالای کروم، D2 معمولا در گروه فولادهای زنگ نزن طبقه بندی نمی شود. بخشی از کروم موجود در این فولاد در تشکیل کاربیدها مشارکت دارد و مقاومت به خوردگی آن در سطح فولادهای زنگ نزن متداول نیست.
ترکیب شیمیایی فولاد D2
ترکیب شیمیایی دقیق فولاد D2 می تواند با توجه به استاندارد و تولید کننده اندکی متفاوت باشد، اما ویژگی اصلی آن وجود کربن و کروم نسبتا زیاد در کنار عناصر آلیاژی دیگری مانند مولیبدن و وانادیوم است.
جدول زیر محدوده متداول عناصر موجود در فولاد D2 را نشان می دهد:
عنصر
درصد تقریبی وزنی
کربن (C)
1.40 تا 1.60 درصد
کروم (Cr)
11.00 تا 13.00 درصد
مولیبدن (Mo)
0.70 تا 1.20 درصد
وانادیوم (V)
0.50 تا 1.10 درصد
منگنز (Mn)
حداکثر حدود 0.60 درصد
سیلیسیم (Si)
حداکثر حدود 0.60 درصد
آهن (Fe)
مقدار باقی مانده
کربن بالا نقش مهمی در دستیابی به سختی زیاد و تشکیل کاربیدها دارد. کروم نیز علاوه بر افزایش قابلیت سخت شوندگی، در تشکیل کاربیدهای مقاوم به سایش موثر است. مولیبدن به سخت شوندگی و حفظ خواص در فرآیند عملیات حرارتی کمک می کند و وانادیوم نیز در تشکیل کاربیدهای سخت و کنترل ساختار فولاد نقش دارد.
بنابراین خواص شاخص فولاد D2 را نمی توان تنها به درصد بالای یک عنصر نسبت داد؛ بلکه ترکیب کربن، کروم و سایر عناصر آلیاژی در کنار عملیات حرارتی مناسب، مشخصات نهایی این فولاد را تعیین می کند.
مشخصات و خواص فولاد D2
مهم ترین مشخصه فولاد D2 مقاومت سایشی بسیار خوب آن است. وجود حجم قابل توجهی از کاربیدهای سخت باعث می شود سطح ابزار در تماس های سایشی دیرتر دچار فرسودگی شود. به همین دلیل D2 گزینه مناسبی برای ساخت ابزارهایی است که باید برای مدت نسبتا طولانی ابعاد و لبه کاری خود را حفظ کنند.
از دیگر خواص مهم فولاد D2 می توان به سختی بالا پس از عملیات حرارتی اشاره کرد. بسته به سیکل عملیات حرارتی و سختی مورد نیاز، این فولاد می تواند به سختی در محدوده حدود 58 تا 62 HRC برسد. البته سختی نهایی باید بر اساس کاربرد قطعه، مقاومت مورد نیاز در برابر سایش و میزان چقرمگی مورد انتظار انتخاب شود.
D2 همچنین از پایداری ابعادی نسبتا مناسبی در عملیات حرارتی برخوردار است. سخت کاری در هوا می تواند شدت تغییر شکل و اعوجاج را در مقایسه با برخی روش های کوئنچ شدید کاهش دهد. با این حال، طراحی قطعه، تنش های باقی مانده از ماشین کاری، نرخ گرم و سرد شدن و هندسه قطعه همچنان بر تغییرات ابعادی تاثیر دارند.
در مقابل، چقرمگی فولاد D2 در مقایسه با بعضی فولادهای ابزار سردکار با مقاومت ضربه ای بالاتر، محدودتر است. بنابراین برای قطعاتی که به طور مداوم در معرض ضربه های شدید قرار دارند، انتخاب D2 باید با بررسی شرایط کاری انجام شود.
از نظر ماشین کاری نیز سختی و کاربیدهای موجود در D2 می توانند فرآیند براده برداری را دشوارتر کنند. به همین دلیل بخش عمده ماشین کاری معمولا پیش از سخت کاری نهایی و در شرایط آنیل شده انجام می شود.
عملیات حرارتی فولاد D2
عملیات حرارتی فولاد D2 تاثیر مستقیمی بر سختی، مقاومت سایشی، چقرمگی و پایداری ابعادی قطعه دارد. یک سیکل عملیات حرارتی نامناسب می تواند حتی در صورت استفاده از فولاد با کیفیت، باعث کاهش عملکرد یا ایجاد مشکلاتی مانند ترک، اعوجاج و خواص مکانیکی نامطلوب شود.
مقادیر دما و زمان عملیات حرارتی باید با توجه به ابعاد و هندسه قطعه، تجهیزات کوره، سختی مورد نیاز و دستورالعمل تولید کننده فولاد تعیین شوند. بنابراین اعداد زیر محدوده های عمومی هستند و نباید جایگزین دیتاشیت گرید خریداری شده شوند.
آنیل فولادD2
آنیل فولاد D2 معمولا با هدف کاهش سختی، بهبود قابلیت ماشین کاری و آماده سازی ساختار برای مراحل بعدی انجام می شود.
در یک سیکل متداول، فولاد به صورت کنترل شده تا محدوده تقریبی 850 تا 900 درجه سانتی گراد گرم می شود و پس از نگهداری مناسب، با سرعت کنترل شده و آهسته در کوره سرد می شود. هدف این فرآیند دستیابی به ساختاری مناسب برای ماشین کاری و کاهش تنش های داخلی است.
پس از آنیل، سختی فولاد D2 معمولا به محدوده ای می رسد که انجام عملیات هایی مانند تراشکاری، فرزکاری یا سوراخ کاری آسان تر از حالت سخت کاری شده خواهد بود.
سخت کاری فولاد D2
برای سخت کاری فولاد D2 ابتدا معمولا از مراحل پیش گرم استفاده می شود تا اختلاف دمای شدید در قطعه کاهش پیدا کند. سپس فولاد به دمای آستنیته کردن رسانده می شود.
دمای آستنیته کردن D2 بسته به شرایط و مشخصات مورد نظر معمولا در محدوده تقریبی 1000 تا 1040 درجه سانتی گراد قرار دارد. انتخاب دمای مناسب اهمیت زیادی دارد، زیرا افزایش یا کاهش نامناسب دما می تواند روی مقدار آستنیت باقی مانده، اندازه دانه، سختی و خواص نهایی اثر بگذارد.
پس از نگهداری در دمای مناسب، قطعه تحت شرایط کنترل شده سرد می شود. D2 یک فولاد ابزار سخت شونده در هوا محسوب می شود و بسته به ابعاد قطعه و تجهیزات موجود می توان از روش های مناسب مانند هوا یا گاز تحت فشار استفاده کرد.
پس از سخت کاری، انجام تمپر در زمان مناسب اهمیت زیادی دارد و قطعه نباید بدون فرآیند تمپر به عنوان محصول نهایی مورد استفاده قرار گیرد.
تمپر کردن فولاد D2
تمپر کردن بعد از سخت کاری با هدف کاهش تنش های حاصل از کوئنچ و ایجاد تعادل مناسب میان سختی و چقرمگی انجام می شود. دمای تمپر باید با توجه به سختی نهایی مورد نیاز و دستورالعمل تولید کننده انتخاب شود.
برای D2 می توان از محدوده های مختلف دمای تمپر استفاده کرد و انتخاب دما تاثیر قابل توجهی بر سختی نهایی دارد. در بسیاری از کاربردها تمپر دو مرحله ای توصیه می شود و در برخی سیکل های عملیات حرارتی، بسته به شرایط و الزامات قطعه، تعداد مراحل بیشتری نیز در نظر گرفته می شود.
نکته مهم این است که انتخاب دمای تمپر تنها بر اساس دستیابی به یک عدد سختی مشخص انجام نشود. مقاومت سایشی، چقرمگی، پایداری ابعادی و شرایط کاری واقعی ابزار نیز باید در تعیین سیکل عملیات حرارتی لحاظ شوند.
کاربردهای فولاد D2
ترکیب سختی بالا و مقاومت سایشی مناسب باعث شده است فولاد D2 بیشتر در ابزارهای سردکار و قطعاتی مورد استفاده قرار گیرد که با سایش، برش یا فشار تماسی روبرو هستند.
از مهم ترین کاربردهای فولاد D2 می توان به موارد زیر اشاره کرد:
قالب های برش و پانچ
سنبه و ماتریس
تیغه های برشی صنعتی
قالب های شکل دهی سرد
ابزارهای برش ورق
گیج ها و ابزارهای اندازه گیری مقاوم به سایش
قطعات صنعتی در معرض سایش
رول ها و برخی ابزارهای فرم دهی
تیغه ها و چاقوهای صنعتی در کاربردهای مناسب
با این حال، مناسب بودن D2 برای هر یک از این کاربردها به شرایط واقعی کار بستگی دارد. اگر ابزار علاوه بر سایش بالا در معرض ضربه شدید نیز قرار داشته باشد، ممکن است فولادی با چقرمگی بیشتر انتخاب مناسب تری باشد.
مزایا و معایب فولاد D2
یکی از مهم ترین مزایای فولاد D2 مقاومت سایشی بالای آن است. این ویژگی می تواند در ابزارهای برشی و قالب ها باعث افزایش عمر کاری و کاهش دفعات تعویض یا تعمیر ابزار شود.
قابلیت دستیابی به سختی بالا، حفظ مناسب لبه و پایداری ابعادی نسبتا خوب در عملیات حرارتی نیز از دیگر مزایای این فولاد هستند. سخت شوندگی در هوا نیز امکان استفاده از سیکل هایی با شدت کوئنچ کمتر را فراهم می کند.
در مقابل، D2 محدودیت هایی نیز دارد. مهم ترین نکته، چقرمگی متوسط تا نسبتا پایین آن در مقایسه با برخی فولادهای ابزار مقاوم به ضربه است. این موضوع می تواند احتمال لب پر شدن یا شکست ابزار را در شرایط ضربه ای افزایش دهد.
ماشین کاری و سنگ زنی D2 نیز به دلیل مقدار زیاد کاربیدهای سخت می تواند دشوارتر و زمان برتر باشد. همچنین این فولاد با وجود درصد بالای کروم، فولاد زنگ نزن واقعی محسوب نمی شود و در محیط های خورنده همچنان به مراقبت و محافظت مناسب نیاز دارد.
در نتیجه، مزیت اصلی D2 زمانی بیشترین ارزش را دارد که مقاومت در برابر سایش و حفظ سختی ابزار اولویت بالایی داشته باشد و میزان ضربه وارد شده به قطعه شدید نباشد.
مقایسه فولاد D2 با سایر فولادهای ابزار
برای انتخاب فولاد ابزار مناسب، بررسی D2 به تنهایی کافی نیست. نوع بارگذاری، میزان سایش، شدت ضربه، دمای کاری، پیچیدگی عملیات حرارتی و هزینه ساخت باید همزمان بررسی شوند.
برای مثال فولاد A2 نیز یک فولاد ابزار سردکار سخت شونده در هوا است. D2 معمولا مقاومت سایشی بیشتری دارد، در حالی که A2 در بسیاری از شرایط چقرمگی بیشتری ارائه می دهد. بنابراین انتخاب بین D2 و A2 تا حد زیادی به تعادل مورد نیاز میان مقاومت سایشی و مقاومت در برابر شکست وابسته است.
در مقایسه D2 با O1 نیز تفاوت هایی وجود دارد. O1 یک فولاد ابزار روغن سخت است که ماشین کاری آن در حالت آنیل شده معمولا ساده تر است. D2 در مقابل به دلیل حجم بیشتر کاربیدها، مقاومت سایشی بالاتری ارائه می دهد و از قابلیت سخت کاری در هوا برخوردار است.
فولادهای ابزار مدرن تر نیز می توانند بسته به فرآیند تولید و ترکیب شیمیایی، تعادل متفاوتی میان مقاومت سایشی و چقرمگی ایجاد کنند. بنابراین نباید D2 را به صورت مطلق بهترین فولاد ابزار دانست؛ انتخاب گرید باید بر اساس نیاز واقعی قطعه صورت گیرد.
ویژگی
D2
A2
O1
مقاومت سایشی
بالا
متوسط تا بالا
متوسط
چقرمگی
متوسط
بالاتر از D2
متوسط
سخت شوندگی
هوا
هوا
روغن
حفظ لبه
بسیار خوب
خوب
خوب
ماشین کاری در حالت آنیل
متوسط
نسبتا مناسب
مناسب
کاربرد شاخص
ابزارهای با سایش بالا
ابزارهای نیازمند تعادل سایش و چقرمگی
ابزارهای عمومی سردکار
در نهایت، فولاد D2 زمانی انتخاب قابل توجهی است که سختی، مقاومت سایشی و حفظ لبه اهمیت بالایی داشته باشند. برای قطعات تحت ضربه شدید، محیط های بسیار خورنده یا کاربردهایی که چقرمگی اولویت اصلی است، بررسی گریدهای جایگزین ضروری خواهد بود.
سوالات متداول
فولادD2چیست؟
فولاد D2 یک فولاد ابزار سردکار با کربن و کروم بالا است که به دلیل سختی و مقاومت سایشی زیاد، برای ساخت قالب های برش، سنبه، ماتریس، تیغه و سایر ابزارهای صنعتی مورد استفاده قرار می گیرد.
سختی فولادD2چقدر است؟
سختی نهایی فولاد D2 به سیکل عملیات حرارتی و دمای تمپر بستگی دارد، اما در بسیاری از کاربردها سختی نهایی آن در محدوده تقریبی 58 تا 62 HRC انتخاب می شود.
آیا فولادD2زنگ می زند؟
بله. با وجود مقدار بالای کروم، D2 معمولا فولاد زنگ نزن طبقه بندی نمی شود و در صورت قرار گرفتن در معرض رطوبت و محیط خورنده امکان زنگ زدگی آن وجود دارد.
مهم ترین کاربرد فولادD2چیست؟
فولاد D2 عمدتا در ساخت ابزارهای سردکار مقاوم به سایش مانند قالب های برش، سنبه و ماتریس، تیغه های صنعتی و قطعاتی که در معرض سایش قرار دارند استفاده می شود.
دمای سخت کاری فولادD2چقدر است؟
دمای آستنیته کردن D2 معمولا در محدوده تقریبی 1000 تا 1040 درجه سانتی گراد قرار می گیرد. دمای دقیق باید بر اساس دیتاشیت فولاد، ابعاد قطعه، تجهیزات و خواص نهایی مورد نیاز تعیین شود.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.