جوشکاری یکی از مهم ترین فرآیندهای اتصال فلزات در صنایع مختلف مانند ساختمان سازی، خودروسازی، نفت و گاز، کشتی سازی و ساخت تجهیزات صنعتی است. با این حال، کیفیت اتصال جوشی همیشه مطلوب نیست و عوامل مختلفی می توانند باعث ایجاد نقص در ساختار یا ظاهر جوش شوند. این مشکلات که با عنوان عیوب جوشکاری شناخته می شوند، ممکن است استحکام اتصال را کاهش دهند، عمر مفید قطعه را کوتاه کنند و در شرایط حساس، ایمنی سازه را به خطر بیندازند.
انواع عیوب جوشکاری شامل ترک خوردگی، تخلخل، عدم نفوذ کافی، عدم ذوب مناسب، بریدگی کنار جوش، محبوس شدن سرباره، پاشش بیش از حد و اعوجاج قطعه هستند. هر یک از این مشکلات دلایل مشخصی دارند و با انتخاب تجهیزات مناسب، تنظیم صحیح پارامترهای جوشکاری و رعایت اصول فنی می توان احتمال بروز آن ها را کاهش داد.
شناخت عیوب جوش و روش های پیشگیری از آن ها برای جوشکاران، بازرسان فنی و فعالان صنایع فلزی اهمیت زیادی دارد. در این مقاله، رایج ترین نقص های جوشکاری، دلایل ایجاد آن ها، روش های تشخیص و راهکارهای جلوگیری از بروز این مشکلات را به صورت کامل بررسی می کنیم.
شناخت انواع عیوب جوشکاری و روش های پیشگیری از آن ها، در کنار بررسی قیمت روز فولاد آلیاژی، به کاهش هزینه های تولید و افزایش کیفیت اتصالات فلزی کمک می کند.
عیوب جوشکاری چیست و چرا ایجاد می شوند؟
عیوب جوشکاری به ناپیوستگی ها یا مشکلاتی گفته می شود که در سطح یا ساختار داخلی اتصال جوشی به وجود می آیند و در صورت عبور از حدود مجاز استاندارد، می توانند کیفیت، استحکام و عملکرد اتصال را تحت تاثیر قرار دهند. این عیوب ممکن است هنگام ذوب فلز پایه، انتقال فلز پرکننده، انجماد حوضچه مذاب یا سرد شدن قطعه ایجاد شوند.
البته هر ناپیوستگی مشاهده شده در جوش لزوما به معنای غیر قابل قبول بودن اتصال نیست. برخی ناپیوستگی ها با توجه به نوع سازه، شرایط بارگذاری و استاندارد مورد استفاده، تا اندازه مشخصی قابل پذیرش هستند. در مقابل، بعضی مشکلات مانند ترک های جوشی معمولا حساسیت بسیار بیشتری دارند و به بررسی و اقدامات اصلاحی جدی نیاز دارند.
دلایل ایجاد عیوب جوشکاری متفاوت هستند، اما مهم ترین آن ها عبارتند از:
تنظیم نادرست جریان و ولتاژ: استفاده از شدت جریان یا ولتاژ نامناسب می تواند باعث نفوذ ناکافی، پاشش زیاد یا تغییر شکل نامطلوب جوش شود.
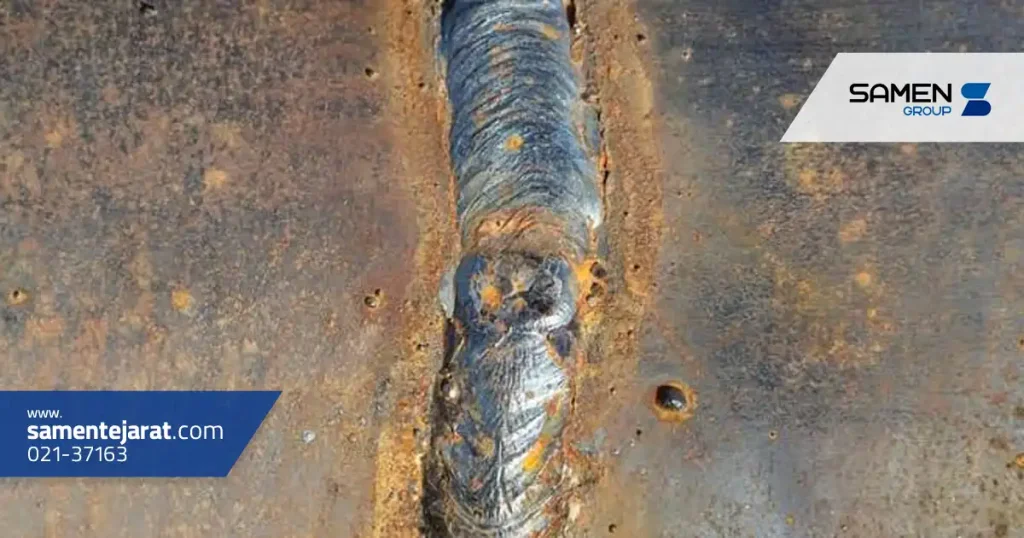
آلودگی سطح فلز: وجود روغن، زنگ زدگی، رطوبت، رنگ و سایر آلودگی ها احتمال ایجاد تخلخل و نقص در اتصال را افزایش می دهد.
انتخاب نامناسب الکترود یا سیم جوش: ناسازگاری مواد مصرفی با فلز پایه ممکن است کیفیت اتصال را کاهش دهد.
رعایت نکردن سرعت مناسب جوشکاری: حرکت بیش از حد سریع یا کند الکترود و مشعل می تواند شکل و نفوذ جوش را تحت تاثیر قرار دهد.
آماده سازی نامناسب اتصال: زاویه پخ، فاصله ریشه و نحوه قرارگیری قطعات در کیفیت نهایی جوش نقش مهمی دارند.
کنترل نامناسب دما: پیش گرم نکردن قطعات در شرایط لازم یا رعایت نکردن دمای بین پاسی ممکن است احتمال ترک خوردگی و تغییر شکل را افزایش دهد.
به طور کلی، عیوب جوشکاری نتیجه ترکیبی از شرایط نامناسب فرآیند، ویژگی های مواد و خطاهای اجرایی هستند. به همین دلیل، پیشگیری موثر از آن ها نیازمند کنترل تمام مراحل جوشکاری است.
دسته بندی انواع عیوب جوشکاری
انواع عیوب جوشکاری را می توان بر اساس محل تشکیل و قابلیت مشاهده به دو گروه اصلی عیوب سطحی و عیوب داخلی تقسیم کرد. این دسته بندی به بازرسان کمک می کند تا روش مناسبی برای شناسایی نقص انتخاب کنند و وضعیت اتصال را دقیق تر ارزیابی کنند.
عیوب سطحی جوش
عیوب سطحی جوش مشکلاتی هستند که روی سطح اتصال یا در نواحی نزدیک به آن ظاهر می شوند. بسیاری از این عیوب با بازرسی چشمی قابل شناسایی هستند، اما برای تشخیص دقیق بعضی از آن ها ممکن است به روش های آزمایش غیر مخرب نیاز باشد.
رایج ترین عیوب سطحی جوش عبارتند از:
ترک های سطحی که روی فلز جوش یا ناحیه متاثر از حرارت ایجاد می شوند.
بریدگی کنار جوش که به شکل شیار در امتداد لبه اتصال دیده می شود.
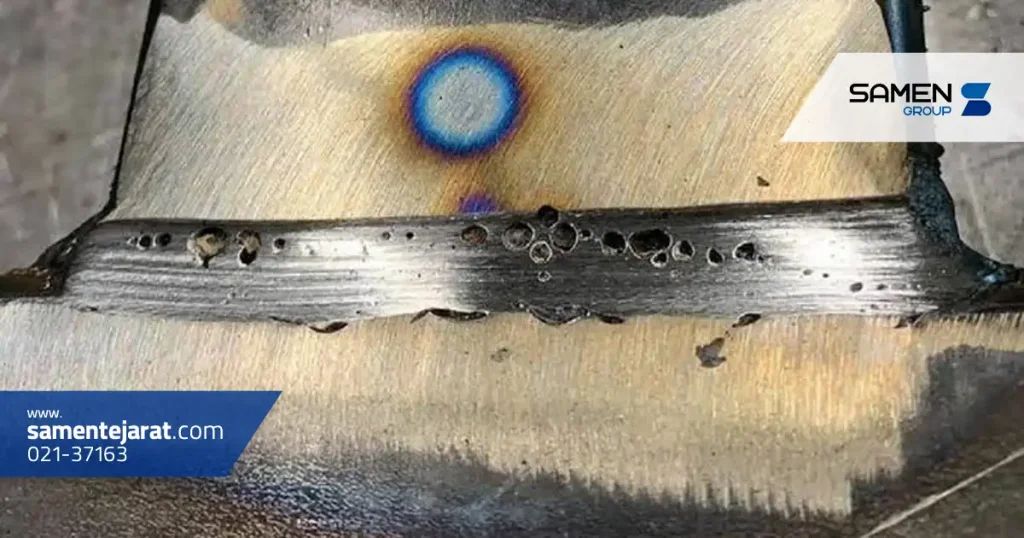
تخلخل سطحی که به صورت سوراخ های کوچک روی سطح جوش ظاهر می شود.
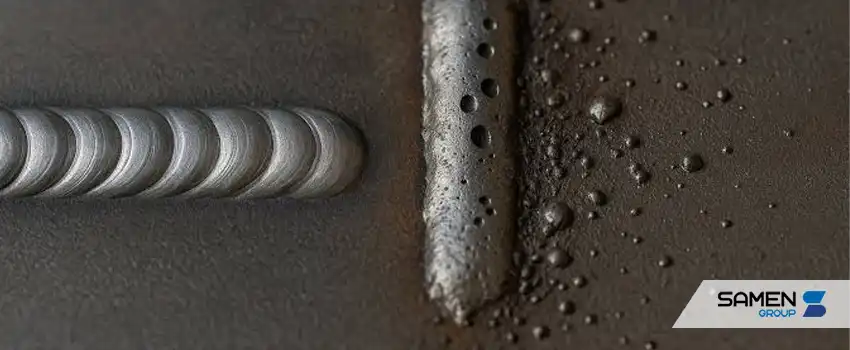
پاشش بیش از حد که باعث باقی ماندن قطرات فلز در اطراف محل جوشکاری می شود.
روی هم افتادگی جوش که در آن فلز جوش بدون ذوب مناسب با فلز پایه، روی سطح آن گسترش پیدا می کند.
تقعر یا تحدب بیش از حد گرده جوش که می تواند نشان دهنده نامناسب بودن شکل اتصال باشد.
عیوب سطحی معمولا زودتر از مشکلات داخلی شناسایی می شوند. با این حال، تشخیص آسان تر به معنای کم اهمیت بودن آن ها نیست؛ زیرا برخی از این نواقص می توانند محل تمرکز تنش باشند و احتمال شروع ترک یا شکست خستگی را افزایش دهند.
عیوب داخلی جوش
عیوب داخلی جوش نواقصی هستند که درون فلز جوش یا در مرز اتصال آن با فلز پایه قرار دارند و معمولا با مشاهده مستقیم سطح قابل تشخیص نیستند. این مشکلات ممکن است بدون ایجاد تغییر قابل توجه در ظاهر جوش وجود داشته باشند.
مهم ترین عیوب داخلی شامل موارد زیر هستند:
تخلخل داخلی و تجمع حفره های گازی
عدم نفوذ کافی در ریشه اتصال
عدم ذوب مناسب بین فلز جوش و فلز پایه
محبوس شدن سرباره در لایه های جوش
ترک های داخلی و زیرسطحی
ناخالصی ها و ذرات محبوس در فلز جوش
تشخیص این عیوب معمولا با روش هایی مانند آزمایش التراسونیک و رادیوگرافی انجام می شود. اهمیت عیوب داخلی در این است که ممکن است ظاهر جوش کاملا سالم به نظر برسد، اما ساختار اتصال از استحکام و یکپارچگی مورد انتظار برخوردار نباشد.
براش مشاهده قیمت الکترود جوشکاری و دریافت مشاوره خرید به صفحه این محصول در سایت ثامن تجارت مراجعه کنید و یا با کارشناسان ما تماس بگرید.
رایج ترین عیوب جوشکاری و روش های پیشگیری
شناخت رایج ترین عیوب جوشکاری به جوشکار کمک می کند تا نشانه های بروز مشکل را سریع تر شناسایی کرده و پیش از ادامه کار، شرایط فرآیند را اصلاح کند. هر عیب معمولا با عوامل مشخصی ارتباط دارد و روش جلوگیری از آن باید متناسب با علت اصلی انتخاب شود.
ترک خوردگی جوش
ترک خوردگی یکی از مهم ترین و خطرناک ترین عیوب جوشکاری است که ممکن است در فلز جوش یا ناحیه متاثر از حرارت ایجاد شود. ترک ها می توانند هنگام انجماد حوضچه مذاب، در طول سرد شدن قطعه یا حتی مدتی پس از پایان جوشکاری ظاهر شوند.
ترک های جوشی از نظر زمان و مکان تشکیل به انواع مختلفی تقسیم می شوند. ترک گرم معمولا در دماهای بالا و هنگام انجماد یا نزدیک به آن ایجاد می شود، در حالی که ترک سرد ممکن است پس از کاهش دمای قطعه و در اثر ترکیبی از هیدروژن، تنش و ساختار حساس فلز تشکیل شود.
دلایل اصلی ترک خوردگی جوش:
سرد شدن سریع قطعه و تشکیل ریزساختارهای حساس به ترک
وجود هیدروژن ناشی از رطوبت یا آلودگی
تنش های پسماند بالا و محدودیت حرکت قطعات
انتخاب نامناسب فلز پرکننده
ترکیب شیمیایی نامناسب یا حساسیت فلز پایه
ایجاد حفره انتهایی جوش و پر نشدن صحیح آن
روش های جلوگیری از ترک خوردگی جوش:
برای جلوگیری از ترک خوردگی باید از مواد مصرفی مناسب استفاده کرد و میزان هیدروژن ورودی به حوضچه جوش را تا حد امکان کاهش داد. نگهداری صحیح الکترودهای کم هیدروژن و خشک کردن آن ها طبق دستور سازنده از اقدامات مهم در این زمینه است.
همچنین پیش گرم کردن قطعه در موارد ضروری، کنترل دمای بین پاسی، رعایت ترتیب مناسب جوشکاری و کاهش تنش های ناشی از انقباض می توانند خطر ترک خوردگی را کاهش دهند. دمای پیش گرم باید بر اساس جنس فلز، ضخامت، میزان هیدروژن و دستورالعمل جوشکاری تعیین شود.
تخلخل و ایجاد حفره در جوش
تخلخل جوش یا Porosity یکی از عیوب رایج است که به دلیل محبوس شدن گاز در فلز جوش هنگام انجماد ایجاد می شود. این نقص ممکن است به شکل حفره های پراکنده، مجموعه ای از منافذ کوچک یا سوراخ های قابل مشاهده روی سطح اتصال ظاهر شود.
وجود تخلخل بیش از مقدار مجاز می تواند سطح مقطع موثر جوش را کاهش دهد و در شرایط بارگذاری نامناسب، بر استحکام و عملکرد اتصال تاثیر منفی بگذارد.
دلایل ایجاد تخلخل در جوش:
وجود رطوبت روی قطعه، الکترود یا مواد مصرفی
آلودگی سطح فلز به روغن، چربی و زنگ زدگی
محافظت نامناسب حوضچه مذاب با گاز محافظ
نشتی مسیر انتقال گاز
جریان بیش از حد گاز و ایجاد تلاطم
وزش باد و ورود هوای محیط به ناحیه جوشکاری
روش های پیشگیری از تخلخل جوش:
تمیز کردن کامل سطح فلز پیش از شروع جوشکاری یکی از موثرترین اقدامات برای کاهش تخلخل است. همچنین باید از خشک بودن مواد مصرفی و عملکرد صحیح سیستم گاز محافظ اطمینان حاصل شود.
در فرآیندهای جوشکاری تحت گاز محافظ، تنظیم دبی گاز مطابق شرایط کار، بررسی سلامت نازل و شیلنگ ها و جلوگیری از جریان مستقیم باد به حوضچه مذاب اهمیت زیادی دارد.
عدم نفوذ کافی جوش
عدم نفوذ کافی یا Incomplete Penetration زمانی اتفاق می افتد که فلز جوش به عمق مورد نیاز اتصال نفوذ نکند. این نقص معمولا در ریشه جوش مشاهده می شود و در اتصالاتی که به نفوذ کامل نیاز دارند، می تواند یک مشکل جدی محسوب شود.
عدم نفوذ کافی ممکن است باعث کاهش سطح موثر اتصال شود و مقاومت آن را در برابر نیروهای کششی، خمشی یا بارگذاری متناوب کاهش دهد.
مهم ترین دلایل عدم نفوذ کافی عبارتند از:
شدت جریان ناکافی
سرعت حرکت بیش از حد بالا
فاصله ریشه نامناسب
زاویه پخ نامناسب یا ضخامت زیاد پیشانی ریشه
انتخاب نادرست قطر الکترود
زاویه نامناسب مشعل یا الکترود
روش های جلوگیری از عدم نفوذ کافی:
برای جلوگیری از این عیب باید طراحی و آماده سازی اتصال مطابق دستورالعمل جوشکاری انجام شود. انتخاب شدت جریان مناسب، تنظیم سرعت حرکت و استفاده از زاویه صحیح الکترود به افزایش نفوذ کمک می کنند.
در اتصالات ضخیم، آماده سازی لبه ها و اجرای صحیح پاس ریشه اهمیت بیشتری دارد. همچنین در بعضی اتصالات دوطرفه، آماده سازی پشت جوش و اجرای پاس تکمیلی می تواند به دستیابی به نفوذ کامل کمک کند.
عدم ذوب مناسب جوش
عدم ذوب مناسب یا Lack of Fusion زمانی رخ می دهد که فلز جوش به خوبی با فلز پایه یا لایه قبلی جوش پیوند متالورژیکی برقرار نکند. این مشکل ممکن است در دیواره اتصال، بین پاس های متوالی یا در ریشه جوش ایجاد شود.
تفاوت اصلی عدم ذوب با عدم نفوذ این است که عدم نفوذ به نرسیدن جوش به عمق مورد نیاز اشاره دارد، اما عدم ذوب به تشکیل نشدن اتصال مناسب بین سطوح فلزی مربوط می شود.
دلایل ایجاد عدم ذوب مناسب:
حرارت ورودی ناکافی
سرعت حرکت بیش از حد زیاد
زاویه نامناسب الکترود یا مشعل
وجود اکسید، سرباره یا آلودگی روی سطح
آماده سازی نامناسب شیار اتصال
هدایت نامناسب حوضچه مذاب
روش های جلوگیری از عدم ذوب مناسب:
استفاده از پارامترهای صحیح جوشکاری، تمیز کردن لایه های قبلی و تنظیم زاویه مشعل یا الکترود از مهم ترین روش های پیشگیری هستند.
همچنین باید عرض شیار به اندازه ای باشد که دسترسی مناسب به دیواره های اتصال فراهم شود. در جوشکاری چند پاسی نیز کنترل نحوه حرکت الکترود و اطمینان از ذوب مناسب لبه های پاس قبلی اهمیت زیادی دارد.
بریدگی کنار جوش(Undercut)
بریدگی کنار جوش یا آندرکات یکی از عیوب سطحی است که به صورت شیار یا فرورفتگی در محل اتصال فلز جوش به فلز پایه ایجاد می شود. این مشکل معمولا زمانی رخ می دهد که بخشی از فلز پایه ذوب شود، اما فلز پرکننده به اندازه کافی آن ناحیه را پر نکند.
آندرکات می تواند باعث کاهش ضخامت موثر قطعه و ایجاد تمرکز تنش در لبه جوش شود. این موضوع به ویژه در اتصالات تحت بارگذاری متناوب اهمیت دارد.
دلایل ایجاد بریدگی کنار جوش:
شدت جریان بیش از حد
سرعت حرکت نامناسب مشعل
زاویه نادرست الکترود
طول قوس بیش از اندازه
کنترل نامناسب حوضچه مذاب
تنظیم نامناسب ولتاژ در بعضی فرآیندهای جوشکاری
روش های جلوگیری از آندرکات:
تنظیم شدت جریان و ولتاژ مطابق دستورالعمل جوشکاری، حفظ طول قوس مناسب و کنترل سرعت حرکت از اقدامات موثر هستند.
همچنین جوشکار باید زاویه الکترود را به گونه ای تنظیم کند که فلز مذاب بتواند لبه های اتصال را به خوبی پر کند. در صورت استفاده از حرکت نوسانی، مکث کنترل شده در لبه های اتصال می تواند به کاهش احتمال بریدگی کنار جوش کمک کند.
محبوس شدن سرباره در جوش
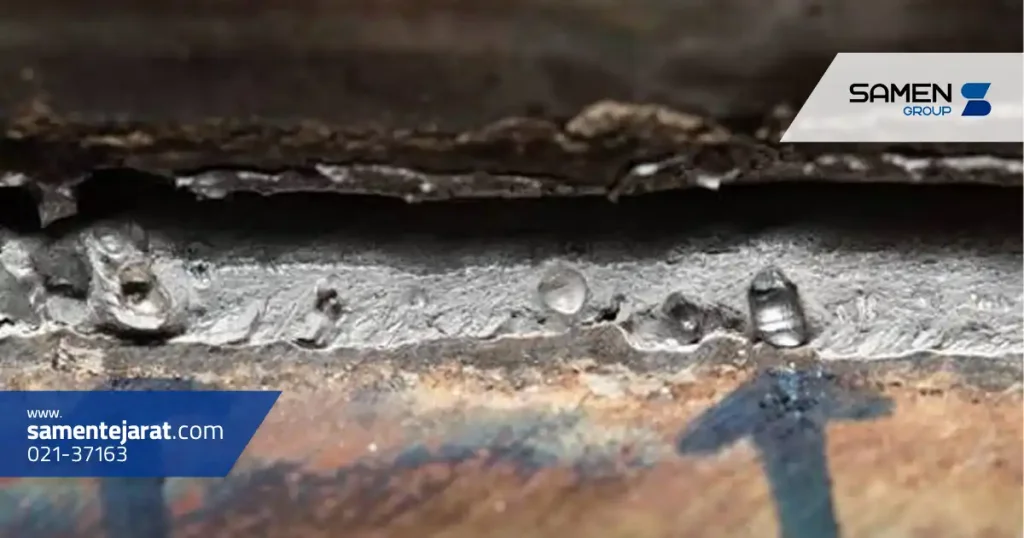
محبوس شدن سرباره یا Slag Inclusion زمانی رخ می دهد که ذرات سرباره و باقی مانده مواد فلاکس در فلز جوش گرفتار شوند. این مشکل بیشتر در فرآیندهایی دیده می شود که از الکترود روکش دار یا مواد فلاکس دار استفاده می کنند.
وجود سرباره در ساختار اتصال می تواند یکپارچگی جوش را کاهش دهد و در صورت عبور از حدود پذیرش استاندارد، باعث رد شدن اتصال در بازرسی شود.
دلایل محبوس شدن سرباره:
تمیز نکردن سرباره بین پاس های جوش
زاویه نامناسب الکترود
شدت جریان و سرعت حرکت نامناسب
طراحی نامناسب شیار اتصال
ایجاد شیارها و فضاهایی که سرباره در آن ها باقی می ماند
اجرای نامناسب پاس های متوالی
روش های جلوگیری از محبوس شدن سرباره:
مهم ترین اقدام، پاکسازی کامل سطح هر پاس پیش از اجرای لایه بعدی است. این کار می تواند با برس سیمی، چکش سرباره زدا یا سنگ زنی مناسب انجام شود.
همچنین تنظیم صحیح جریان، انتخاب الکترود مناسب و اجرای پاس هایی با شکل یکنواخت، احتمال باقی ماندن سرباره در اتصال را کاهش می دهد.
پاشش بیش از حد جوش
پاشش جوش یا Spatter به پرتاب قطرات فلز مذاب در اطراف محل جوشکاری گفته می شود. این قطرات پس از سرد شدن ممکن است به سطح قطعه بچسبند و ظاهر اتصال را نامناسب کنند.
مقداری پاشش در برخی روش های جوشکاری طبیعی است، اما پاشش بیش از حد می تواند نشانه تنظیم نبودن پارامترهای فرآیند باشد. این مشکل علاوه بر افزایش زمان تمیزکاری، ممکن است مصرف مواد و هزینه تولید را افزایش دهد.
دلایل پاشش بیش از حد جوش:
تنظیم نامناسب جریان و ولتاژ
طول قوس نامناسب
انتخاب نادرست سرعت تغذیه سیم جوش
ناپایداری انتقال فلز مذاب
استفاده از گاز محافظ نامناسب
آلودگی سطح قطعه
روش های جلوگیری از پاشش بیش از حد:
برای کاهش پاشش باید پارامترهای دستگاه متناسب با فرآیند، جنس فلز و نوع اتصال تنظیم شوند. در جوشکاری MIG/MAG، هماهنگی سرعت تغذیه سیم با ولتاژ و انتخاب گاز محافظ مناسب اهمیت زیادی دارد.
تمیز کردن قطعه و بررسی وضعیت نازل، کابل ها و اتصال برگشت جریان نیز می توانند به پایداری قوس کمک کنند. در صورت نیاز، استفاده از مواد ضد پاشش برای کاهش چسبندگی قطرات به سطح قطعه مفید است، اما جایگزین تنظیم صحیح دستگاه نیست.
اعوجاج و تغییر شکل قطعه
اعوجاج یا Distortion یکی از مشکلات مهم جوشکاری است که به دلیل گرم شدن و سرد شدن غیر یکنواخت قطعه ایجاد می شود. در طول فرآیند جوشکاری، بخش های مختلف فلز دچار انبساط و انقباض می شوند و این تغییرات می توانند باعث خمیدگی، پیچش یا تغییر ابعاد قطعه شوند.
اعوجاج به ویژه در ورق های نازک، قطعات بزرگ و سازه هایی که تعداد زیادی اتصال جوشی دارند، اهمیت بیشتری پیدا می کند.
دلایل ایجاد اعوجاج در جوشکاری:
حرارت ورودی بیش از مقدار مورد نیاز
توزیع نامتقارن جوش ها
ترتیب نامناسب اجرای پاس ها
مهار نامناسب قطعات
طول زیاد جوش و انقباض ناشی از آن
طراحی نامناسب اتصال
روش های جلوگیری از اعوجاج:
برای کنترل اعوجاج باید میزان حرارت ورودی تا حد امکان و در محدوده مجاز دستورالعمل جوشکاری مدیریت شود. استفاده از توالی مناسب جوشکاری، اجرای پاس های متقارن و تقسیم عملیات به بخش های کنترل شده می تواند به کاهش تغییر شکل کمک کند.
همچنین استفاده از فیکسچر و گیره مناسب برای تثبیت قطعات موثر است. البته مهار بیش از حد ممکن است تنش های پسماند را افزایش دهد؛ بنابراین روش تثبیت باید با توجه به طراحی قطعه و شرایط جوشکاری انتخاب شود.
مهم ترین دلایل ایجاد عیوب جوشکاری
اگرچه هر یک از انواع عیوب جوشکاری عوامل مخصوص به خود را دارند، بسیاری از این مشکلات از چند عامل مشترک ناشی می شوند. شناسایی این عوامل به مجموعه های صنعتی کمک می کند تا به جای اصلاح مکرر جوش های معیوب، علت اصلی مشکلات را برطرف کنند.
یکی از مهم ترین دلایل ایجاد عیوب جوشکاری، تنظیم نادرست پارامترهای دستگاه است. شدت جریان، ولتاژ، سرعت حرکت، طول قوس و سرعت تغذیه سیم باید متناسب با نوع فرآیند و مشخصات اتصال تنظیم شوند. تغییر نامناسب هر یک از این پارامترها می تواند شکل گرده جوش، میزان نفوذ و پایداری قوس را تحت تاثیر قرار دهد.
عامل مهم دیگر، آماده سازی نامناسب سطح و اتصال است. وجود آلودگی روی فلز یا رعایت نکردن ابعاد شیار جوش ممکن است باعث تخلخل، عدم ذوب یا عدم نفوذ کافی شود. به همین دلیل، تمیزکاری و آماده سازی لبه ها باید پیش از شروع عملیات انجام شود.
انتخاب نادرست مواد مصرفی نیز از عوامل تاثیرگذار است. الکترود، سیم جوش، فلاکس و گاز محافظ باید با جنس فلز پایه، شرایط کاری و روش جوشکاری سازگار باشند. استفاده از مواد نامناسب می تواند احتمال ایجاد ترک، تخلخل و سایر نواقص را افزایش دهد.
از طرف دیگر، مهارت و تجربه جوشکار نقش قابل توجهی در کیفیت اتصال دارد. کنترل زاویه مشعل، حفظ فاصله مناسب قوس، تنظیم سرعت حرکت و اجرای صحیح پاس های متوالی نیازمند آموزش و تمرین است.
شرایط محیطی نیز نباید نادیده گرفته شوند. رطوبت، وزش باد، دمای پایین محیط و آلودگی محل کار می توانند بر کیفیت جوش تاثیر بگذارند. این عوامل به ویژه در پروژه های فضای باز و عملیات جوشکاری در محل نصب اهمیت بیشتری دارند.
در نهایت، نبود دستورالعمل مشخص جوشکاری یا رعایت نکردن آن، احتمال بروز خطا را افزایش می دهد. استفاده از دستورالعمل جوشکاری تایید شده یا WPS و کنترل اجرای آن، یکی از راهکارهای اصلی برای کاهش عیوب و دستیابی به کیفیت یکنواخت است.
روش های تشخیص و بازرسی عیوب جوشکاری
تشخیص عیوب جوشکاری یکی از مهم ترین مراحل کنترل کیفیت اتصالات فلزی است. بسیاری از نقص ها ممکن است در ظاهر جوش مشخص نباشند و تنها با روش های تخصصی شناسایی شوند. به همین دلیل، انتخاب روش بازرسی باید بر اساس نوع اتصال، جنس قطعه، ضخامت، عیوب احتمالی و الزامات استاندارد انجام شود.
روش های رایج بازرسی جوش شامل موارد زیر هستند:
1. بازرسی چشمی (VT)
بازرسی چشمی یکی از ساده ترین و پرکاربردترین روش های کنترل کیفیت جوش است. در این روش، بازرس با مشاهده مستقیم و استفاده از ابزارهایی مانند گیج جوش، ذره بین و تجهیزات اندازه گیری، وضعیت ظاهری اتصال را بررسی می کند.
با این روش می توان مشکلاتی مانند بریدگی کنار جوش، ترک های قابل مشاهده، پاشش بیش از حد، ناهماهنگی قطعات و نامناسب بودن ابعاد جوش را شناسایی کرد. بازرسی چشمی معمولا پیش از جوشکاری، حین اجرای آن و پس از اتمام کار انجام می شود.
2. آزمایش مایعات نافذ (PT)
در روش مایعات نافذ، از یک ماده نفوذ کننده برای آشکارسازی ناپیوستگی های باز به سطح استفاده می شود. این ماده وارد ترک ها و شکاف های سطحی می شود و پس از طی مراحل آزمایش، محل ناپیوستگی را مشخص می کند.
این روش برای بررسی ترک های سطحی و عیوب باز به سطح در مواد غیر متخلخل کاربرد دارد. با این حال، امکان تشخیص عیوب کاملا داخلی با آزمایش مایعات نافذ وجود ندارد.
3. آزمایش ذرات مغناطیسی (MT)
این روش برای شناسایی عیوب سطحی و نزدیک به سطح در مواد فرومغناطیس مانند بسیاری از فولادها استفاده می شود. در این آزمایش، قطعه مغناطیسی شده و تغییرات میدان مغناطیسی ناشی از ناپیوستگی ها با کمک ذرات مغناطیسی مشخص می شوند.
آزمایش ذرات مغناطیسی برای شناسایی ترک ها کاربرد زیادی دارد، اما برای موادی مانند آلومینیوم و فولادهای زنگ نزن آستنیتی مناسب نیست.
4. آزمایش التراسونیک (UT)
در آزمایش التراسونیک از امواج صوتی با فرکانس بالا برای بررسی ساختار داخلی اتصال استفاده می شود. بازتاب امواج از ناپیوستگی ها به بازرس کمک می کند تا محل و ویژگی های احتمالی عیب را ارزیابی کند.
این روش برای تشخیص بسیاری از عیوب داخلی مانند ترک، عدم ذوب و برخی ناپیوستگی های دیگر مناسب است. البته دقت نتیجه به هندسه اتصال، روش آزمون، تنظیم تجهیزات و مهارت بازرس بستگی دارد.
5. آزمایش رادیوگرافی (RT)
در روش رادیوگرافی، با استفاده از پرتو ایکس یا گاما، تصویری از ساختار داخلی اتصال تهیه می شود. این روش به ویژه برای شناسایی عیوب حجمی مانند تخلخل و برخی ناخالصی های داخلی کاربرد دارد.
با این حال، قابلیت تشخیص عیوب صفحه ای مانند بعضی ترک ها و موارد عدم ذوب به جهت قرارگیری آن ها نسبت به پرتو وابسته است. همچنین به دلیل استفاده از پرتوهای یون ساز، اجرای آزمایش باید با رعایت الزامات ایمنی پرتوی انجام شود.
روش های VT، PT، MT، UT و RT از روش های شناخته شده آزمایش غیر مخرب هستند که در کنترل کیفیت اتصالات جوشی استفاده می شوند.
انتخاب روش مناسب بازرسی به تنهایی کافی نیست و نتایج باید با معیارهای پذیرش استاندارد مربوط به پروژه مقایسه شوند. در صورت شناسایی عیب غیر قابل قبول، تعمیر جوش و بازرسی مجدد باید مطابق دستورالعمل تایید شده انجام شود.
راهکارهای کاربردی برای جلوگیری از عیوب جوشکاری
پیشگیری از عیوب جوشکاری معمولا هزینه و زمان کمتری نسبت به تعمیر اتصال معیوب دارد. به همین دلیل، رعایت چند اصل کاربردی در مراحل آماده سازی، اجرا و کنترل کیفیت می تواند تاثیر قابل توجهی بر کاهش مشکلات جوشکاری داشته باشد.
1. آماده سازی دقیق قطعات پیش از جوشکاری
پیش از شروع عملیات، سطح فلز باید از روغن، چربی، زنگ زدگی، رطوبت و آلودگی های مزاحم پاک شود. همچنین زاویه پخ، فاصله ریشه و هم راستایی قطعات باید با مشخصات فنی اتصال مطابقت داشته باشند.
2. استفاده از مواد مصرفی استاندارد و مناسب
انتخاب الکترود یا سیم جوش باید با توجه به جنس فلز پایه، استحکام مورد نیاز، شرایط سرویس و روش جوشکاری انجام شود. نگهداری صحیح مواد مصرفی و رعایت شرایط خشک کردن الکترودها نیز اهمیت زیادی دارد.
3. تنظیم صحیح دستگاه جوشکاری
جریان، ولتاژ، سرعت حرکت و سایر پارامترها باید بر اساس دستورالعمل جوشکاری تنظیم شوند. استفاده از مقادیر نامناسب می تواند باعث ایجاد عیوبی مانند آندرکات، عدم ذوب، پاشش زیاد و نفوذ ناکافی شود.
4. کنترل دمای پیش گرم و بین پاسی
در برخی فلزات و اتصالات، کنترل دمای پیش گرم و دمای بین پاسی برای کاهش احتمال ترک خوردگی ضروری است. این دماها باید بر اساس دستورالعمل معتبر تعیین شوند و افزایش یا کاهش خودسرانه آن ها ممکن است مشکلات جدیدی ایجاد کند.
5. رعایت تکنیک صحیح جوشکاری
حفظ زاویه مناسب الکترود، کنترل طول قوس، اجرای صحیح پاس ریشه و حرکت یکنواخت مشعل از مهم ترین عوامل موثر بر کیفیت اتصال هستند. آموزش جوشکار و ارزیابی مهارت او می تواند بسیاری از خطاهای اجرایی را کاهش دهد.
6. پاکسازی بین پاس های جوشکاری
در جوشکاری چند پاسی، باقی ماندن سرباره و آلودگی بین لایه ها می تواند باعث ایجاد ناپیوستگی داخلی شود. بنابراین هر پاس باید پیش از اجرای لایه بعدی به خوبی بررسی و در صورت نیاز تمیزکاری شود.
7. کنترل شرایط محیطی
در عملیات جوشکاری فضای باز باید تاثیر باد، رطوبت و دمای محیط بررسی شود. استفاده از بادگیر مناسب و محافظت از محل جوشکاری می تواند به حفظ کیفیت گاز محافظ و کاهش آلودگی حوضچه مذاب کمک کند.
8. انجام بازرسی مرحله ای و ثبت نتایج
بازرسی تنها نباید به پایان عملیات محدود شود. بررسی وضعیت اتصال پیش از اجرا، کنترل پارامترها هنگام جوشکاری و انجام آزمون های لازم پس از اتمام کار، احتمال باقی ماندن عیوب غیر قابل قبول را کاهش می دهد.
در مجموع، بهترین روش برای جلوگیری از عیوب جوشکاری، استفاده از یک فرآیند کنترل شده و تکرارپذیر است. اجرای صحیح WPS، به کارگیری نیروی متخصص و کنترل مداوم کیفیت می توانند میزان دوباره کاری، ضایعات و هزینه های تولید را کاهش دهند.
جدول انواع عیوب جوشکاری، علت و روش رفع آن ها
جدول زیر خلاصه ای از مهم ترین انواع عیوب جوشکاری، دلایل احتمالی ایجاد آن ها و راهکارهای پیشگیری یا اصلاح را نشان می دهد. این جدول می تواند به عنوان یک راهنمای سریع برای بررسی مشکلات رایج در اتصالات جوشی استفاده شود.
نوع عیب جوشکاری
علت اصلی ایجاد عیب
روش پیشگیری یا رفع
ترک خوردگی جوش
هیدروژن، تنش بالا، سرد شدن نامناسب
کنترل هیدروژن، پیش گرم مناسب و تعمیر طبق دستورالعمل
تخلخل جوش
رطوبت، آلودگی و اختلال در گاز محافظ
تمیزکاری سطح، خشک نگه داشتن مواد مصرفی و تنظیم گاز
عدم نفوذ کافی
جریان ناکافی یا آماده سازی نامناسب ریشه
اصلاح هندسه اتصال و تنظیم جریان و سرعت حرکت
عدم ذوب مناسب
حرارت ناکافی، زاویه نادرست یا آلودگی
تنظیم پارامترها، اصلاح زاویه و تمیزکاری بین پاس ها
بریدگی کنار جوش
جریان بیش از حد یا تکنیک نامناسب
تنظیم جریان، طول قوس و سرعت حرکت
محبوس شدن سرباره
پاکسازی ناقص یا شکل نامناسب پاس ها
حذف سرباره بین پاس ها و اصلاح تکنیک جوشکاری
پاشش بیش از حد
ناپایداری قوس و تنظیم نامناسب دستگاه
تنظیم ولتاژ، جریان، سرعت سیم و گاز محافظ
اعوجاج قطعه
انبساط و انقباض غیر یکنواخت
کنترل حرارت ورودی، ترتیب جوشکاری و مهار اصولی
روی هم افتادگی جوش
سرعت حرکت یا حرارت ورودی نامناسب
اصلاح زاویه و پارامترهای جوشکاری
تحدب بیش از حد جوش
رسوب گذاری زیاد یا سرعت حرکت نامناسب
تنظیم نرخ رسوب و کنترل شکل گرده جوش
نکته مهم این است که روش رفع عیوب موجود با روش جلوگیری از ایجاد آن ها تفاوت دارد. برای مثال، تغییر تنظیمات دستگاه ممکن است از تکرار عدم ذوب جلوگیری کند، اما عدم ذوب ایجاد شده را برطرف نمی کند. در چنین شرایطی، ناحیه معیوب باید با روش تایید شده برداشته شود و پس از ترمیم، بازرسی لازم انجام گیرد.
همچنین همه عیوب به تعمیر نیاز ندارند و تصمیم گیری درباره پذیرش یا رد اتصال باید بر اساس الزامات استاندارد، نوع سازه و نتایج بازرسی انجام شود.
در نهایت، شناخت انواع عیوب جوشکاری و روش های جلوگیری از آن ها نقش مهمی در افزایش کیفیت و ایمنی اتصالات فلزی دارد. مشکلاتی مانند ترک خوردگی، تخلخل، عدم نفوذ، عدم ذوب و محبوس شدن سرباره می توانند عملکرد اتصال را تحت تاثیر قرار دهند، اما با آماده سازی مناسب، انتخاب مواد مصرفی صحیح، کنترل پارامترهای جوشکاری و بازرسی اصولی می توان احتمال بروز آن ها را به میزان قابل توجهی کاهش داد.
سوالات متداول
تفاوت عدم نفوذ و عدم ذوب در جوشکاری چیست؟
عدم نفوذ زمانی رخ می دهد که جوش به عمق مورد نیاز اتصال نرسد، اما عدم ذوب به حالتی گفته می شود که فلز جوش با فلز پایه یا لایه قبلی به خوبی ذوب و متصل نشده باشد. هر دو نقص ممکن است استحکام اتصال را کاهش دهند.
بهترین روش تشخیص عیوب داخلی جوش چیست؟
روش مشخص و یکسانی برای تمام عیوب داخلی وجود ندارد. آزمایش التراسونیک برای شناسایی بسیاری از ناپیوستگی های صفحه ای مناسب است، در حالی که رادیوگرافی برای بررسی عیوب حجمی مانند تخلخل کاربرد زیادی دارد. انتخاب روش باید بر اساس نوع اتصال و استاندارد مربوط انجام شود.
چگونه می توان از ترک خوردگی جوش جلوگیری کرد؟
استفاده از مواد مصرفی مناسب، کنترل رطوبت و هیدروژن، پیش گرم کردن در صورت نیاز، تنظیم حرارت ورودی و کاهش تنش های ناشی از انقباض از مهم ترین روش های پیشگیری از ترک خوردگی جوش هستند.
آیا افزایش شدت جریان باعث بهبود کیفیت جوش می شود؟
خیر، افزایش شدت جریان همیشه به معنای بهتر شدن کیفیت جوش نیست. جریان بیش از حد می تواند مشکلاتی مانند بریدگی کنار جوش، سوختگی قطعه و افزایش حرارت ورودی ایجاد کند. مقدار جریان باید متناسب با فرآیند و مشخصات اتصال انتخاب شود.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.