فولاد یکی از مهم ترین مواد اولیه در صنایع ساختمانی، خودروسازی، ماشین سازی و تولید تجهیزات صنعتی است که کیفیت آن تاثیر مستقیمی بر استحکام، ایمنی و طول عمر محصولات دارد. با این حال، در مراحل مختلف تولید، شکل دهی، عملیات حرارتی و حتی نگهداری، ممکن است نواقصی در ساختار یا سطح فولاد ایجاد شود. این نواقص که با عنوان عیوب فولاد شناخته می شوند، می توانند مقاومت مکانیکی، قابلیت جوشکاری، کیفیت ظاهری و عملکرد نهایی قطعات را تحت تاثیر قرار دهند.
انواع عیوب فولاد به دو گروه اصلی عیوب سطحی و داخلی تقسیم می شوند. برخی از این مشکلات مانند ترک، خراش و زنگ زدگی با بررسی ظاهری قابل شناسایی هستند، اما عیوبی مانند تخلخل، آخال های غیرفلزی و ترک های داخلی برای تشخیص به روش های تخصصی نیاز دارند. شناخت این عیوب و دلایل ایجاد آن ها به تولیدکنندگان و مصرف کنندگان کمک می کند تا از کاهش کیفیت محصولات، افزایش هزینه های تولید و خرابی زودهنگام قطعات جلوگیری کنند. در ادامه، انواع عیوب سطحی و داخلی فولاد، روش های تشخیص و راهکارهای پیشگیری و رفع آن ها را بررسی می کنیم.
هنگام خرید فولاد، توجه به انواع عیوب سطحی و داخلی آن اهمیت زیادی دارد؛ زیرا این نواقص می توانند بر کیفیت، استحکام و طول عمر محصولات فولادی تاثیر مستقیم بگذارند.
عیوب فولاد چیست؟
عیوب فولاد به هرگونه ناپیوستگی، نقص ساختاری یا تغییر نامطلوب در سطح و ساختار داخلی فولاد گفته می شود که ممکن است در مراحل تولید، فرآوری یا استفاده از آن ایجاد شود. این عیوب می توانند به شکل ترک، حفره، ناخالصی، تغییر شکل سطحی یا توزیع غیریکنواخت عناصر آلیاژی ظاهر شوند و بر ویژگی های فیزیکی و مکانیکی فولاد تاثیر بگذارند.
وجود عیب در فولاد همیشه به معنای غیرقابل استفاده بودن محصول نیست. میزان اهمیت هر نقص به عواملی مانند نوع عیب، اندازه، محل قرارگیری، شرایط بارگذاری و کاربرد نهایی قطعه بستگی دارد. برای مثال، یک خراش کم عمق روی قطعه ای با کاربرد عمومی ممکن است تاثیر چندانی بر عملکرد آن نداشته باشد، در حالی که یک ترک کوچک در قطعات تحت فشار یا بارگذاری متناوب می تواند خطر شکست را افزایش دهد.
به طور کلی، انواع عیوب فولاد از نظر محل ایجاد به دو دسته تقسیم می شوند:
عیوب سطحی فولاد: نواقصی که روی سطح یا در نزدیکی سطح محصول ایجاد می شوند و ممکن است کیفیت ظاهری، مقاومت به خوردگی یا استحکام قطعه را کاهش دهند.
عیوب داخلی فولاد: ناپیوستگی هایی که در ساختار داخلی فلز شکل می گیرند و معمولا بدون تجهیزات بازرسی تخصصی قابل شناسایی نیستند.
شناسایی صحیح این نواقص، نخستین مرحله در کنترل کیفیت فولاد است و نقش مهمی در انتخاب روش اصلاح، تعیین قابلیت استفاده و جلوگیری از خسارت های احتمالی دارد.
انواع عیوب سطحی فولاد
عیوب سطحی فولاد از رایج ترین مشکلاتی هستند که در فرآیندهای نورد، آهنگری، ماشین کاری، حمل و نقل و نگهداری محصولات فولادی مشاهده می شوند. این نواقص ممکن است تنها ظاهر محصول را تحت تاثیر قرار دهند یا در شرایط شدیدتر، باعث کاهش سطح مقطع موثر، تمرکز تنش و افت مقاومت قطعه شوند.
شدت تاثیر عیوب سطحی به عمق، گستردگی و محل قرارگیری آن ها بستگی دارد. به همین دلیل، بررسی کیفیت سطح فولاد در مراحل تولید و پیش از استفاده اهمیت زیادی دارد.
ترک های سطحی
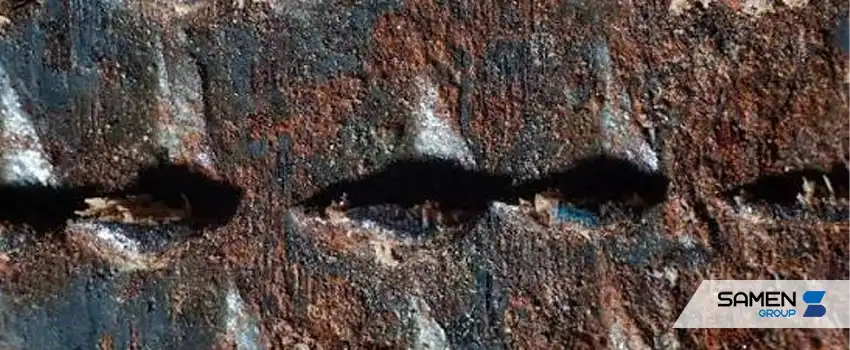
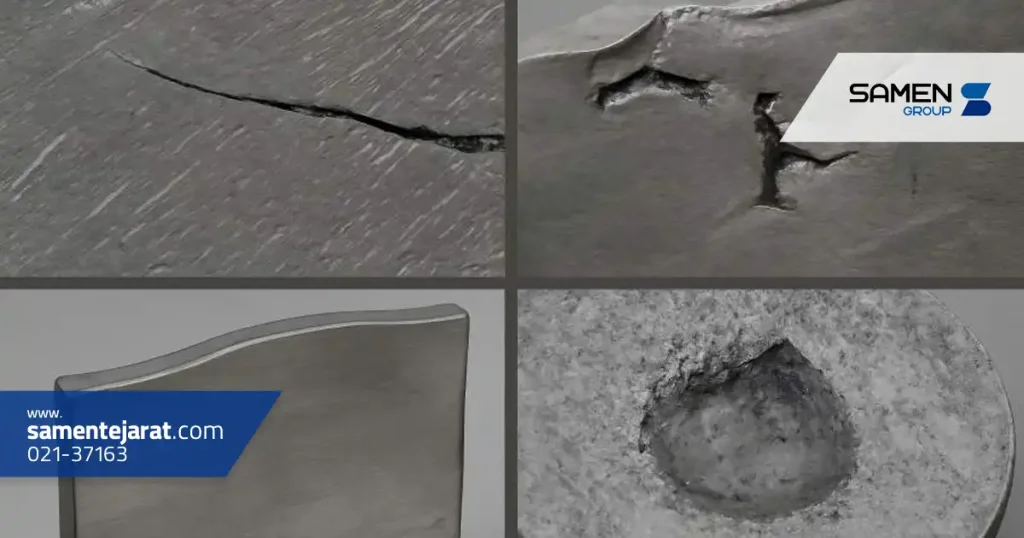
ترک های سطحی یکی از مهم ترین عیوب فولاد هستند که به صورت شکاف های باریک یا گسترده روی سطح قطعات ظاهر می شوند. این ترک ها ممکن است در اثر تنش های حرارتی، تغییر شکل بیش از حد، سرد شدن نامناسب یا شرایط نامطلوب نورد و عملیات حرارتی ایجاد شوند.
وجود ترک سطحی به دلیل ایجاد تمرکز تنش، احتمال گسترش شکست را افزایش می دهد. این مسئله به ویژه در قطعاتی که تحت بارهای متناوب، ضربه یا فشار قرار دارند، اهمیت بیشتری پیدا می کند. ترک های سطحی ممکن است به صورت طولی، عرضی یا نامنظم دیده شوند و در بعضی موارد تا عمق قابل توجهی از قطعه ادامه پیدا کنند.
برای شناسایی این عیب، علاوه بر بازرسی چشمی، از روش هایی مانند آزمون ذرات مغناطیسی و مایعات نافذ استفاده می شود. انتخاب روش مناسب به جنس فولاد و ویژگی های ترک بستگی دارد. در صورت محدود بودن عمق ترک، ممکن است بتوان آن را با فرآیندهای مجاز سنگ زنی یا ماشین کاری برطرف کرد؛ اما ترک های عمیق معمولا به بررسی تخصصی و تصمیم گیری درباره تعمیر یا رد قطعه نیاز دارند.
پوسته شدن سطح فولاد
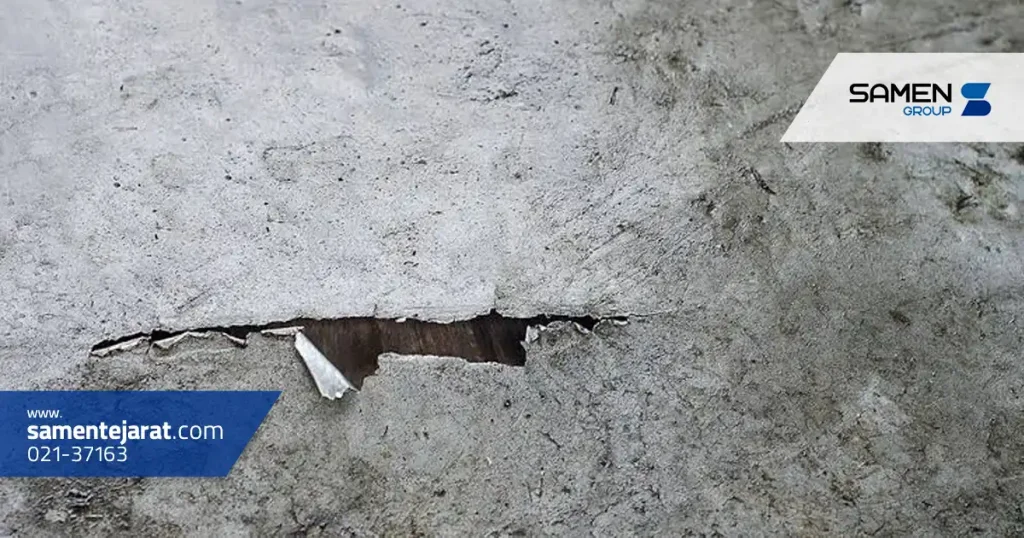
پوسته شدن سطح فولاد به جدا شدن لایه های نازک از سطح محصول گفته می شود که می تواند به دلیل تشکیل اکسیدهای آهن در دمای بالا، چسبیدن پوسته های اکسیدی به سطح یا نامناسب بودن شرایط فرآیند تولید ایجاد شود.
در نورد گرم، سطح فولاد با اکسیژن محیط واکنش می دهد و لایه هایی از اکسید آهن روی آن تشکیل می شود. اگر این لایه ها پیش از نورد یا در طول فرآیند به درستی کنترل و حذف نشوند، ممکن است به سطح محصول فشرده شوند و نواقصی مانند فرورفتگی، زبری یا پوسته های جداشونده ایجاد کنند.
این عیب علاوه بر کاهش کیفیت ظاهری، می تواند انجام عملیات بعدی مانند رنگ آمیزی، آبکاری و پوشش دهی را با مشکل مواجه کند. استفاده از سیستم های پوسته زدایی، کنترل دمای نورد و آماده سازی مناسب سطح از مهم ترین راهکارهای کاهش این مشکل هستند.
خراش و شیارهای سطحی
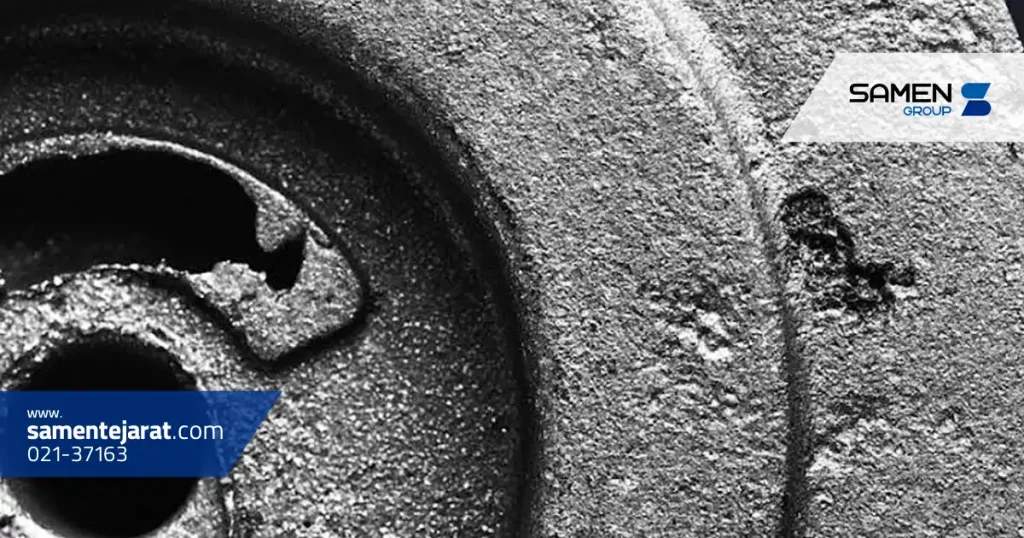
خراش و شیارهای سطحی معمولا در اثر تماس فولاد با تجهیزات تولید، غلتک ها، ابزارهای برش یا سطوح سخت ایجاد می شوند. این نواقص به شکل خطوط باریک، فرورفتگی های طولی یا آثار ساییدگی روی سطح محصولات فولادی قابل مشاهده هستند.
در خطوط نورد، وجود ذرات سخت، خرابی غلتک ها یا تنظیم نبودن تجهیزات هدایت کننده می تواند باعث ایجاد خراش های پیوسته شود. همچنین حمل و نقل نامناسب ورق، میلگرد و سایر مقاطع فولادی احتمال آسیب دیدگی سطحی را افزایش می دهد.
خراش های کم عمق ممکن است تنها کیفیت ظاهری محصول را کاهش دهند، اما شیارهای عمیق می توانند محل تمرکز تنش باشند و مقاومت قطعه را تحت تاثیر قرار دهند. بررسی عمق آسیب، اصلاح تجهیزات تولید و استفاده از روش های مناسب جابجایی از اقدامات موثر برای کنترل این نوع عیوب فولاد هستند.
تاخوردگی و درزهای سطحی
تاخوردگی و درزهای سطحی از عیوبی هستند که بیشتر در فرآیندهای نورد و آهنگری ایجاد می شوند. اگرچه این دو نقص ممکن است ظاهر مشابهی داشته باشند، اما از نظر نحوه شکل گیری متفاوت هستند.
تاخوردگی فولاد زمانی رخ می دهد که بخشی از سطح فلز هنگام تغییر شکل روی قسمت دیگری از آن برگردد و بدون ایجاد اتصال متالورژیکی مناسب، تحت فشار قرار گیرد. تنظیم نامناسب غلتک ها، طراحی نامناسب مراحل تغییر شکل و جریان غیریکنواخت فلز از دلایل ایجاد این نقص هستند.
در مقابل، درزهای سطحی معمولا به صورت شکاف های طولی ظاهر می شوند و ممکن است منشأ آن ها نواقص موجود در شمش یا بیلت اولیه باشد که در مراحل نورد کشیده شده اند.
این عیوب می توانند مقاومت خستگی و کیفیت سطح محصول را کاهش دهند. شناسایی آن ها با بازرسی ظاهری و آزمون های غیرمخرب امکان پذیر است. برای جلوگیری از ایجاد تاخوردگی و درز، کنترل کیفیت مواد اولیه، تنظیم صحیح تجهیزات و نظارت بر شرایط تغییر شکل ضروری است.
خوردگی و زنگ زدگی فولاد
خوردگی و زنگ زدگی از مشکلات رایج محصولات فولادی هستند که در اثر واکنش شیمیایی یا الکتروشیمیایی فلز با محیط اطراف ایجاد می شوند. در فولادهای کربنی معمولی، تماس همزمان با رطوبت و اکسیژن می تواند باعث تشکیل زنگ آهن روی سطح شود.
شدت خوردگی به عواملی مانند میزان رطوبت، دما، وجود نمک، ترکیب شیمیایی فولاد و شرایط محیطی بستگی دارد. زنگ زدگی ممکن است ابتدا به صورت تغییر رنگ سطحی ظاهر شود، اما با پیشرفت خوردگی می تواند باعث ایجاد حفره، کاهش ضخامت و افت مقاومت مکانیکی قطعه شود.
استفاده از پوشش های محافظ مانند رنگ، گالوانیزه کردن، انتخاب فولاد مقاوم به خوردگی و رعایت شرایط مناسب انبارداری از روش های موثر برای مقابله با این مشکل هستند. همچنین بررسی دوره ای سطوح فولادی به شناسایی زودهنگام خوردگی و جلوگیری از گسترش آن کمک می کند.
انواع عیوب داخلی فولاد
عیوب داخلی فولاد برخلاف نواقص سطحی، درون ساختار فلز قرار دارند و اغلب با چشم غیرمسلح قابل مشاهده نیستند. این عیوب معمولا در مراحل ذوب، ریخته گری، انجماد، نورد یا عملیات حرارتی ایجاد می شوند و می توانند خواص مکانیکی فولاد را تحت تاثیر قرار دهند.
برخی از عیوب داخلی موجب کاهش چقرمگی، استحکام و مقاومت خستگی می شوند و ممکن است هنگام جوشکاری، ماشین کاری یا استفاده از قطعه آشکار شوند. به همین دلیل، شناسایی و کنترل آن ها به ویژه در صنایع حساس مانند ساخت مخازن تحت فشار، تجهیزات صنعتی و قطعات ماشین آلات اهمیت زیادی دارد.
تخلخل و حفره های داخلی
تخلخل یکی از عیوب داخلی فولاد است که به وجود حفره های کوچک یا فضاهای خالی در ساختار فلز گفته می شود. این حفره ها ممکن است به دلیل گازهای محبوس در مذاب یا انقباض فلز هنگام انجماد ایجاد شوند.
تخلخل گازی معمولا زمانی شکل می گیرد که گازهای محلول در فولاد مذاب در فرآیند انجماد آزاد شوند، اما فرصت خروج از ساختار را پیدا نکنند. در مقابل، حفره های انقباضی در بخش هایی ایجاد می شوند که هنگام انجماد، تغذیه کافی با فلز مذاب وجود ندارد.
وجود حفره های داخلی می تواند سطح مقطع موثر و مقاومت مکانیکی فولاد را کاهش دهد. همچنین در قطعات تحت فشار یا بارگذاری متناوب، این ناپیوستگی ها ممکن است محل شروع ترک باشند.
برای کاهش تخلخل، کنترل شرایط گاززدایی مذاب، تنظیم فرآیند ریخته گری و مدیریت صحیح انجماد اهمیت دارد. بسته به نوع محصول، آزمون های اولتراسونیک یا رادیوگرافی نیز برای بررسی این عیب به کار می روند.
آخال های غیرفلزی
آخال های غیرفلزی ذراتی با ترکیب متفاوت از زمینه فلزی هستند که در ساختار فولاد وجود دارند. این ذرات می توانند شامل اکسیدها، سولفیدها، سیلیکات ها و ترکیبات غیرفلزی دیگر باشند که در مراحل فولادسازی یا به دلیل ورود مواد خارجی به مذاب ایجاد می شوند.
وجود مقدار مشخصی از آخال ها در بسیاری از فولادهای تجاری اجتناب ناپذیر است، اما اندازه، شکل، نوع و پراکندگی آن ها اهمیت زیادی دارد. آخال های بزرگ یا نامناسب می توانند باعث تمرکز تنش، کاهش چقرمگی و افت مقاومت خستگی فولاد شوند.
در برخی محصولات نورد شده، آخال ها در جهت نورد کشیده می شوند و ممکن است باعث تفاوت خواص مکانیکی در جهت های مختلف شوند. این موضوع برای قطعاتی که تحت تنش های پیچیده قرار دارند، اهمیت بیشتری پیدا می کند.
کنترل کیفیت مواد اولیه، تصفیه مناسب مذاب، استفاده از روش های متالورژی ثانویه و جلوگیری از ورود سرباره به فولاد از راهکارهای کاهش آخال های نامطلوب هستند.
ترک های داخلی
ترک های داخلی ناپیوستگی هایی هستند که در بخش های داخلی فولاد شکل می گیرند و ممکن است بدون هیچ نشانه ظاهری در قطعه وجود داشته باشند. این ترک ها معمولا به دلیل تنش های حرارتی، تنش های ناشی از تغییر شکل، شرایط نامناسب انجماد یا حضور هیدروژن در فولاد ایجاد می شوند.
در فرآیند تولید، اختلاف دمای بخش های مختلف فولاد می تواند تنش های داخلی ایجاد کند. اگر این تنش ها از ظرفیت تحمل ماده فراتر بروند، احتمال شکل گیری ترک افزایش پیدا می کند. همچنین وجود عیوب اولیه یا ساختار نامناسب ممکن است شرایط گسترش ترک را فراهم کند.
ترک های داخلی از عیوب مهم فولاد محسوب می شوند؛ زیرا ممکن است در اثر بارگذاری به تدریج رشد کنند و در نهایت باعث شکست قطعه شوند. برای شناسایی آن ها معمولا از آزمون اولتراسونیک و در شرایط مناسب از روش های رادیوگرافی استفاده می شود.
کنترل سرعت سرد شدن، مدیریت تنش های حرارتی، کاهش هیدروژن و رعایت شرایط استاندارد تولید از اقدامات موثر برای جلوگیری از ایجاد این نقص هستند.
جدایش عناصر در فولاد
جدایش عناصر یا Segregation به توزیع غیریکنواخت عناصر شیمیایی در ساختار فولاد گفته می شود. این پدیده معمولا هنگام انجماد مذاب رخ می دهد؛ زیرا عناصر آلیاژی و ناخالصی ها ممکن است به صورت یکنواخت در بخش های جامد و مایع توزیع نشوند.
در نتیجه، غلظت عناصری مانند کربن، منگنز، فسفر یا گوگرد در بعضی نواحی بیشتر یا کمتر از قسمت های دیگر می شود. این اختلاف ترکیب شیمیایی می تواند باعث تغییر موضعی سختی، استحکام، چقرمگی و رفتار فولاد هنگام عملیات حرارتی شود.
جدایش عناصر به دو شکل کلی قابل بررسی است: جدایش در مقیاس ریزساختاری و جدایش در مقیاس بزرگ تر مانند بخش مرکزی شمش. شدت و نوع جدایش به ترکیب شیمیایی فولاد، شرایط انجماد و فرآیند تولید بستگی دارد.
بهبود شرایط ریخته گری، کنترل سرعت انجماد و استفاده از فرآیندهای مناسب همگن سازی می توانند شدت بعضی از انواع جدایش را کاهش دهند. البته رفع کامل جدایش های شدید، به ویژه در مقیاس بزرگ، همیشه امکان پذیر نیست.
لایه لایه شدن فولاد
لایه لایه شدن یا Lamination یکی دیگر از عیوب داخلی فولاد است که به وجود ناپیوستگی های صفحه ای و تقریبا موازی با سطح محصول گفته می شود. این نقص بیشتر در محصولات نورد شده مانند ورق و پلیت فولادی مشاهده می شود.
لایه لایه شدن ممکن است در نتیجه کشیده شدن حفره های انقباضی، آخال های غیرفلزی یا سایر ناپیوستگی های موجود در ماده اولیه طی فرآیند نورد ایجاد شود. در این شرایط، بخش هایی از ساختار فولاد اتصال و پیوستگی کافی ندارند.
وجود این عیب می تواند مقاومت فولاد را در راستای ضخامت کاهش دهد و در برخی کاربردها مانند اتصالات جوشی تحت تنش های عمود بر سطح ورق، مشکل ساز شود.
آزمون اولتراسونیک یکی از روش های متداول تشخیص لایه لایه شدن فولاد است. کنترل کیفیت شمش و تختال اولیه، بهبود پاکیزگی فولاد و استفاده از فرآیندهای مناسب تولید به کاهش احتمال ایجاد این نقص کمک می کند.
دلایل اصلی ایجاد عیوب فولاد
ایجاد عیوب فولاد معمولا نتیجه یک عامل مشخص نیست و می تواند از ترکیب شرایط نامناسب در مراحل مختلف تولید و فرآوری ناشی شود. شناخت علت اصلی هر نقص اهمیت زیادی دارد؛ زیرا انتخاب راهکار اصلاحی بدون بررسی منشأ عیب ممکن است باعث تکرار آن در محصولات بعدی شود.
مهم ترین عوامل موثر در ایجاد انواع عیوب سطحی و داخلی فولاد عبارت اند از:
کیفیت نامناسب مواد اولیه: وجود ناخالصی ها، آخال ها یا ناپیوستگی های اولیه در مواد ورودی می تواند کیفیت محصول نهایی را کاهش دهد.
کنترل نامناسب فرآیند ذوب و ریخته گری: گاززدایی ناکافی، ورود سرباره، تغذیه نامناسب مذاب و شرایط غیراصولی انجماد می توانند موجب تخلخل، آخال و ترک های داخلی شوند.
تنظیم نبودن دمای نورد: دمای نامناسب هنگام تغییر شکل فولاد ممکن است احتمال ایجاد ترک، تاخوردگی و برخی نواقص سطحی را افزایش دهد.
عملیات حرارتی نامناسب: گرم کردن یا سرد کردن غیراصولی، به ویژه در فولادهای حساس، می تواند تنش های داخلی و ترک ایجاد کند.
فرسودگی تجهیزات تولید: خرابی غلتک ها، ابزارها و تجهیزات هدایت کننده ممکن است باعث ایجاد خراش، شیار یا تغییر شکل نامطلوب سطح شود.
کنترل نامناسب ترکیب شیمیایی: مقادیر نامناسب بعضی عناصر و ناخالصی ها می توانند رفتار انجماد، شکل پذیری و حساسیت فولاد به ترک را تحت تاثیر قرار دهند.
شرایط نامناسب حمل و نگهداری: تماس با رطوبت، ضربه، اصطکاک و آلودگی های محیطی ممکن است باعث زنگ زدگی یا آسیب های سطحی شود.
در بسیاری از موارد، عیبی که در محصول نهایی مشاهده می شود، منشأ آن به مراحل اولیه تولید باز می گردد. برای مثال، یک درز طولی روی میلگرد ممکن است در اثر کشیده شدن ترک موجود در بیلت اولیه هنگام نورد ایجاد شده باشد. بنابراین کنترل کیفیت باید به صورت پیوسته و از مرحله انتخاب مواد اولیه تا تحویل محصول انجام شود.
روش های تشخیص عیوب سطحی و داخلی فولاد
تشخیص عیوب فولاد یکی از مهم ترین مراحل کنترل کیفیت محصولات فولادی است. روش بازرسی باید بر اساس نوع نقص، محل قرارگیری، ضخامت قطعه، ویژگی های مغناطیسی فولاد و حساسیت کاربرد نهایی انتخاب شود.
برخی عیوب سطحی با بررسی ظاهری قابل شناسایی هستند، اما برای تشخیص ترک های ریز، ناپیوستگی های زیرسطحی و عیوب داخلی معمولا از آزمون های غیرمخرب استفاده می شود. مهم ترین روش های تشخیص عبارت اند از:
بازرسی چشمی (VT): ساده ترین روش کنترل سطح فولاد است که برای شناسایی خراش، خوردگی، پوسته شدن، تغییر شکل و ترک های قابل مشاهده کاربرد دارد.
آزمون مایعات نافذ (PT): برای تشخیص ناپیوستگی هایی استفاده می شود که به سطح قطعه راه دارند. این روش روی سطوح مناسب فولادهای مغناطیسی و غیرمغناطیسی قابل اجرا است.
آزمون ذرات مغناطیسی (MT): روشی مناسب برای شناسایی ترک ها، درزها و سایر ناپیوستگی های سطحی و نزدیک سطح در فولادهای فرومغناطیسی است. این روش برای فولادهای زنگ نزن آستنیتی غیرمغناطیسی مناسب نیست.
آزمون اولتراسونیک (UT): با استفاده از امواج فراصوت، امکان بررسی ناپیوستگی های داخلی مانند ترک، لایه لایه شدن و برخی حفره ها را فراهم می کند.
آزمون رادیوگرافی (RT): با استفاده از پرتو ایکس یا گاما برای بررسی ساختار داخلی قطعات به کار می رود و به ویژه در شناسایی بعضی حفره ها و ناپیوستگی های حجمی کاربرد دارد.
آزمایش های متالوگرافی: با بررسی نمونه های آماده سازی شده زیر میکروسکوپ، اطلاعاتی درباره ریزساختار، آخال ها، ترک های ریز و بعضی نواقص ساختاری ارائه می دهند. این آزمایش ها معمولا نیازمند نمونه برداری هستند.
انتخاب روش مناسب باید با توجه به محدودیت های هر آزمون انجام شود؛ زیرا هیچ روشی به تنهایی برای تشخیص تمام انواع عیوب فولاد مناسب نیست.
جدول زیر ارتباط بین عیوب رایج و روش های متداول تشخیص آن ها را نشان می دهد.
نوع عیب فولاد
روش های متداول تشخیص
ترک های سطحی
بازرسی چشمی، مایعات نافذ، ذرات مغناطیسی
پوسته شدن و خراش
بازرسی چشمی و اندازه گیری سطح
درزها و تاخوردگی ها
بازرسی چشمی، ذرات مغناطیسی
خوردگی و زنگ زدگی
بازرسی چشمی، اندازه گیری ضخامت
تخلخل داخلی
رادیوگرافی، اولتراسونیک
آخال های غیرفلزی
متالوگرافی، آزمون های تخصصی پاکیزگی فولاد
ترک های داخلی
اولتراسونیک، رادیوگرافی در شرایط مناسب
جدایش عناصر
آنالیز شیمیایی موضعی، متالوگرافی و ماکرو اچ
لایه لایه شدن
اولتراسونیک
نتایج بازرسی باید بر اساس استاندارد محصول و معیارهای پذیرش مربوط به کاربرد آن ارزیابی شوند. مشاهده یک ناپیوستگی لزوما به معنای رد قطعه نیست و تصمیم نهایی به مشخصات فنی و الزامات کیفی بستگی دارد.
راهکارهای پیشگیری و رفع عیوب فولاد
پیشگیری از ایجاد عیوب فولاد معمولا کم هزینه تر و موثرتر از اصلاح محصول پس از تولید است. بسیاری از نواقص، به ویژه عیوب داخلی، پس از شکل گیری به سادگی قابل برطرف کردن نیستند و ممکن است باعث افزایش ضایعات و هزینه های تولید شوند.
برای کاهش انواع عیوب فولاد باید مجموعه ای از اقدامات کنترلی در مراحل ذوب، ریخته گری، نورد، عملیات حرارتی و نگهداری اجرا شود. مهم ترین راهکارها شامل موارد زیر هستند:
کنترل کیفیت مواد اولیه و مذاب: استفاده از مواد اولیه مناسب، کنترل ترکیب شیمیایی، کاهش ناخالصی های نامطلوب و تصفیه مذاب می تواند احتمال تشکیل آخال ها و عیوب داخلی را کاهش دهد. همچنین مدیریت گازهای محلول در فولاد مذاب برای پیشگیری از بعضی انواع تخلخل اهمیت دارد.
بهینه سازی فرآیند ریخته گری: کنترل دمای مذاب، سرعت ریخته گری، شرایط خنک کاری و تغذیه مناسب هنگام انجماد می تواند در کاهش حفره های انقباضی، ترک ها و جدایش عناصر موثر باشد.
تنظیم صحیح فرآیند نورد: استفاده از غلتک های سالم، کنترل دمای نورد و تنظیم مناسب میزان تغییر شکل در هر مرحله به جلوگیری از ایجاد ترک های سطحی، خراش، درز و تاخوردگی کمک می کند.
اجرای عملیات حرارتی اصولی: انتخاب دما، زمان نگهداری و سرعت سرد کردن بر اساس نوع فولاد می تواند احتمال ایجاد تنش های مخرب و ترک های ناشی از عملیات حرارتی را کاهش دهد. در بعضی موارد، عملیات تنش زدایی برای کاهش تنش های پسماند نیز کاربرد دارد.
استفاده از پوشش های محافظ: برای جلوگیری از خوردگی و زنگ زدگی می توان از رنگ های صنعتی، پوشش های فلزی و سایر روش های محافظت سطحی استفاده کرد. انتخاب نوع پوشش باید متناسب با محیط کاری و شرایط استفاده محصول باشد.
بازرسی دوره ای تجهیزات و محصولات: بررسی منظم غلتک ها، قالب ها، ابزارهای تولید و تجهیزات حمل و نقل می تواند از ایجاد عیوب تکرارشونده جلوگیری کند. همچنین انجام آزمون های کنترل کیفیت در مراحل مختلف تولید، احتمال شناسایی زودهنگام نواقص را افزایش می دهد.
در کنار اقدامات پیشگیرانه، برای رفع برخی عیوب فولاد می توان از روش هایی مانند سنگ زنی، ماشین کاری، پوسته زدایی و پاکسازی سطح استفاده کرد. البته اجرای این روش ها باید به گونه ای باشد که ضخامت، ابعاد و خواص مورد نیاز محصول حفظ شود.
در مورد عیوب داخلی مانند ترک های عمیق، تخلخل گسترده و لایه لایه شدن، امکان تعمیر محدودتر است. در چنین شرایطی، بسته به نوع محصول و الزامات فنی، ممکن است فرآیند اصلاح صنعتی تایید شده، تغییر کاربرد، برش بخش معیوب یا رد قطعه ضروری باشد.
در نهایت، مهم ترین اصل در مدیریت عیوب فولاد، شناسایی علت ایجاد نقص و جلوگیری از تکرار آن است. کنترل صحیح فرآیندهای تولید، استفاده از تجهیزات مناسب و انجام بازرسی های تخصصی می تواند کیفیت محصولات فولادی را افزایش دهد و احتمال بروز مشکلات در زمان استفاده را کاهش دهد.
سوالات متداول
آیا تمام عیوب فولاد باعث کاهش استحکام می شوند؟
خیر. تاثیر عیوب فولاد به نوع، اندازه، محل و شرایط استفاده از قطعه بستگی دارد. برخی نواقص تنها کیفیت ظاهری را تحت تاثیر قرار می دهند، اما عیوبی مانند ترک های عمیق و ناپیوستگی های داخلی می توانند مقاومت مکانیکی و ایمنی قطعه را کاهش دهند.
بهترین روش برای تشخیص عیوب داخلی فولاد چیست؟
آزمون اولتراسونیک یکی از روش های پرکاربرد برای شناسایی ترک های داخلی و لایه لایه شدن فولاد است. با این حال، برای تشخیص برخی حفره های حجمی، رادیوگرافی مناسب تر است و انتخاب روش نهایی به مشخصات قطعه و نوع عیب بستگی دارد.
آیا عیوب فولاد قابل رفع هستند؟
بعضی عیوب سطحی مانند خراش های کم عمق، پوسته های اکسیدی و خوردگی سطحی با روش های مناسب قابل اصلاح هستند. اما رفع عیوب داخلی شدید معمولا دشوارتر است و ممکن است به رد قطعه یا استفاده از فرآیندهای اصلاحی تخصصی نیاز داشته باشد.
چگونه می توان از ایجاد عیوب فولاد جلوگیری کرد؟
کنترل کیفیت مواد اولیه، تنظیم صحیح دمای ذوب و نورد، مدیریت فرآیند انجماد، اجرای عملیات حرارتی مناسب، نگهداری اصولی و انجام بازرسی های دوره ای از مهم ترین روش های پیشگیری از ایجاد عیوب فولاد هستند.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.