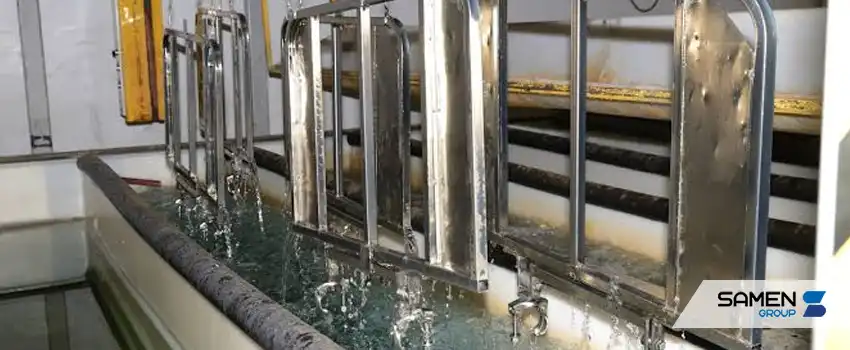
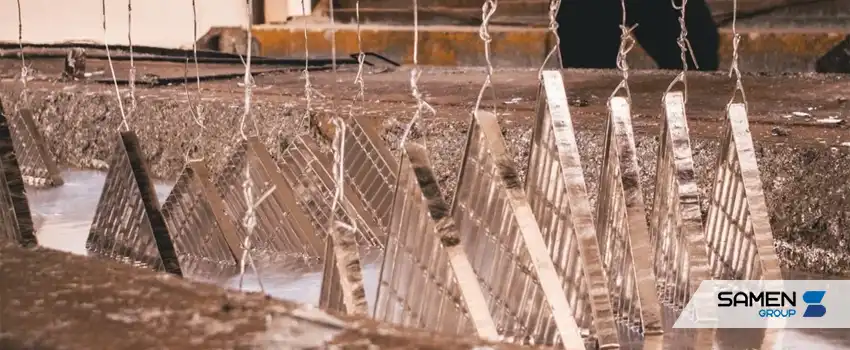
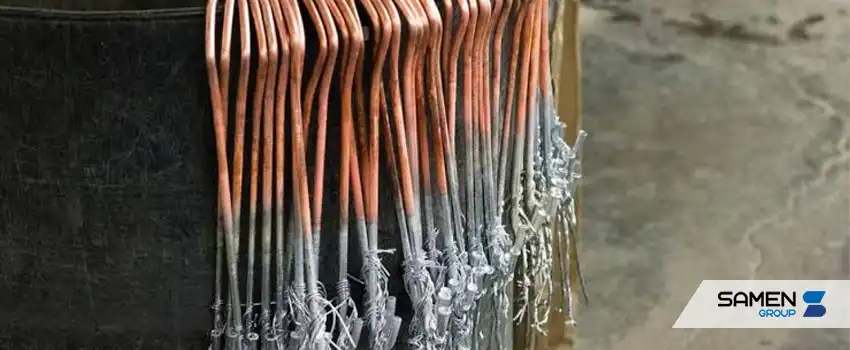
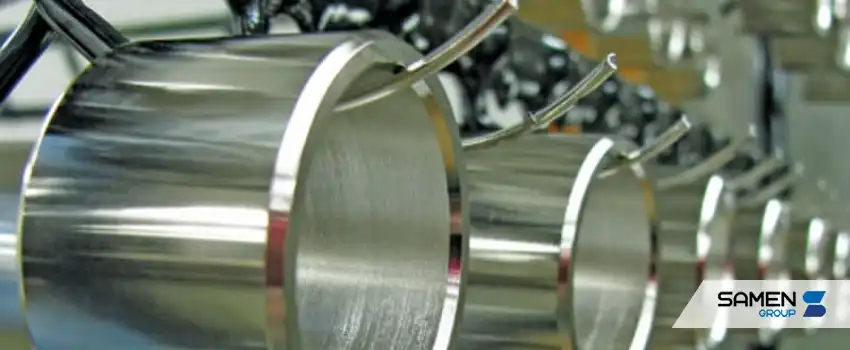
فولاد به دلیل استحکام بالا، قابلیت شکل پذیری مناسب و کاربرد گسترده، یکی از مهم ترین مواد اولیه در صنایع مختلف محسوب می شود. با این حال، بسیاری از فولادها در تماس با رطوبت، اکسیژن و مواد خورنده مستعد زنگ زدگی و خوردگی هستند. یکی از روش هایی که برای افزایش مقاومت سطح فولاد و بهبود ویژگی های ظاهری و عملکردی آن استفاده می شود، آبکاری الکتریکی فولاد است.
در این فرآیند، یک لایه نازک و کنترل شده از فلزی مانند روی، نیکل، کروم یا مس با استفاده از جریان الکتریکی روی سطح قطعه فولادی رسوب داده می شود. انتخاب فلز پوشش و ضخامت آن به کاربرد قطعه، شرایط محیطی و ویژگی های مورد انتظار بستگی دارد. در ادامه، فرآیند آبکاری الکتریکی فولاد، مراحل انجام آن، انواع پوشش ها، مزایا و معایب و کاربردهای این روش را بررسی می کنیم.
ثامن تجارت با ارائه محصولات فولادی مورد نیاز صنایع مختلف، می تواند در تامین مواد اولیه مناسب برای فرآیندهایی مانند آبکاری الکتریکی فولاد نقش موثری داشته باشد.
آبکاری الکتریکی فولاد چیست؟
آبکاری الکتریکی فولاد یا Electroplating روشی برای ایجاد یک پوشش فلزی روی سطح قطعات فولادی با استفاده از جریان الکتریکی است. در این روش، قطعه فولادی در یک محلول الکترولیت حاوی یون های فلز مورد نظر قرار می گیرد و با برقراری جریان مستقیم، یون های فلزی روی سطح قطعه رسوب می کنند.
هدف از آبکاری تنها تغییر ظاهر فولاد نیست. بسته به نوع پوشش، این فرآیند می تواند مقاومت فولاد در برابر خوردگی و سایش را افزایش دهد، ویژگی های سطحی آن را تغییر دهد یا سطحی مناسب برای فرآیندهای بعدی ایجاد کند.
برای مثال، پوشش روی معمولا با هدف محافظت در برابر خوردگی مورد استفاده قرار می گیرد، در حالی که نیکل و کروم علاوه بر افزایش مقاومت سطح، برای ایجاد سطحی صاف و زیبا نیز کاربرد دارند.
نکته مهم این است که کیفیت پوشش نهایی تا حد زیادی به آماده سازی صحیح سطح فولاد وابسته است. وجود چربی، زنگ زدگی، اکسید یا آلودگی روی سطح می تواند مانع چسبندگی مناسب پوشش شود و کیفیت آبکاری را کاهش دهد.
فرآیند آبکاری الکتریکی فولاد چگونه است؟
اساس فرآیند آبکاری الکتریکی بر حرکت یون های فلزی در یک محلول الکترولیت تحت تاثیر جریان الکتریکی استوار است. برای انجام این فرآیند، قطعه فولادی، محلول الکترولیت، منبع جریان مستقیم و الکترودهای مناسب مورد نیاز هستند.
در یک سیستم متداول آبکاری، قطعه فولادی که قرار است پوشش داده شود به عنوان کاتد به قطب منفی منبع جریان متصل می شود. محلول الکترولیت نیز حاوی یون های فلزی است که قرار است روی سطح فولاد رسوب کنند. با عبور جریان الکتریکی، یون های مثبت فلز به سمت کاتد حرکت کرده و پس از دریافت الکترون، به فلز تبدیل می شوند و روی سطح قطعه رسوب می کنند.
در برخی سیستم ها، فلز پوشش دهنده به عنوان آند استفاده می شود و می تواند در تامین یون های فلزی محلول نقش داشته باشد. البته نوع آند و شیمی حمام به فرآیند آبکاری و فلز مورد استفاده بستگی دارد.
ضخامت و کیفیت پوشش نیز به عواملی مانند چگالی جریان، مدت زمان آبکاری، ترکیب محلول، دما و وضعیت سطح قطعه وابسته است. بنابراین کنترل دقیق شرایط فرآیند برای دستیابی به یک پوشش یکنواخت و با کیفیت اهمیت زیادی دارد.
مراحل آبکاری الکتریکی فولاد
آبکاری الکتریکی فولاد از چند مرحله تشکیل شده است و هر یک از این مراحل می تواند بر کیفیت نهایی پوشش تاثیر مستقیم داشته باشد. اگر سطح قطعه به درستی آماده نشود یا پارامترهای حمام آبکاری مناسب نباشند، احتمال ایجاد مشکلاتی مانند پوسته شدن، تخلخل یا پوشش غیر یکنواخت افزایش پیدا می کند.
1.تمیزکاری و چربی زدایی سطح: در اولین مرحله، روغن، گریس، گرد و غبار و سایر آلودگی ها از سطح فولاد پاک می شوند. برای این منظور می توان از روش های شیمیایی، قلیایی، الکتریکی یا روش های مکانیکی متناسب با شرایط قطعه استفاده کرد.
2.حذف زنگ و اکسیدهای سطحی: پس از چربی زدایی، زنگ زدگی و لایه های اکسیدی باید از سطح فولاد حذف شوند. اسیدشویی یکی از روش های متداول برای انجام این کار است. کنترل این مرحله اهمیت زیادی دارد، زیرا شرایط نامناسب می تواند به سطح فولاد آسیب برساند.
3.شستشو و فعال سازی سطح: قطعه معمولا بین مراحل مختلف شستشو داده می شود تا مواد باقی مانده از فرآیند قبلی وارد حمام بعدی نشوند. در صورت نیاز، فعال سازی سطح نیز انجام می شود تا شرایط مناسبی برای چسبندگی پوشش ایجاد شود.
4.قرار دادن قطعه در حمام آبکاری: قطعه آماده شده وارد محلول الکترولیت مخصوص می شود و به عنوان کاتد در مدار الکتریکی قرار می گیرد.
5.اعمال جریان الکتریکی: با برقراری جریان مستقیم، یون های فلزی موجود در محلول به سمت سطح فولاد حرکت کرده و روی آن رسوب می کنند. چگالی جریان و مدت زمان فرآیند از عوامل مهم در کنترل ضخامت و ویژگی های پوشش هستند.
6.شستشو و عملیات تکمیلی: پس از رسیدن پوشش به شرایط مورد نظر، قطعه از حمام خارج و شستشو داده می شود. بسته به نوع پوشش ممکن است عملیات تکمیلی مانند پسیو کردن، آب بندی، خشک کردن یا عملیات حرارتی نیز انجام شود.
7.کنترل کیفیت: در پایان، ویژگی هایی مانند ضخامت پوشش، یکنواختی، چسبندگی، ظاهر و در صورت نیاز مقاومت خوردگی بررسی می شوند.
انواع آبکاری الکتریکی فولاد
فلزات مختلفی را می توان به روش الکتریکی روی فولاد رسوب داد. انتخاب پوشش مناسب به شرایط کاری قطعه، میزان مقاومت مورد نیاز در برابر خوردگی و سایش، ظاهر سطح و هزینه فرآیند بستگی دارد. روی، نیکل، کروم و مس از رایج ترین فلزات مورد استفاده در آبکاری فولاد هستند.
آبکاری روی
آبکاری روی یکی از پرکاربردترین روش ها برای محافظت قطعات فولادی در برابر خوردگی است. در این فرآیند یک لایه روی روی سطح فولاد تشکیل می شود.
یکی از ویژگی های مهم روی این است که نسبت به فولاد فعال تر است و می تواند نقش محافظ فداشونده داشته باشد. به همین دلیل در صورت ایجاد خراش یا آسیب محدود در پوشش، روی اطراف ناحیه آسیب دیده می تواند همچنان به کاهش خوردگی فولاد کمک کند.
آبکاری روی در پیچ و مهره ها، بست ها، قطعات خودرو، تجهیزات صنعتی و بسیاری از قطعات فولادی کوچک و متوسط کاربرد دارد. پس از آبکاری نیز ممکن است از عملیات تکمیلی مانند پسیو کردن برای بهبود مقاومت خوردگی استفاده شود.
آبکاری نیکل
آبکاری نیکل برای ایجاد پوششی مقاوم، صاف و با ظاهر مناسب روی فولاد استفاده می شود. پوشش نیکل می تواند مقاومت سطح در برابر خوردگی و سایش را بهبود دهد و در برخی کاربردها به عنوان لایه زیرین پوشش های دیگر نیز مورد استفاده قرار گیرد.
این روش در صنایع خودروسازی، تجهیزات صنعتی، قطعات تزئینی، یراق آلات و بسیاری از محصولاتی که کیفیت ظاهری سطح اهمیت دارد کاربرد دارد.
عملکرد پوشش نیکل به نوع حمام، ضخامت پوشش و شرایط استفاده از قطعه بستگی دارد. به همین دلیل، مشخصات فرآیند باید بر اساس کاربرد نهایی قطعه انتخاب شود.
آبکاری کروم
آبکاری کروم به دلیل ظاهر براق، سختی سطحی مناسب و مقاومت در برابر سایش شناخته می شود. البته آبکاری کروم تنها یک فرآیند تزئینی نیست و بسته به ضخامت و ساختار پوشش می تواند اهداف متفاوتی داشته باشد.
کروم تزئینی معمولا به صورت یک لایه نسبتا نازک و اغلب روی لایه های زیرین مانند نیکل استفاده می شود تا سطحی زیبا و مقاوم ایجاد کند. در مقابل، کروم سخت با ضخامت بیشتر برای قطعات صنعتی مورد استفاده قرار می گیرد و هدف اصلی آن افزایش مقاومت سایشی، کاهش فرسایش یا بازیابی ابعادی برخی قطعات است.
میله ها، شفت ها، اجزای ماشین آلات، برخی ابزارها و قطعاتی که در معرض سایش قرار دارند از جمله موارد استفاده آبکاری کروم هستند.
آبکاری مس
مس دارای هدایت الکتریکی و حرارتی بالایی است و به همین دلیل آبکاری مس در کاربردهای الکتریکی و صنعتی اهمیت زیادی دارد. پوشش مس همچنین می تواند به عنوان یک لایه میانی در سیستم های آبکاری چندلایه مورد استفاده قرار گیرد.
در آبکاری فولاد، انتخاب فرآیند و آماده سازی مناسب سطح اهمیت ویژه ای دارد تا چسبندگی مطلوب پوشش حاصل شود. آبکاری مس در صنایع الکتریکی و الکترونیکی، برخی قطعات صنعتی و همچنین به عنوان زیرلایه برای پوشش هایی مانند نیکل و کروم کاربرد دارد.
عوامل موثر بر کیفیت آبکاری فولاد
کیفیت آبکاری فولاد تنها به نوع فلز پوشش دهنده وابسته نیست. مجموعه ای از عوامل فیزیکی، شیمیایی و الکتریکی باید در محدوده مناسب کنترل شوند تا پوششی یکنواخت و با چسبندگی مطلوب ایجاد شود.
آماده سازی سطح: یکی از مهم ترین عوامل موثر بر کیفیت آبکاری است. باقی ماندن روغن، اکسید، زنگ یا سایر آلودگی ها می تواند باعث کاهش چسبندگی و ایجاد عیوب سطحی شود.
چگالی جریان: مقدار جریان نسبت به سطح قطعه بر سرعت رسوب گذاری و ساختار پوشش اثر می گذارد. چگالی جریان بیش از حد یا کمتر از مقدار مناسب می تواند کیفیت پوشش را کاهش دهد.
ترکیب محلول الکترولیت: غلظت یون های فلزی، مواد افزودنی و آلودگی های احتمالی حمام باید کنترل شوند. تغییر ترکیب شیمیایی حمام می تواند ظاهر و خواص رسوب را تغییر دهد.
دما وpHمحلول: بسیاری از حمام های آبکاری برای دستیابی به عملکرد مطلوب باید در محدوده مشخصی از دما و pH کار کنند.
زمان آبکاری: مدت زمان فرآیند همراه با چگالی جریان و بازده جریان بر مقدار فلز رسوب کرده و ضخامت نهایی پوشش تاثیر می گذارد.
هندسه قطعه: لبه ها، گوشه ها، سوراخ ها و نواحی فرورفته می توانند توزیع جریان را تغییر دهند. به همین دلیل قطعات دارای هندسه پیچیده ممکن است برای دستیابی به پوشش یکنواخت به طراحی مناسب آند، نحوه قرارگیری صحیح یا تجهیزات کمکی نیاز داشته باشند.
کنترل و نگهداری حمام: آلودگی محلول و تغییر غلظت اجزای آن در طول زمان می تواند کیفیت آبکاری را کاهش دهد. بنابراین پایش و نگهداری منظم حمام اهمیت زیادی دارد.
مزایا و معایب آبکاری الکتریکی فولاد
آبکاری الکتریکی یکی از روش های مهم مهندسی سطح است، اما مانند هر فرآیند صنعتی دیگری مزایا و محدودیت های خاص خود را دارد. شناخت این موارد به انتخاب صحیح نوع پوشش کمک می کند.
از مهم ترین مزایای آبکاری الکتریکی فولاد می توان به امکان افزایش مقاومت در برابر خوردگی، بهبود مقاومت سایشی در پوشش های مناسب، بهبود ظاهر سطح، امکان ایجاد پوشش های نسبتا نازک و کنترل شده و قابلیت استفاده از فلزات مختلف اشاره کرد. این فرآیند همچنین می تواند ویژگی های سطحی یک قطعه فولادی را بدون نیاز به ساخت کل قطعه از یک فلز گران قیمت تغییر دهد.
در مقابل، معایب آبکاری الکتریکی شامل نیاز به آماده سازی دقیق سطح، حساسیت فرآیند به پارامترهای شیمیایی و الکتریکی، دشواری ایجاد ضخامت کاملا یکنواخت روی برخی هندسه های پیچیده و نیاز به مدیریت مناسب پساب و مواد شیمیایی است.
همچنین در برخی فولادهای با استحکام بالا، بعضی مراحل آبکاری و آماده سازی سطح می توانند خطر تردی هیدروژنی را ایجاد یا افزایش دهند. در چنین کاربردهایی، کنترل فرآیند و انجام عملیات مناسب پس از آبکاری اهمیت ویژه ای دارد.
کاربردهای آبکاری الکتریکی فولاد
تنوع پوشش های قابل استفاده باعث شده است آبکاری الکتریکی فولاد در صنایع مختلف کاربرد داشته باشد. در صنعت خودرو، این روش برای پوشش دهی بست ها، پیچ و مهره ها و انواع قطعات فلزی مورد استفاده قرار می گیرد.
در صنایع ماشین سازی نیز قطعاتی مانند شفت ها، میله ها و برخی اجزای در معرض اصطکاک و سایش می توانند با پوشش مناسب، ویژگی های سطحی بهتری پیدا کنند.
صنایع برق و الکترونیک از دیگر حوزه های کاربرد آبکاری هستند. در این بخش ممکن است از پوشش هایی مانند مس و نیکل برای ایجاد ویژگی های سطحی مورد نیاز قطعات استفاده شود.
در تولید لوازم خانگی، تجهیزات ساختمانی، یراق آلات، ابزارها و قطعات تزئینی نیز آبکاری برای افزایش دوام یا بهبود ظاهر سطح کاربرد دارد.
به طور کلی، هرجا که ویژگی های سطح فولاد پاسخگوی نیاز نهایی قطعه نباشد، می توان آبکاری الکتریکی را به عنوان یکی از گزینه های مهندسی سطح بررسی کرد.
تفاوت آبکاری الکتریکی با گالوانیزه گرم
آبکاری الکتریکی و گالوانیزه گرم هر دو می توانند برای ایجاد پوشش روی قطعات فولادی مورد استفاده قرار گیرند، اما فرآیند انجام و ویژگی های پوشش حاصل از آنها متفاوت است. در مقایسه رایج میان این دو روش، منظور از آبکاری الکتریکی معمولا آبکاری روی یا الکتروگالوانیزه است.
در آبکاری الکتریکی روی، یون های روی با کمک جریان الکتریکی از محلول روی سطح فولاد رسوب می کنند. این روش امکان کنترل مناسب ضخامت پوشش و ایجاد سطحی نسبتا یکنواخت و صاف را فراهم می کند و برای بسیاری از قطعات دقیق، پیچ و مهره ها و اجزای کوچک مناسب است.
در گالوانیزه گرم، قطعه فولادی پس از آماده سازی در روی مذاب غوطه ور می شود. در این فرآیند، پوششی شامل لایه های آلیاژی آهن و روی و یک لایه خارجی غنی از روی روی سطح تشکیل می شود. پوشش گالوانیزه گرم معمولا ضخیم تر از پوشش الکتروگالوانیزه متداول است و به همین دلیل برای بسیاری از سازه ها و قطعاتی که در معرض شرایط محیطی خورنده قرار دارند مورد استفاده قرار می گیرد.
از نظر ظاهری نیز آبکاری الکتریکی معمولا سطحی صاف تر و کنترل شده تر ایجاد می کند، در حالی که ظاهر گالوانیزه گرم می تواند زبرتر و متغیرتر باشد. در مقابل، ضخامت بیشتر پوشش گالوانیزه گرم می تواند عمر حفاظتی بیشتری در بسیاری از محیط ها ایجاد کند.
بنابراین انتخاب بین آبکاری الکتریکی و گالوانیزه گرم باید بر اساس ابعاد و هندسه قطعه، شرایط محیطی، ضخامت مورد نیاز، الزامات ظاهری، تلرانس های ابعادی و هزینه انجام شود.
سوالات متداول
آیا آبکاری الکتریکی از زنگ زدن فولاد جلوگیری می کند؟
آبکاری مناسب می تواند سرعت خوردگی و زنگ زدگی فولاد را به میزان قابل توجهی کاهش دهد، اما میزان حفاظت به نوع پوشش، ضخامت آن، کیفیت فرآیند و شرایط محیطی بستگی دارد. برای مثال پوشش روی به دلیل ایجاد حفاظت فداشونده، یکی از گزینه های رایج برای محافظت فولاد در برابر خوردگی است.
بهترین فلز برای آبکاری فولاد چیست؟
یک فلز را نمی توان برای تمام کاربردها بهترین گزینه دانست. روی برای حفاظت در برابر خوردگی بسیار رایج است، نیکل می تواند برای مقاومت سطحی و ظاهر مناسب استفاده شود، کروم در کاربردهای تزئینی یا مقاوم به سایش کاربرد دارد و مس نیز در کاربردهای الکتریکی یا به عنوان لایه میانی مورد استفاده قرار می گیرد.
ضخامت آبکاری فولاد چقدر است؟
ضخامت پوشش ثابت نیست و با توجه به نوع فلز، روش آبکاری، استاندارد مورد استفاده و کاربرد قطعه تعیین می شود. پوشش های تزئینی ممکن است بسیار نازک باشند، در حالی که پوشش های مهندسی مانند کروم سخت می توانند با ضخامت بیشتری اجرا شوند.
آیا فولاد ضد زنگ را نیز می توان آبکاری کرد؟
بله، امکان آبکاری بسیاری از فولادهای زنگ نزن وجود دارد، اما به دلیل وجود لایه اکسیدی غیرفعال روی سطح این فولادها، آماده سازی و فعال سازی سطح اهمیت زیادی دارد و باید از فرآیند متناسب با جنس قطعه و پوشش مورد نظر استفاده شود.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.