علائم جوشکاری در نقشه، زبان مشترک طراح، سازنده و بازرس برای مشخص کردن محل و ویژگی های اتصال جوشی است. این نشانه ها به خواننده می گویند کدام قطعات باید به یکدیگر متصل شوند، چه نوع جوشی مورد نیاز است، جوش در کدام سمت اتصال اجرا می شود و چه ابعاد یا شرایط تکمیلی دارد. در پروژه هایی که از قطعات ساخته شده با فولاد آلیاژی استفاده می شود، شناخت دقیق این مشخصات برای انتخاب روش اتصال و آماده سازی صحیح قطعات اهمیت ویژه ای دارد. با این حال، تفسیر درست یک نماد فقط با شناخت شکل ظاهری آن امکان پذیر نیست؛ استاندارد مورد استفاده، نمای نقشه و یادداشت های اجرایی نیز باید بررسی شوند.
یکی از مهم ترین منابع خطا، یکسان فرض کردن روش نمایش علائم در استانداردهای مختلف است. برای مثال، شیوه تعیین سمت جوش در نظام رایج AWS و سیستم A استاندارد ISO 2553 متفاوت است. این تفاوت به ویژه در نقشه های ساخت تجهیزات صنعتی و اتصالات حساس اهمیت دارد؛ زیرا برداشت نادرست از مشخصات جوش ممکن است بر کیفیت و عملکرد نهایی اتصال تأثیر بگذارد. از این رو، مشخص بودن استاندارد مرجع و اطلاعات فنی قطعات برای هماهنگی میان طراحان، سازندگان و بازرسان ضروری است. در این راهنما، اجزای علامت، انواع جوش و روش خواندن یک نمونه فرضی را به ترتیب بررسی می کنیم تا بتوان اطلاعات نقشه های ساخت و سازه فولادی را دقیق تر تفسیر کرد. این توضیحات آموزشی هستند و جایگزین مدارک مصوب پروژه، دستورالعمل جوشکاری یا نظر طراح نمی شوند.
راهنمای خواندن علائم جوشکاری در نقشه های فنی
برای خواندن علامت جوشکاری باید از شناسایی اتصال شروع کرد، سپس استاندارد و اجزای نماد را شناخت و در نهایت، مشخصات عددی و یادداشت های تکمیلی را تفسیر کرد. بهتر است خواننده پیش از نتیجه گیری، نقشه را در سه سطح بررسی کند: هندسه اتصال در نما یا مقطع، نماد جوشکاری کنار آن و اطلاعات اجرایی درج شده در جدول ها یا یادداشت های عمومی.
ممکن است دو اتصال در تصویر شبیه یکدیگر باشند، اما نوع آماده سازی لبه ها، سمت جوش یا اندازه تعیین شده برای آنها متفاوت باشد. به همین دلیل، تکیه بر شکل اتصال بدون خواندن نماد کافی نیست. از طرف دیگر، علامت نیز تمام جزئیات مورد نیاز برای اجرا را بیان نمی کند و ممکن است بخشی از اطلاعات به دیتیل یا WPS ارجاع داده شده باشد.
کاربرد نمادهای جوش در نقشه های فنی
نمادهای جوشکاری برای تبدیل خواسته های فنی طراح به دستورهای قابل خواندن در نقشه به کار می روند. این نمادها در ساخت اسکلت فولادی، تجهیزات صنعتی، مخازن، ماشین آلات، سازه های فلزی و قطعات ورقی کاربرد دارند. در هر کدام از این حوزه ها، علامت باید به یک اتصال مشخص مربوط باشد و با شرایط واقعی ساخت هماهنگی داشته باشد.
برای مثال، در نقشه ساخت یک قاب فلزی، مشاهده یک اتصال T شکل به تنهایی مشخص نمی کند که جوش گوشه فقط در یک طرف اجرا شود یا در هر دو طرف. همچنین ظاهر اتصال نشان نمی دهد که جوش باید ممتد باشد یا به صورت قطعات جداگانه اجرا شود. این اطلاعات از علامت جوش و یادداشت های مرتبط به دست می آیند.
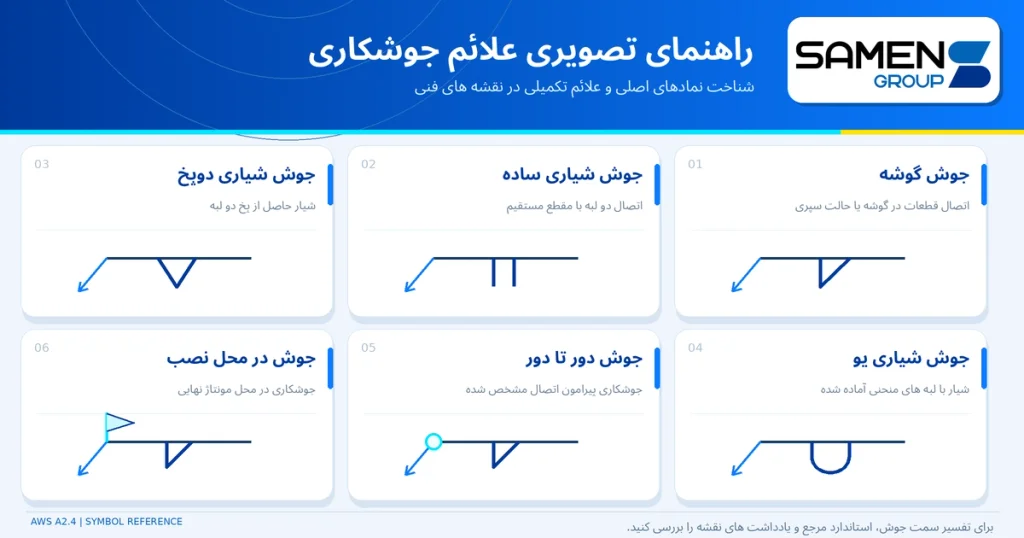
تفاوت مهمی میان «نماد پایه جوش» و «علامت کامل جوشکاری» وجود دارد. نماد پایه معمولا نوع اتصال جوشی، مانند گوشه یا شیاری، را نشان می دهد. علامت کامل علاوه بر آن می تواند خط مرجع، پیکان، اعداد اندازه گذاری، نشانه های تکمیلی و دنباله را در بر بگیرد. بنابراین دیدن یک مثلث کوچک به تنهایی برای فهم تمام شرایط جوش کافی نیست.
اجزای علامت جوشکاری؛ خط مرجع، پیکان و دنباله
بیشتر علامت های جوشکاری از خط مرجع، پیکان و نماد پایه تشکیل می شوند. خط مرجع محل قرارگیری اطلاعات جوش است و پیکان به اتصال یا لبه مورد نظر اشاره می کند. نماد پایه نزدیک خط مرجع قرار می گیرد و نوع جوش را مشخص می سازد. اعداد و نشانه های دیگر ممکن است اندازه، طول، تعداد یا وضعیت سطح را توضیح دهند.
خط پیکان خواننده را از علامت به موقعیت واقعی اتصال هدایت می کند. نوک پیکان باید با نما یا دیتیل تطبیق داده شود؛ زیرا در نقشه های شلوغ، لبه های مجاور ممکن است از نظر بصری بسیار شبیه باشند. یک خط کوتاه یا شکست در پیکان نیز در بعضی روش های نمادگذاری می تواند برای مشخص کردن عضو دارای آماده سازی لبه اهمیت داشته باشد.
دنباله یا Tail معمولا در انتهای خط مرجع قرار می گیرد و برای اطلاعات مکمل، مانند ارجاع به دستورالعمل جوشکاری یا توضیح ویژه، استفاده می شود. وجود دنباله همیشگی نیست؛ اگر اطلاعات اضافه ای لازم نباشد، ممکن است در علامت دیده نشود. نبود دنباله نیز به معنای بی نیاز بودن از رعایت سایر یادداشت ها و مشخصات فنی پروژه نیست.
در عمل، خواندن یک علامت باید با پرسش های مشخص همراه باشد: پیکان به کدام اتصال اشاره می کند؟ استاندارد نقشه چیست؟ نماد پایه چه نوع جوشی را نشان می دهد؟ اعداد به چه ویژگی هایی مربوط هستند؟ آیا یادداشت یا دیتیلی وجود دارد که تفسیر علامت را کامل کند؟
تشخیص سمت جوش از روی پیکان
در یک اتصال دارای دو سطح قابل جوشکاری، تشخیص سمت صحیح اجرا اهمیت زیادی دارد. اصطلاح «سمت پیکان» به طرفی از اتصال اشاره می کند که پیکان آن را مشخص می سازد و «سمت مقابل» طرف دیگر همان اتصال است. این اصطلاحات نباید با چپ و راست صفحه یا بالا و پایین قطعه در موقعیت نصب اشتباه گرفته شوند.
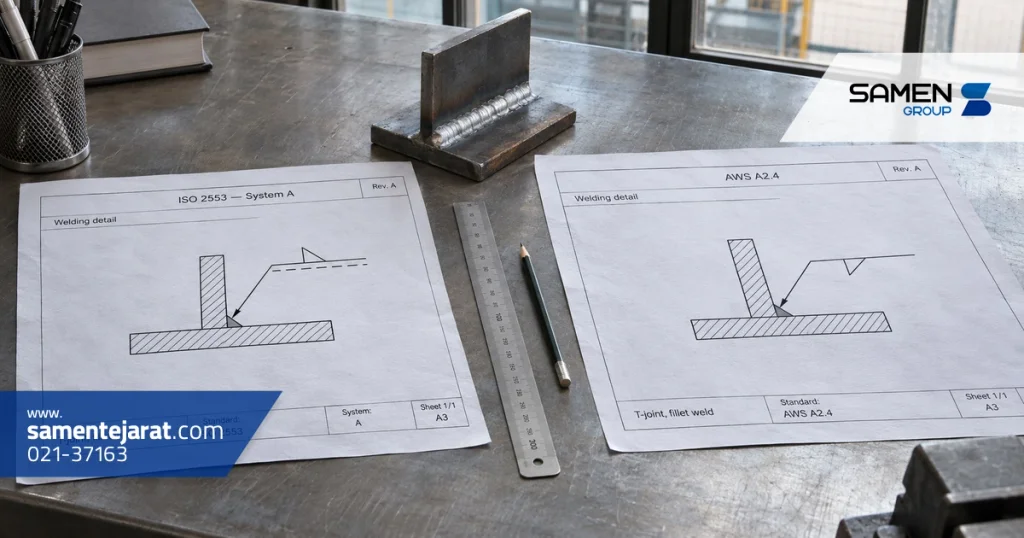
در روش رایج AWS و همچنین سیستم B استاندارد ISO 2553، نماد قرارگرفته زیر خط مرجع معمولا به سمت پیکان و نماد بالای خط به سمت مقابل مربوط می شود. اما در سیستم A استاندارد ISO 2553 از دو خط مرجع پیوسته و خط چین استفاده می شود و رابطه سمت جوش با این دو خط تعریف می شود. در این سیستم، نماد روی خط پیوسته برای سمت پیکان و نماد روی خط چین برای سمت مقابل به کار می رود.
بنابراین عبارت «علامت زیر خط یعنی سمت پیکان» را نمی توان بدون مشخص کردن استاندارد و سیستم نمادگذاری به همه نقشه ها تعمیم داد. اگر نقشه از قالب ISO استفاده کرده باشد، ابتدا باید مشخص شود سیستم A به کار رفته است یا سیستم B.
برای نمونه، دو ورق را در نظر بگیرید که به شکل T به هم می رسند. اگر فقط یک طرف محل برخورد آنها جوش شود، جابه جا خواندن سمت پیکان و سمت مقابل می تواند باعث اجرای جوش در طرف نادرست شود. در مواردی که تصویر یا فلش مبهم است، باید قبل از اجرا از طراح یا مسئول فنی مجاز توضیح خواسته شود.
تفاوت علائم جوشکاری در استانداردهای ISO و AWS
دو مرجع شناخته شده برای نمادگذاری جوش، ISO 2553 و AWS A2.4 هستند. هر دو برای انتقال اطلاعات فنی از نشانه های استاندارد استفاده می کنند، اما برخی قراردادهای نمایش در آنها متفاوت است. تفاوت مهم، روش نشان دادن سمت جوش و آرایش خطوط مرجع است.
در ISO 2553، سیستم A از یک خط پیوسته و یک خط چین به عنوان مجموعه خطوط مرجع استفاده می کند. جایگاه نماد روی هر خط، سمت اتصال را مشخص می کند. سیستم B در همین استاندارد یک خط مرجع دارد و تعیین سمت به موقعیت نماد نسبت به آن خط وابسته است. شیوه متداول AWS نیز مبتنی بر خط مرجع واحد است و قواعد مخصوص خود را برای علائم تکمیلی و اندازه گذاری دارد.
موضوع
ISO 2553 سیستم A
ISO 2553 سیستم B و روش رایج AWS
نمایش خط مرجع
خط پیوسته همراه با خط چین
یک خط مرجع
تعیین سمت پیکان
نماد مرتبط با خط پیوسته
نماد زیر خط مرجع
تعیین سمت مقابل
نماد مرتبط با خط چین
نماد بالای خط مرجع
نکته کنترل
شناسایی خط پیوسته و خط چین
شناسایی موقعیت بالا یا پایین نماد
این جدول فقط تفاوت اصلی در تشخیص سمت را خلاصه می کند و جایگزین بررسی بندهای دقیق هر استاندارد نیست. ابعاد، علائم مکمل و قراردادهای خاص باید مطابق نسخه استانداردی تفسیر شوند که در مدارک پروژه ذکر شده است. حتی یک نقشه قدیمی ممکن است براساس ویرایش متفاوتی تهیه شده باشد؛ پس نباید قراردادهای نسخه های مختلف را بدون بررسی با هم ترکیب کرد.
علامت جوش گوشه و نحوه اندازه گذاری
جوش گوشه یا Fillet Weld از پرکاربردترین انواع جوش در اتصالات T شکل، گوشه ای و روی هم است. نماد پایه آن به شکل مثلث دیده می شود. با وجود سادگی شکل نماد، اطلاعات عددی کنار آن برای تعیین ابعاد اتصال اهمیت زیادی دارند.
در اندازه گذاری جوش گوشه باید میان «ساق جوش» و «گلویی جوش» تفاوت گذاشت. ساق، فاصله هندسی مربوط به ضلع جوش در محل اتصال است و گلویی، پارامتر دیگری برای توصیف مقطع موثر جوش به شمار می رود. در برخی قراردادهای ISO حرف z برای اندازه ساق و حرف a برای اندازه گلویی به کار می رود. این دو عدد یکسان نیستند و نباید بدون توجه به هندسه و استاندارد تبدیل شوند.
برای مثال، اگر در نقشه مقدار a6 برای یک جوش گوشه نوشته شده باشد، تفسیر آن با نمایش z6 متفاوت است؛ هر دو عدد ۶ هستند اما به دو ویژگی هندسی مختلف اشاره می کنند. همچنین باید واحد ابعاد، معمولا میلی متر در نقشه های متریک، از یادداشت های نقشه مشخص شود.
در جوش گوشه دو طرفه نیز وجود نماد در دو سمت تعریف شده اتصال به این معناست که هر دو طرف باید بررسی شوند. با این حال، اندازه دو طرف لزوما برابر نیست و اگر ابعاد متفاوتی تعیین شده باشد، باید هر کدام جدا خوانده شوند. اندازه نهایی جوش باید با دیتیل مصوب و مشخصات اجرایی پروژه تطبیق داده شود.
انواع علائم جوش شیاری و پخ ها
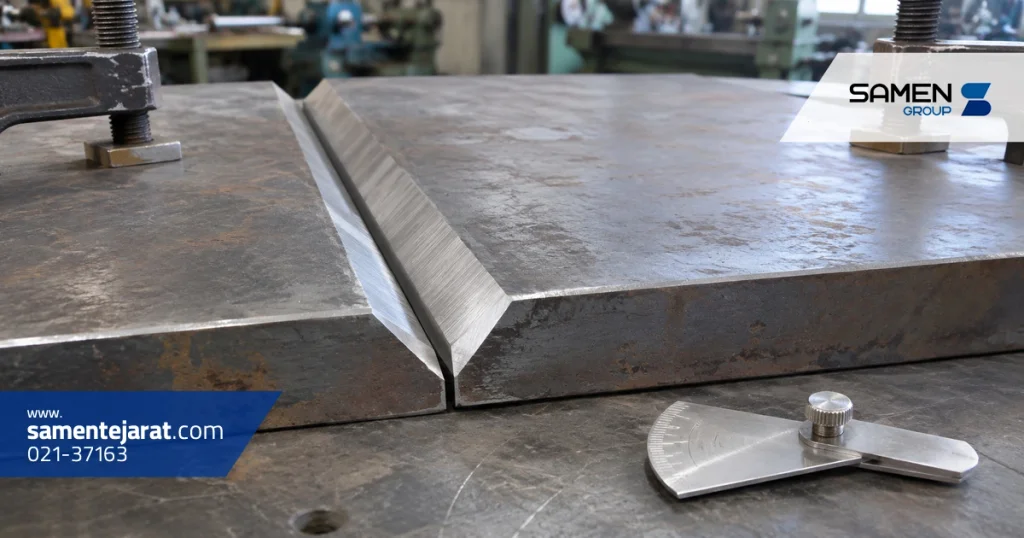
جوش شیاری یا Groove Weld زمانی به کار می رود که اتصال از طریق شیار یا آماده سازی لبه قطعات انجام شود. شکل نماد می تواند به نوع آماده سازی اشاره کند؛ برای مثال اتصال با لبه مستقیم، شیار V، شیار نیم V، شیار U یا J از حالت های شناخته شده هستند. در بعضی اتصال ها نیز آماده سازی از هر دو طرف انجام می شود.
وجود نماد شیار به معنای مشخص بودن تمام جزئیات اجرایی نیست. زاویه پخ، فاصله ریشه، عمق آماده سازی، شکل سطح ریشه و سایر ویژگی های اتصال ممکن است با عدد، علامت تکمیلی یا دیتیل جداگانه تعیین شوند. بنابراین نباید صرفا از مشاهده یک علامت V شکل، زاویه یا عمق مشخصی برای اجرای پخ فرض کرد.
همچنین باید میان نوع شیار و میزان نفوذ مورد نیاز تفاوت قائل شد. شکل آماده سازی لبه به تنهایی برای نتیجه گیری درباره نفوذ کامل یا جزئی کافی نیست و لازم است توضیحات طراحی و دستورالعمل اجرای اتصال بررسی شوند.
در کارگاه، اشتباه در تشخیص نوع شیار می تواند به آماده سازی نادرست قطعات منجر شود. به همین دلیل، قبل از برش یا پخ زنی باید نماد، ضخامت ورق، مقطع اتصال و همه اندازه های مرتبط با هم کنترل شوند.
علائم جوش کام، شکاف، نقطه ای و درزی
برخی اتصال ها با جوش گوشه یا شیاری توصیف نمی شوند. در ورق های روی هم یا مجموعه های ساخته شده از قطعات نازک، ممکن است از جوش کام، شکاف، نقطه ای یا درزی استفاده شود. هر کدام از این انواع، شکل و اطلاعات مخصوص خود را در نقشه دارند.
جوش کام یا Plug Weld معمولا برای اتصال قطعات روی هم از طریق سوراخی در یکی از قطعات به کار می رود. هنگام خواندن علامت باید به اندازه سوراخ، تعداد، محل قرارگیری و اطلاعات مربوط به پر شدن آن توجه کرد.
جوش شکاف یا Slot Weld از شکافی کشیده به جای سوراخ گرد استفاده می کند. طول و عرض شکاف، تعداد و فاصله آنها می تواند در نقشه مشخص شود. این نوع اتصال را نباید صرفا بر اساس ظاهر یک حفره با جوش کام یکسان دانست.
جوش نقطه ای یا Spot Weld برای ایجاد اتصال در نقاط مشخص به کار می رود و در برخی فرایندهای اتصال ورق کاربرد گسترده دارد. در علامت آن ممکن است اندازه یا قطر نقطه، تعداد و فاصله نقاط اهمیت داشته باشد.
جوش درزی یا Seam Weld در امتداد یک مسیر تعریف شده اجرا می شود و با مجموعه ای از نقاط منفرد متفاوت است. طول، مسیر و در صورت نیاز فاصله بخش های جوش باید طبق نماد و مدارک اجرایی خوانده شود.
بنابراین پیش از مقایسه این علائم باید نوع فرایند و هندسه اتصال روشن باشد. مشابه بودن کاربرد دو جوش در اتصال ورق ها، به معنای یکسان بودن روش ساخت یا مشخصات اندازه گذاری آنها نیست.
معنی اعداد و حروف کنار علامت جوش
اعداد و حروف اطراف نماد جوش معمولا اطلاعاتی درباره اندازه، طول، فاصله تکرار یا دیگر مشخصات اجرایی ارائه می دهند. محل دقیق قرارگیری آنها به استاندارد وابسته است؛ به همین دلیل باید ابتدا نوع سیستم نمادگذاری مشخص شود.
عدد نزدیک به نماد ممکن است اندازه جوش را نشان دهد، در حالی که عددی در امتداد خط مرجع ممکن است مربوط به طول یا گام تکرار باشد. در جوش های نقطه ای یا بعضی اتصال های ویژه، تعداد نقاط و فاصله آنها نیز می تواند با قراردادهای مخصوص نشان داده شود. واحد این ابعاد را باید از مشخصات عمومی نقشه استخراج کرد.
برای مثال، در یک نمونه آموزشی با واحد میلی متر، اگر دستور جوش گوشه منقطع به صورت «اندازه ساق ۵، طول هر قطعه ۴۰ و گام ۱۰۰» تعریف شده باشد، مقدار ۵ نشان دهنده بعد جوش است، ۴۰ طول هر بخش جوش و ۱۰۰ فاصله مرکز تا مرکز دو بخش پیاپی است. این مثال فقط برای تفکیک مفهوم اعداد است و صورت دقیق نمایش آنها روی خط مرجع باید بر اساس استاندارد انتخابی انجام شود.
نباید طول جوش را با اندازه مقطع جوش اشتباه گرفت. همچنین اگر یک مقدار در نقشه بدون واحد یا بدون ارجاع روشن نوشته شده باشد، حدس زدن معنی آن در ساخت قطعه پذیرفتنی نیست. ابهام باید از طریق دیتیل، یادداشت فنی یا استعلام از مرجع طراحی رفع شود.
علائم جوش پیوسته و منقطع
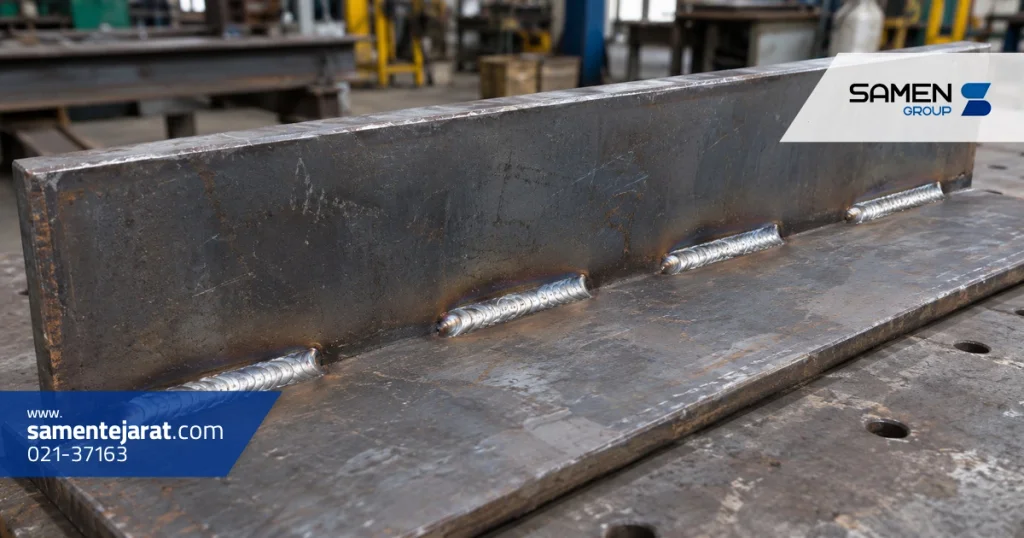
جوش پیوسته در طول مشخص شده اتصال بدون وقفه عمدی اجرا می شود؛ در مقابل، جوش منقطع از چند بخش جداگانه تشکیل شده است. انتخاب میان این دو وضعیت به طراحی و شرایط اتصال مربوط است و نباید از روی صرفه جویی در مصرف مواد یا سهولت کارگاه تغییر کند.
در جوش منقطع، دو داده مهم وجود دارد: طول هر قسمت جوش و گام یا فاصله تکرار آن. گام معمولا فاصله مرکز تا مرکز بخش های متوالی است، نه فاصله خالی میان انتهای یک جوش و ابتدای جوش بعدی. بنابراین اگر طول هر قطعه ۴۰ و گام ۱۰۰ میلی متر باشد، در الگوی ساده و منظم فاصله خالی میان دو قطعه ۶۰ میلی متر خواهد بود؛ البته شروع و پایان الگو نیز باید مطابق نقشه کنترل شود.
در اتصال هایی که جوش منقطع در دو سمت اجرا می شود، آرایش بخش ها نیز اهمیت دارد. در الگوی هم راستا یا Chain، قطعات جوش دو سمت در مقابل یکدیگر قرار می گیرند. در الگوی جابه جا یا Staggered، بخش های یک طرف نسبت به طرف دیگر جابه جا هستند. این دو الگو را نباید بدون تایید طراحی به جای یکدیگر اجرا کرد.
نشانه های مربوط به دو طرف اتصال باید براساس استاندارد نقشه تفسیر شوند. حتی زمانی که طول و گام جوش در دو سمت یکسان است، ممکن است الگوی قرارگیری آنها متفاوت باشد.
علامت جوش دور تا دور و جوش در محل نصب
دو علامت تکمیلی مهم در نقشه های جوشکاری، نشانه جوش دور تا دور و نشانه جوش در محل نصب هستند. این دو مفهوم کاملا متفاوت دارند و ممکن است در یک اتصال به صورت همزمان نیز مطرح شوند.
علامت جوش دور تا دور یا All-Around معمولا به شکل دایره ای کوچک در محل تقاطع پیکان و خط مرجع نمایش داده می شود. مفهوم آن این است که جوش مشخص شده باید در پیرامون اتصال مورد اشاره اجرا شود؛ نه اینکه تمام سطوح قطعه یا همه اتصالات اطراف آن بدون محدودیت جوشکاری شوند. مسیر واقعی جوش باید از هندسه اتصال، نماها و دیتیل ها قابل تشخیص باشد.
علامت جوش در محل نصب یا Field Weld نشان می دهد که جوش باید در موقعیت نصب یا مونتاژ نهایی اجرا شود، نه لزوما در کارگاه ساخت اولیه. این موضوع بر برنامه اجرا، دسترسی تجهیزات، تمهیدات ایمنی و کنترل کیفیت اثر دارد.
در برخی سازه ها، بخش عمده اتصالات در کارخانه آماده می شوند اما اتصال نهایی بین دو مجموعه در محل پروژه جوشکاری می شود. چنین تفاوتی باید با علامت و برنامه ساخت هماهنگ باشد. علامت محل نصب را نیز نباید با نماد جوش دور تا دور اشتباه گرفت؛ یکی مکان اجرای عملیات را مشخص می کند و دیگری گستره مسیر جوش را.
علائم شکل سطح و پرداخت جوش
بعضی نقشه ها علاوه بر نوع و ابعاد جوش، شکل نهایی سطح آن را نیز مشخص می کنند. سطح جوش ممکن است به صورت صاف، محدب یا مقعر تعریف شود. این ویژگی ها با نشانه های تکمیلی مربوط به کانتور سطح نمایش داده می شوند.
اگر روش مشخصی برای رسیدن به شکل مورد نظر الزام شده باشد، اطلاعات مربوط به پرداخت سطح نیز ممکن است کنار نماد درج شود. برای مثال، سنگ زنی یا ماشین کاری می تواند به عنوان روش پرداخت معرفی شود؛ اما تفسیر حروف اختصاری و جایگاه آنها باید مطابق استاندارد نقشه انجام شود.
تعیین سطح صاف به این معنا نیست که هر نوع برداشت ماده از روی جوش مجاز است. عملیات پرداخت نباید ابعاد موثر یا شرایط پذیرش اتصال را برخلاف مدارک پروژه تغییر دهد. همچنین ظاهر صاف و یکنواخت به تنهایی نشانه سلامت داخلی جوش یا تحقق مقاومت طراحی نیست.
کنترل کیفیت جوش ممکن است به بازرسی چشمی، اندازه گیری ابعاد یا آزمون های تعیین شده در مشخصات پروژه نیاز داشته باشد. بنابراین علامت پرداخت سطح را باید جدا از معیارهای پذیرش کیفی و الزامات بازرسی تفسیر کرد.
نماد جوش پشت و پشت بند
اصطلاحات جوش پشت، جوش پشتی و پشت بند گاهی در گفتار کارگاهی به جای یکدیگر استفاده می شوند؛ اما از نظر فنی یک مفهوم ندارند. تفکیک آنها هنگام خواندن نقشه اتصال های شیاری اهمیت زیادی دارد.
Back Weld به جوشی مربوط می شود که در سمت پشت اتصال، بر اساس ترتیب و شرایط تعریف شده، اجرا می شود. Backing یا پشت بند به قطعه یا ماده ای گفته می شود که برای پشتیبانی از ناحیه ریشه جوش در حین اجرا به کار می رود. وضعیت باقی ماندن یا برداشتن پشت بند نیز ممکن است در مشخصات اجرایی تعیین شده باشد.
وجود پشت بند به تنهایی ثابت نمی کند که اتصال دارای نفوذ کامل است. به همین ترتیب، مشاهده نشانه جوش پشت نیز نباید بدون بررسی آماده سازی لبه و جزئیات اجرا، معادل یک نتیجه مشخص درباره نفوذ نهایی تلقی شود.
برای تفسیر صحیح باید نوع شیار، وضعیت دسترسی به ریشه، ترتیب عملیات، یادداشت های نقشه و WPS بررسی شوند. اگر نقشه درباره برداشتن پشت بند یا انجام عملیات از سمت مقابل ابهام داشته باشد، لازم است موضوع پیش از اجرا روشن شود.
اطلاعات WPS و فرایند جوشکاری در نقشه
علامت جوشکاری معمولا تمام پارامترهای اجرایی فرایند را در خود جای نمی دهد. بخشی از اطلاعات ممکن است از طریق دنباله علامت، جدول جوش ها، یادداشت عمومی یا ارجاع به دستورالعمل جوشکاری مشخص شود.
WPS یا دستورالعمل مشخصات جوشکاری، سندی است که شرایط اجرای فرایند را در محدوده تایید شده بیان می کند. موضوعاتی مانند روش جوشکاری، مواد مصرفی، وضعیت اجرای جوش و برخی پارامترهای عملیاتی ممکن است در آن تعریف شوند. این اطلاعات باید با الزامات قرارداد و مدارک طراحی مطابقت داشته باشند.
در برخی نقشه ها ممکن است در دنباله علامت، نام فرایند یا شماره دستورالعمل ذکر شود. برای مثال، اشاره به یک شناسه WPS به این معناست که مجری باید سند مربوط به همان شناسه را بررسی کند. تفسیر حروف اختصاری بدون توجه به راهنمای علائم یا یادداشت های پروژه می تواند گمراه کننده باشد.
نکته مهم این است که علامت جوش، شکل و محل اتصال را توصیف می کند؛ اما روش دقیق اجرا ممکن است در سند دیگری مشخص شده باشد. بنابراین پیمانکار نباید از نبود یک پارامتر روی نقشه نتیجه بگیرد که انتخاب آن کاملا آزاد است.
ارتباط علامت جوش با نما و مقطع
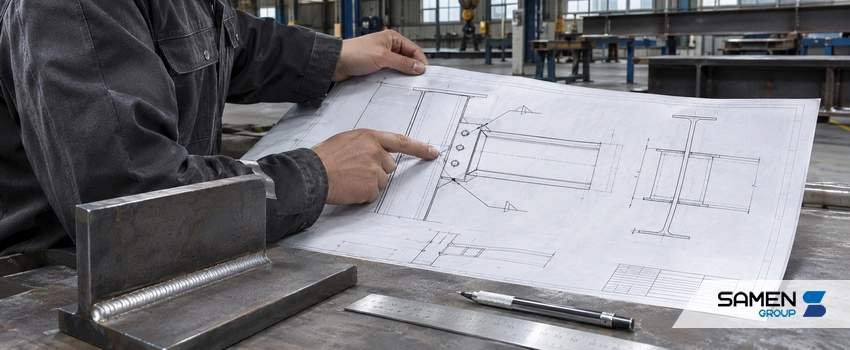
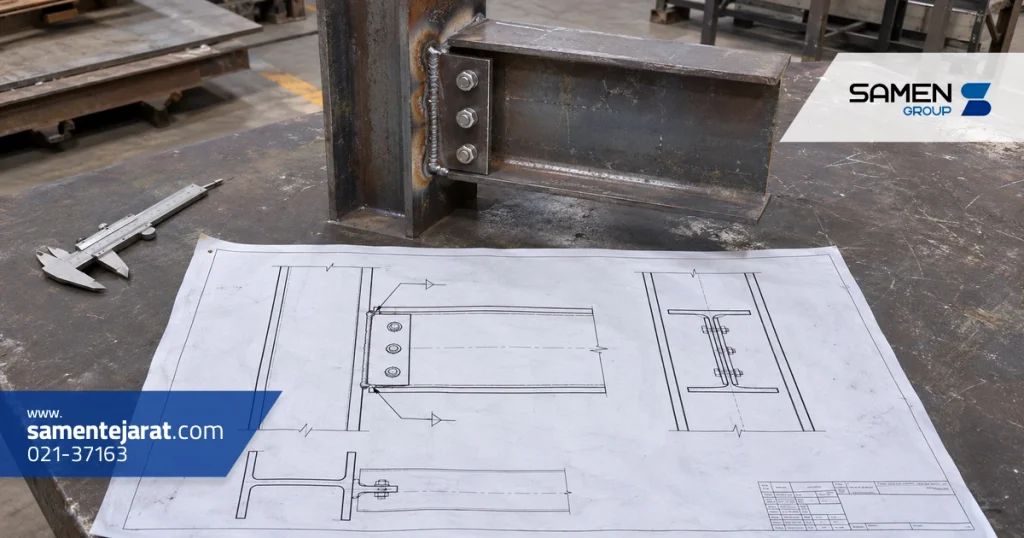
علامت جوشکاری زمانی معنا دارد که به اتصال درست در نقشه نسبت داده شود. یک قطعه ممکن است در پلان، نما و مقطع نمایش داده شود و هر کدام اطلاعات متفاوتی درباره موقعیت جوش ارائه کنند. برای جلوگیری از اشتباه، باید نوک پیکان، شماره دیتیل و امتداد قطعات را همزمان دنبال کرد.
در نما ممکن است دو ورق روی هم دیده شوند، در حالی که مقطع نشان می دهد یکی از آنها به صورت عمود بر دیگری قرار گرفته است. بدون بررسی مقطع، احتمال دارد نوع اتصال یا سمت قابل دسترس جوش اشتباه تشخیص داده شود.
در نقشه های سازه فولادی نیز تراکم خطوط مربوط به بال تیر، جان، سخت کننده و ورق اتصال زیاد است. یک پیکان ممکن است در نزدیکی چند لبه قرار گیرد، اما تنها به یکی از آنها اشاره کند. بنابراین نباید هر لبه ای که از نظر بصری نزدیک تر است را هدف علامت دانست.
بهتر است هنگام خواندن نقشه، محل اتصال ابتدا در نمای کلی پیدا شود، سپس شماره دیتیل مرتبط بررسی گردد و در نهایت ابعاد و نماد جوش خوانده شوند. اگر اتصال در چند نما نشان داده شده است، تمام آنها باید تصویر سازگاری از محل و سمت جوش ارائه دهند.
علائم جوش در اتصال تیر به ستون
در سازه های فولادی، اتصال تیر به ستون نمونه مناسبی برای نشان دادن اهمیت خواندن صحیح علامت جوش است. بسته به نوع طراحی، اجزایی مانند ورق اتصال، ورق تقویتی، سخت کننده یا بخش هایی از تیر و ستون ممکن است به یکدیگر جوش شوند. هر اتصال می تواند نماد و الزامات جداگانه داشته باشد.
در یک نمونه، فرض کنید ورقی به بال یا جان ستون متصل می شود و تیر به آن ارتباط پیدا می کند. نقشه باید مشخص کند جوش مربوط به کدام خط تماس است، در چه سمتی اجرا می شود و چه نوع و ابعادی دارد. ضخامت ورق و شکل اتصال نیز از طریق دیتیل سازه مشخص می شوند. خواننده نباید فقط با مشاهده نماد گوشه، اندازه جوش یا ضرورت اجرای آن در هر دو طرف را حدس بزند.
در نمونه دیگر، یک ورق تقویتی روی عضو فولادی قرار می گیرد. در این وضعیت ممکن است برخی لبه ها نیازمند جوش باشند و برخی دیگر طبق طرح بدون جوش باقی بمانند. اگر علامت دور تا دور وجود داشته باشد، محدوده آن باید با هندسه واقعی ورق و منظور طراح مطابقت داده شود.
در هر دو مثال، انتخاب ابعاد جوش بر اساس محاسبات و جزئیات مصوب صورت می گیرد و صرفا از نوع عضو یا ضخامت ظاهری آن قابل تعیین نیست. همچنین اجرای اتصال باید با نقشه ساخت، مشخصات فنی، دستورالعمل جوشکاری و برنامه کنترل کیفیت پروژه هماهنگ باشد.
مثال عملی خواندن علامت جوشکاری
برای تمرین، یک اتصال فرضی T شکل را در نظر بگیرید که نقشه آن بر اساس روش رایج AWS A2.4 تهیه شده و واحد اندازه گذاری آن میلی متر است. فرض کنید پیکان به یک سمت اتصال اشاره می کند و نماد جوش گوشه زیر خط مرجع قرار گرفته است. در اطلاعات فرضی این نمونه، اندازه ساق جوش ۵ میلی متر، طول هر قطعه جوش ۴۰ میلی متر و گام تکرار ۱۰۰ میلی متر تعیین شده است. همچنین در یادداشت تکمیلی، ارجاع به یک WPS معتبر پروژه آمده و برای سطح جوش پرداخت خاصی درخواست نشده است.
نخست باید استاندارد شناسایی شود. چون نمونه طبق روش رایج AWS تعریف شده، قرارگیری نماد زیر خط مرجع به سمت پیکان مربوط است. سپس نماد مثلثی نشان می دهد که اتصال از نوع جوش گوشه است. مقدار ۵ میلی متر به اندازه ساق اشاره دارد؛ این عدد را نباید با طول جوش اشتباه گرفت.
در مرحله بعد، طول هر قسمت ۴۰ میلی متر و گام ۱۰۰ میلی متر خوانده می شود؛ بنابراین با یک الگوی جوش منقطع روبه رو هستیم. اگر الگو منظم و پشت سر هم باشد، فاصله خالی هندسی میان دو بخش متوالی ۶۰ میلی متر خواهد بود؛ اما موقعیت آغاز و پایان جوش همچنان باید از دیتیل مشخص شود.
در نهایت، مجری باید WPS ارجاع داده شده را مطالعه کند. نبود الزام پرداخت خاص در این مثال نیز به معنای حذف شرایط عمومی پذیرش کیفیت جوش نیست. این نمونه صرفا برای آموزش روش تفسیر داده ها ساخته شده و هیچ یک از ابعاد آن نباید به عنوان اندازه پیشنهادی برای یک اتصال واقعی استفاده شود.
اگر همین اتصال در سیستم A استاندارد ISO 2553 ترسیم شود، نحوه نشان دادن سمت جوش باید طبق خط پیوسته و خط چین همان سیستم بازخوانی شود. به همین دلیل، تبدیل یک علامت از استانداردی به استاندارد دیگر نباید فقط با جابه جایی ظاهری نماد انجام شود.
اشتباهات رایج در تفسیر علائم جوشکاری
یکی از رایج ترین خطاها، نخواندن استاندارد نقشه پیش از تفسیر محل نماد است. اگر خواننده قواعد AWS را روی نقشه ISO سیستم A اعمال کند، ممکن است سمت اجرای جوش را اشتباه تشخیص دهد. به همین دلیل بررسی کادر مشخصات، یادداشت های عمومی و استاندارد مرجع باید اولین اقدام باشد.
خطای دیگر، اشتباه گرفتن اندازه مقطع جوش با طول آن است. عدد مربوط به ساق یا گلویی، ویژگی هندسی متفاوتی نسبت به طول موثر یا گام تکرار دارد. نادیده گرفتن واحدها نیز می تواند خطای جدی ایجاد کند، به ویژه در پروژه هایی که مدارک از چند منبع تهیه شده اند.
برخی افراد علامت دور تا دور را به معنای جوشکاری روی تمام لبه های قابل مشاهده قطعه تفسیر می کنند؛ در حالی که مسیر صحیح باید به اتصال مورد اشاره مربوط باشد. همچنین علامت جوش در محل نصب فقط مکان اجرای عملیات را مشخص می کند و درباره طول یا نوع جوش تصمیم مستقلی نمی دهد.
در جوش های شیاری، نتیجه گیری درباره عمق آماده سازی یا نفوذ کامل صرفا از شکل نماد نیز نادرست است. دیتیل مقطع، اعداد و توضیحات اجرایی باید همراه با نماد بررسی شوند. در مورد پشت بند، جوش پشت و پرداخت سطح نیز تشابه ظاهری یا واژگانی نباید جایگزین تعریف فنی شود.
آخرین خطای مهم، اجرای اتصال بر اساس حدس در موارد مبهم است. اگر پیکان به لبه مشخصی اشاره نمی کند، نماد ناقص است یا میان نما و دیتیل تناقض وجود دارد، باید موضوع پیش از ساخت یا جوشکاری از طراح یا ناظر مجاز استعلام شود. اصلاح اشتباه روی کاغذ بسیار کم هزینه تر از بریدن، بازسازی یا آزمایش مجدد اتصال اجرا شده است.
جمع بندی
علائم جوشکاری در نقشه فقط مجموعه ای از شکل های قراردادی نیستند؛ هر علامت بخشی از اطلاعات ساخت و کنترل یک اتصال را منتقل می کند. برای خواندن درست آنها باید نوع جوش، خط مرجع، جهت پیکان، ابعاد، طول، محل اجرا و نشانه های تکمیلی در کنار هندسه اتصال بررسی شوند.
مهم ترین اصل این است که تفسیر نماد همیشه به استاندارد مشخص پروژه وابسته است. تفاوت ISO 2553 سیستم A با سیستم B و روش رایج AWS، به ویژه در تعیین سمت جوش، نباید نادیده گرفته شود. هر جا اطلاعات نقشه برای تصمیم اجرایی کافی نباشد، راه درست مراجعه به دیتیل مصوب، WPS و مرجع فنی مسئول است.
تفاوت سمت پیکان و سمت مقابل در علامت جوش چیست؟
سمت پیکان به طرفی از اتصال گفته می شود که پیکان مشخص می کند و سمت مقابل، طرف دیگر همان اتصال است. روش نمایش هر کدام روی خط مرجع به سیستم استاندارد مورد استفاده بستگی دارد.
نماد جوش گوشه در نقشه چه شکلی است؟
نماد پایه جوش گوشه به صورت یک مثلث نمایش داده می شود. اعداد و محل قرارگیری آن، اطلاعات تکمیلی مانند اندازه و سمت جوش را مشخص می کنند.
آیا علائم جوشکاری در ISO و AWS یکسان هستند؟
خیر. این استانداردها شباهت های زیادی دارند، اما بعضی قراردادهای نمایش متفاوت است. برای نمونه، ISO 2553 سیستم A از خطوط مرجع پیوسته و خط چین استفاده می کند، در حالی که روش رایج AWS یک خط مرجع دارد.
کدام عدد در علامت جوش اندازه آن را نشان می دهد؟
پاسخ به نوع جوش و استاندارد بستگی دارد. در جوش گوشه، عدد اندازه مقطع باید از عدد طول یا گام تکرار جدا شود. برای تشخیص دقیق باید محل عدد و قرارداد اندازه گذاری نقشه بررسی گردد.
آیا علامت جوش دور تا دور یعنی تمام قطعه باید جوشکاری شود؟
خیر. این علامت به اجرای جوش در پیرامون اتصال مشخص شده اشاره دارد، نه تمام سطوح یا اتصالات قطعه. محدوده واقعی باید با نما و دیتیل تطبیق داده شود.
آیا از روی نماد جوش می توان روش جوشکاری را تعیین کرد؟
همیشه خیر. نماد نوع و ویژگی های اتصال را نشان می دهد، اما فرایند و شرایط اجرایی ممکن است در دنباله علامت، یادداشت های پروژه یا WPS مشخص شده باشند.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.