ریخته گری دقیق یکی از روش های پیشرفته تولید قطعات فلزی است که امکان ساخت قطعات با اشکال پیچیده، ابعاد دقیق و سطح نسبتا صاف را فراهم می کند. در این روش ابتدا یک الگو، معمولا از جنس موم، ساخته می شود و سپس با ایجاد یک پوسته سرامیکی در اطراف آن، قالب مورد نیاز برای ریختن فلز مذاب شکل می گیرد. به همین دلیل این فرایند با نام ریخته گری مومی یا ریخته گری با مدل مومی نیز شناخته می شود.
روش ریخته گری دقیق در صنایعی که دقت ابعادی، کیفیت سطح و امکان تولید هندسه های پیچیده اهمیت زیادی دارد، کاربرد گسترده ای پیدا کرده است. از صنایع هوافضا و خودروسازی گرفته تا تجهیزات پزشکی، صنایع نفت و گاز و ساخت قطعات صنعتی، می توان از این روش برای تولید طیف گسترده ای از قطعات استفاده کرد.
ثامن تجارت با بهره گیری از دانش تخصصی و تجهیزات مناسب، خدمات ریخته گری دقیق را برای تولید قطعات فلزی با کیفیت و دقت بالا ارائه می دهد.
ریخته گری دقیق چیست؟
ریخته گری دقیق (Investment Casting) یک فرایند تولید قطعات فلزی است که در آن ابتدا الگویی مشابه قطعه نهایی ساخته می شود. این الگو معمولا مومی است و پس از پوشانده شدن با چند لایه مواد سرامیکی، داخل قالب قرار می گیرد. با حرارت دادن قالب، موم خارج شده و یک حفره با شکل دقیق قطعه مورد نظر باقی می ماند. سپس فلز مذاب داخل این حفره ریخته می شود.
پس از سرد و جامد شدن فلز، پوسته سرامیکی شکسته شده و قطعه فلزی از قالب خارج می شود. در ادامه نیز عملیات برش، تمیزکاری و پرداخت روی قطعه انجام می گیرد تا محصول نهایی به ابعاد و کیفیت مورد نظر برسد.
یکی از مهم ترین ویژگی های روش ریخته گری دقیق، توانایی آن در تولید قطعاتی با جزئیات هندسی پیچیده است. در بسیاری از موارد می توان قطعاتی را که تولید آنها با ماشین کاری دشوار یا پرهزینه است، با استفاده از این روش به شکل یکپارچه تولید کرد.
مراحل ریخته گری دقیق
فرایند ریخته گری دقیق از چند مرحله اصلی تشکیل شده است و کیفیت اجرای هر مرحله می تواند بر دقت و کیفیت قطعه نهایی تاثیر مستقیم داشته باشد. به طور کلی، این فرایند از ساخت مدل مومی آغاز می شود و پس از قالب گیری، ریختن فلز و انجام عملیات تکمیلی به تولید قطعه نهایی می رسد.
ساخت الگوی مومی
اولین مرحله در روش ریخته گری دقیق، ساخت الگوی مومی است. در این مرحله الگویی با شکل و ابعاد نزدیک به قطعه نهایی تولید می شود. معمولا موم مخصوص با استفاده از قالب فلزی و تحت فشار تزریق می شود تا الگوی مورد نظر شکل بگیرد.
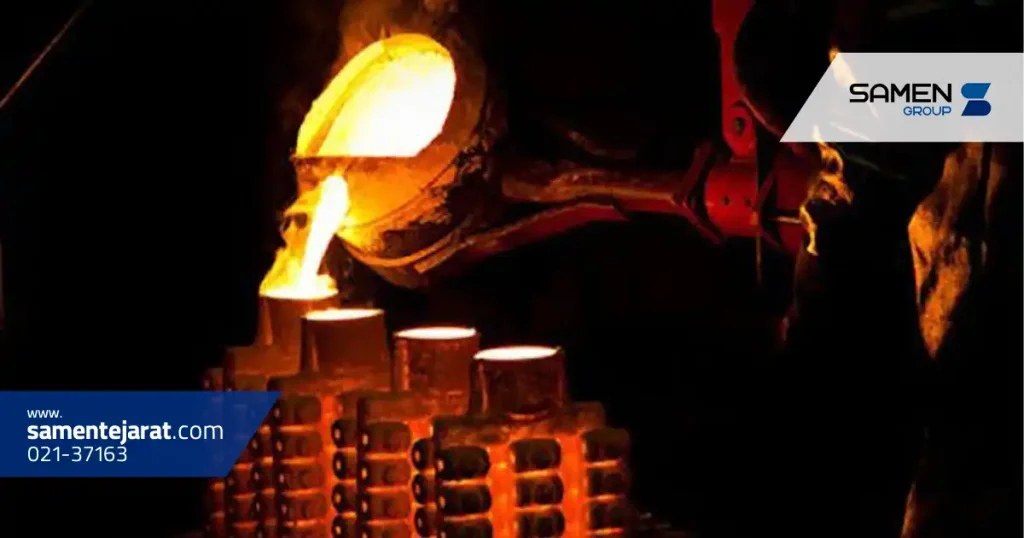
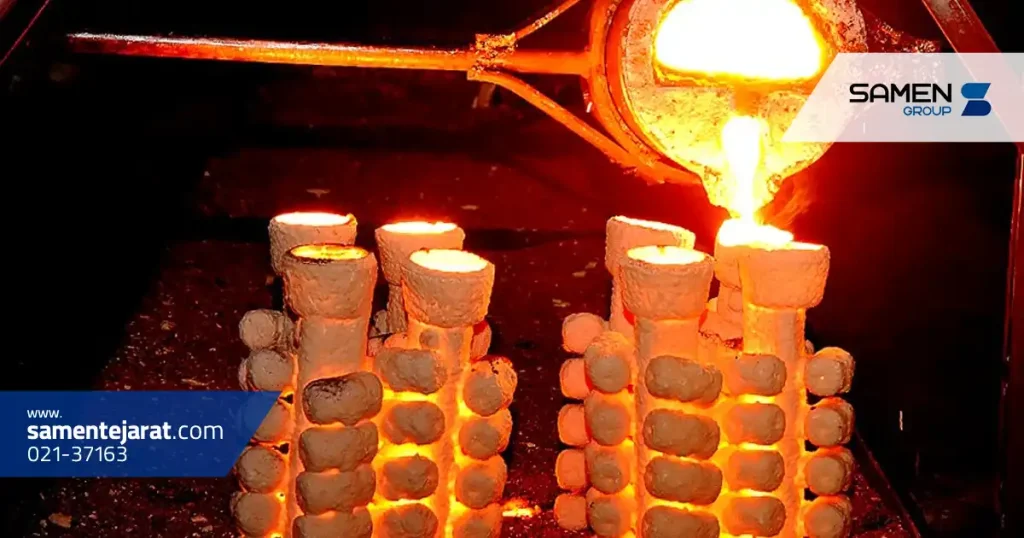
در تولید انبوه، چند الگوی مومی می توانند به یک راهگاه مرکزی متصل شوند و مجموعه ای شبیه به درخت ایجاد کنند. این ساختار امکان ریخته گری چند قطعه در یک مرحله را فراهم می کند و می تواند بهره وری فرایند تولید را افزایش دهد.
دقت الگوی مومی اهمیت زیادی دارد؛ زیرا بسیاری از ویژگی های هندسی آن مستقیما به قالب سرامیکی و در نهایت به قطعه فلزی منتقل می شوند.
ساخت قالب سرامیکی
پس از آماده شدن الگوی مومی، نوبت به ساخت قالب یا پوسته سرامیکی می رسد. مجموعه مومی در دوغاب سرامیکی مخصوص فرو برده شده و سپس سطح آن با ذرات نسوز پوشانده می شود.
این فرایند چندین مرتبه تکرار می شود تا پوسته ای با ضخامت و استحکام کافی در اطراف مدل مومی ایجاد شود. بین هر مرحله نیز باید زمان کافی برای خشک شدن لایه سرامیکی در نظر گرفته شود.
نوع مواد سرامیکی، تعداد لایه ها، شرایط خشک شدن و نحوه اجرای پوشش می توانند بر استحکام قالب و کیفیت سطح قطعه نهایی تاثیر داشته باشند.
خروج موم و پخت قالب
پس از تکمیل و خشک شدن پوسته سرامیکی، موم موجود در داخل قالب باید خارج شود. این مرحله که گاهی موم زدایی نامیده می شود، معمولا با استفاده از حرارت و تجهیزات مخصوص انجام می گیرد.
با خروج موم، فضای خالی دقیقی در داخل قالب باقی می ماند که شکل قطعه مورد نظر را دارد. پس از آن قالب سرامیکی در دمای مناسب پخته می شود تا رطوبت و مواد باقی مانده حذف شده و استحکام لازم برای تحمل فلز مذاب ایجاد شود.
کنترل مناسب این مرحله اهمیت زیادی دارد؛ زیرا تغییرات شدید دما یا اجرای نامناسب فرایند می تواند باعث ترک خوردن یا آسیب دیدن پوسته سرامیکی شود.
ذوب و ریختن فلز
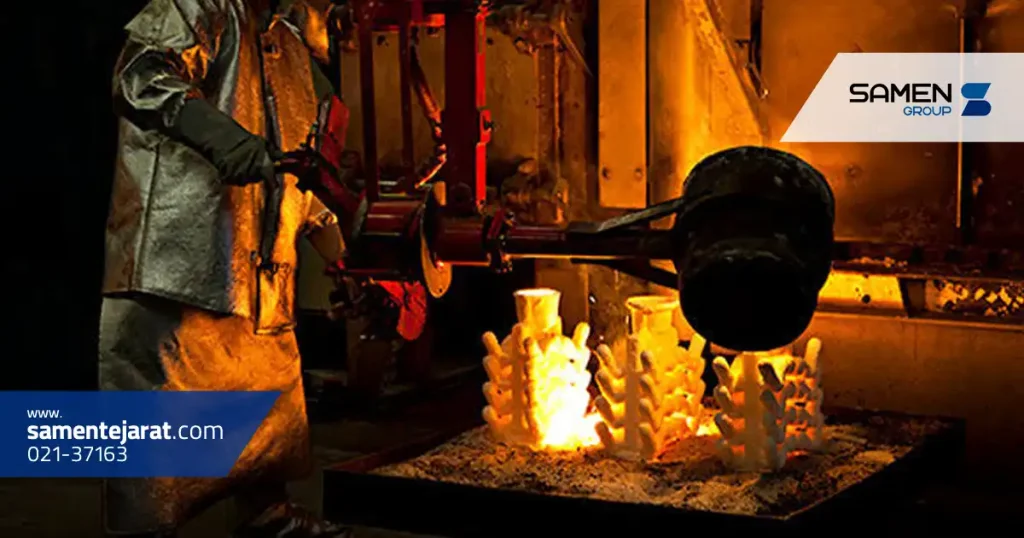
پس از آماده شدن قالب، فلز یا آلیاژ مورد نظر در کوره ذوب می شود. دمای ذوب و شرایط نگهداری مذاب باید متناسب با نوع آلیاژ انتخاب شود تا کیفیت قطعه نهایی تحت تاثیر ناخالصی، اکسیداسیون یا مشکلات دیگر قرار نگیرد.
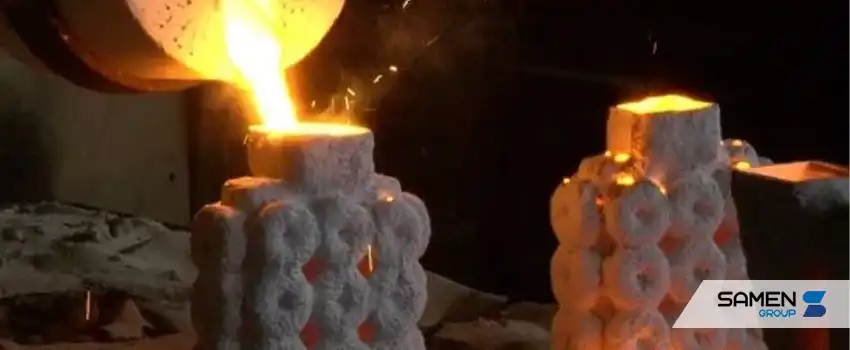
فلز مذاب از طریق سیستم راهگاهی وارد حفره قالب می شود و فضای ایجاد شده توسط الگوی مومی را پر می کند. کنترل دمای مذاب، دمای قالب و نحوه پر شدن قالب از عوامل مهم در کاهش عیوب ریخته گری هستند.
پس از پر شدن قالب، فلز به تدریج سرد و جامد می شود و شکل داخلی قالب سرامیکی را به خود می گیرد.
سردکاری و پرداخت نهایی
بعد از انجماد و رسیدن قطعه به شرایط مناسب، پوسته سرامیکی شکسته و قطعات فلزی از مجموعه راهگاهی جدا می شوند. در این مرحله ممکن است مقداری از مواد سرامیکی روی سطح قطعه باقی مانده باشد که باید پاک سازی شود.
سپس عملیات تکمیلی مانند برش راهگاه ها، سنگ زنی، تمیزکاری و پرداخت سطح انجام می شود. بسته به نوع قطعه و استانداردهای مورد نیاز، عملیات حرارتی، ماشین کاری نهایی و آزمون های کنترل کیفیت نیز ممکن است در ادامه فرایند انجام شوند.
مزایای ریخته گری دقیق
استفاده گسترده از روش ریخته گری دقیق در صنایع مختلف به مزایای فنی آن مربوط می شود. این فرایند به خصوص زمانی اهمیت پیدا می کند که تولید قطعات پیچیده با کیفیت سطح مناسب مورد نظر باشد.
از مهم ترین مزایای ریخته گری دقیق می توان به موارد زیر اشاره کرد:
امکان تولید قطعات با هندسه پیچیده و جزئیات ظریف
دستیابی به دقت ابعادی مناسب
ایجاد سطح نسبتا صاف و کاهش نیاز به برخی عملیات ماشین کاری
امکان تولید قطعات کوچک تا قطعات نسبتا بزرگ، متناسب با امکانات فرایند
قابلیت استفاده برای طیف متنوعی از فلزات و آلیاژها
امکان تولید برخی قطعات به صورت یکپارچه به جای مونتاژ چند بخش
قابلیت ایجاد دیواره ها و جزئیاتی که ساخت آنها با بعضی روش های دیگر دشوار است
کاهش میزان ماشین کاری و پرت مواد در برخی کاربردها
البته میزان دستیابی به این مزایا به طراحی قطعه، نوع آلیاژ، کیفیت قالب و کنترل صحیح فرایند تولید بستگی دارد.
معایب ریخته گری دقیق
با وجود مزایای متعدد، ریخته گری دقیق برای تمام قطعات و شرایط تولید بهترین گزینه نیست. پیچیدگی فرایند و تعداد مراحل تولید می تواند محدودیت هایی ایجاد کند.
یکی از مهم ترین معایب این روش، هزینه نسبتا بالای تجهیزات، ساخت الگو و آماده سازی قالب در مقایسه با برخی روش های ساده تر ریخته گری است. همچنین تولید پوسته سرامیکی به چند مرحله پوشش دهی و خشک شدن نیاز دارد و در نتیجه زمان تولید می تواند افزایش پیدا کند.
از دیگر محدودیت های ریخته گری دقیق می توان به موارد زیر اشاره کرد:
طولانی بودن نسبی چرخه تولید
نیاز به کنترل دقیق مراحل فرایند
حساسیت قالب سرامیکی به ترک و آسیب
نیاز به تجهیزات و دانش فنی مناسب
افزایش هزینه تولید در برخی تیراژها و کاربردها
محدودیت های عملی برای تولید بعضی قطعات بسیار بزرگ یا سنگین
بنابراین انتخاب این روش باید بر اساس شکل قطعه، جنس، تیراژ تولید، دقت مورد نیاز و هزینه نهایی انجام شود.
کاربردهای ریخته گری دقیق
به دلیل قابلیت تولید قطعات پیچیده و دقیق، این روش در صنایع مختلف مورد استفاده قرار می گیرد. ریخته گری دقیق به ویژه برای قطعاتی مناسب است که هندسه پیچیده، سطح مناسب یا آلیاژ خاصی دارند.
در صنایع هوافضا از این روش برای تولید برخی قطعات موتور و اجزای دارای هندسه پیچیده استفاده می شود. امکان ریخته گری آلیاژهای مقاوم در برابر دما و شرایط کاری سخت، یکی از دلایل اهمیت این فرایند در چنین کاربردهایی است.
در صنعت خودروسازی نیز می توان از ریخته گری دقیق برای تولید برخی قطعات موتور، سیستم انتقال قدرت و قطعات مکانیکی استفاده کرد. صنایع نفت، گاز و پتروشیمی نیز از دیگر حوزه های کاربرد این فرایند هستند و قطعاتی مانند اجزای شیرآلات، پمپ ها و تجهیزات صنعتی می توانند با این روش ساخته شوند.
سایر کاربردهای ریخته گری دقیق شامل تولید قطعات تجهیزات پزشکی، ابزارهای صنعتی، قطعات ماشین آلات، تجهیزات انرژی و بعضی محصولات تزئینی و هنری است.
مواد و فلزات مورد استفاده در ریخته گری دقیق
یکی از مزایای مهم روش ریخته گری دقیق، امکان استفاده از فلزات و آلیاژهای متنوع است. انتخاب ماده مناسب به عواملی مانند شرایط کاری قطعه، دما، مقاومت مکانیکی مورد نیاز، مقاومت در برابر خوردگی و هزینه تولید بستگی دارد.
فولادهای کربنی و فولادهای آلیاژی از مواد قابل استفاده در این فرایند هستند و برای تولید بسیاری از قطعات صنعتی مورد استفاده قرار می گیرند. فولاد زنگ نزن نیز به دلیل مقاومت مناسب در برابر خوردگی و خواص مکانیکی مطلوب، کاربرد گسترده ای در ریخته گری دقیق دارد.
آلیاژهای پایه نیکل و کبالت نیز در کاربردهایی که مقاومت در برابر دمای بالا، خوردگی یا تنش های شدید اهمیت دارد مورد توجه قرار می گیرند. برخی از این آلیاژها در صنایع هوافضا، انرژی و تجهیزات صنعتی کاربرد دارند.
بسته به طراحی قطعه و شرایط فرایند، آلیاژهای آلومینیوم، مس و برخی فلزات و آلیاژهای دیگر نیز قابلیت استفاده در ریخته گری دقیق را دارند. نکته مهم این است که پارامترهای قالب گیری، ذوب و ریختن باید بر اساس رفتار آلیاژ انتخاب شده تنظیم شوند.
تفاوت ریخته گری دقیق با سایر روش های ریخته گری
مهم ترین تفاوت ریخته گری دقیق با بسیاری از روش های متداول ریخته گری در نوع قالب و نحوه ایجاد حفره قالب است. در ریخته گری دقیق از یک الگوی مصرف شونده، معمولا مومی، استفاده می شود و پوسته سرامیکی مستقیما در اطراف آن شکل می گیرد. پس از خارج شدن موم، فضای لازم برای ریختن فلز ایجاد می شود.
در ریخته گری ماسه ای، قالب با استفاده از ماسه مخصوص ساخته می شود. این روش برای طیف گسترده ای از ابعاد قطعات مناسب است و در بسیاری از کاربردها هزینه قالب گیری کمتری دارد، اما معمولا کیفیت سطح و دقت ابعادی حاصل از آن با ریخته گری دقیق متفاوت است.
در ریخته گری تحت فشار یا دایکاست، فلز مذاب با فشار وارد قالب فلزی می شود. این روش می تواند برای تولید انبوه برخی قطعات، به ویژه قطعات ساخته شده از آلیاژهای مناسب دایکاست، سرعت تولید بالایی داشته باشد. با این حال هزینه ساخت قالب فلزی قابل توجه است و انتخاب آلیاژ و طراحی قطعه نیز محدودیت های مخصوص خود را دارد.
ریخته گری دقیق بیشتر زمانی مورد توجه قرار می گیرد که پیچیدگی هندسی، جزئیات قطعه، کیفیت سطح و کاهش نیاز به ماشین کاری اهمیت داشته باشند. در مقابل، برای قطعات ساده تر، بسیار بزرگ یا شرایطی که هزینه اولیه و سرعت تولید اولویت اصلی هستند، ممکن است روش های دیگری مناسب تر باشند.
در نهایت نمی توان یک روش ریخته گری را برای تمام کاربردها برتر دانست. انتخاب بین ریخته گری دقیق، ریخته گری ماسه ای، دایکاست و سایر روش ها باید بر اساس جنس قطعه، هندسه، ابعاد، تیراژ، تلرانس مورد نیاز، کیفیت سطح و هزینه تولید انجام شود.
سوالات متداول
ریخته گری دقیق چیست؟
ریخته گری دقیق روشی برای تولید قطعات فلزی است که معمولا با ساخت یک الگوی مومی و ایجاد پوسته سرامیکی در اطراف آن انجام می شود. پس از خروج موم، فلز مذاب داخل قالب ریخته شده و قطعه مورد نظر شکل می گیرد.
مراحل ریخته گری دقیق چیست؟
مراحل اصلی شامل ساخت الگوی مومی، ایجاد قالب سرامیکی، خروج موم، پخت قالب، ذوب و ریختن فلز، انجماد، شکستن قالب و در نهایت تمیزکاری و پرداخت قطعه است.
مهم ترین مزیت ریخته گری دقیق چیست؟
توانایی تولید قطعات با هندسه پیچیده، جزئیات مناسب، دقت ابعادی خوب و کیفیت سطح مطلوب از مهم ترین مزایای این روش محسوب می شود.
آیا ریخته گری دقیق گران است؟
هزینه ریخته گری دقیق به جنس قطعه، پیچیدگی هندسی، ابعاد، تیراژ و تجهیزات مورد استفاده بستگی دارد. این روش در برخی پروژه ها نسبت به روش های ساده تر هزینه بیشتری دارد، اما کاهش عملیات ماشین کاری و امکان تولید یکپارچه قطعات پیچیده می تواند بخشی از این هزینه را جبران کند.
چه فلزاتی برای ریخته گری دقیق مناسب هستند؟
انواع فولادهای کربنی و آلیاژی، فولاد زنگ نزن، آلیاژهای پایه نیکل و کبالت و همچنین برخی آلیاژهای آلومینیوم و مس را می توان با توجه به شرایط فرایند و کاربرد قطعه در ریخته گری دقیق استفاده کرد.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.