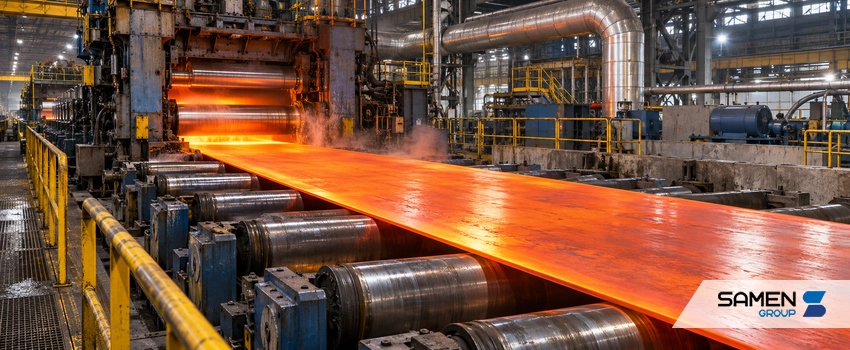
فرآیند تولید ورق سیاه یکی از مراحل مهم تبدیل فولاد خام به محصولات قابل استفاده در صنایع مختلف است. در این فرآیند، فولاد پس از آماده سازی در دمای بالا از میان غلتک های نورد عبور می کند تا ضخامت آن کاهش یابد و به شکل ورق یا نوار فولادی درآید. محصول نهایی بسته به نوع خط تولید، ضخامت و ابعاد مورد نظر می تواند به صورت کلاف، شیت برش خورده یا صفحه فولادی عرضه شود.
تولید ورق سیاه تنها به عبور فولاد داغ از میان غلتک ها محدود نیست. انتخاب مواد اولیه، ترکیب شیمیایی فولاد، شرایط گرمایش، میزان کاهش ضخامت، دمای نورد و روش خنک کاری همگی بر کیفیت نهایی محصول تأثیر دارند. دستیابی به خواص مکانیکی مورد نظر نیز به کنترل دقیق ترکیب مواد و شرایط فرآیند وابسته است. حتی تفاوت در تنظیمات خط تولید می تواند باعث تغییر در استحکام، شکل پذیری، دقت ابعادی و وضعیت سطح ورق شود. آگاهی از این ویژگی ها برای تولیدکنندگان، تأمین کنندگان و خریداران محصولات فولادی اهمیت دارد؛ زیرا بررسی مشخصات فنی، انتخاب محصول متناسب با نیازهای صنعتی را آسان تر می کند.
شناخت مراحل تولید ورق سیاه برای فعالان صنعت فولاد، خریداران ورق، تأمین کنندگانی مانند ثامن تجارت و مجموعه هایی که از این محصول در ساخت قطعات و سازه های فلزی استفاده می کنند، اهمیت دارد. این شناخت کمک می کند تفاوت میان محصولات کارخانه های مختلف بهتر درک شود و انتخاب ورق تنها بر اساس ضخامت، ظاهر یا قیمت انجام نگیرد. بررسی شیوه تولید و مشخصات فنی هر محصول می تواند به انتخاب ورقی متناسب با شرایط کاری، الزامات ساخت و میزان مقاومت مورد انتظار کمک کند.
مراحل تولید ورق سیاه با روش نورد گرم
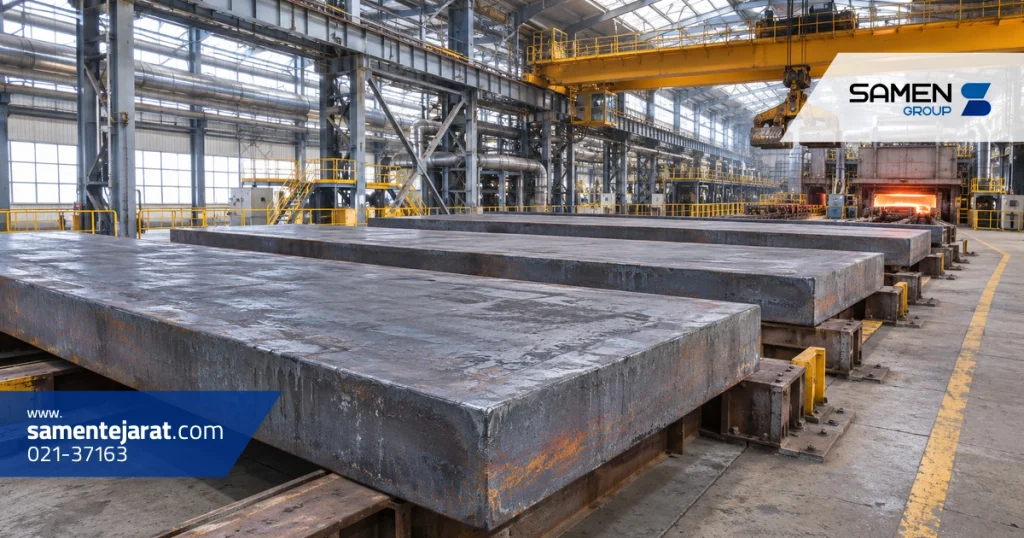
روش اصلی تولید ورق سیاه، نورد گرم فولاد است. در مسیر متداول تولید، فولاد مذاب ابتدا به یک محصول نیمه ساخته مانند تختال تبدیل می شود. سپس تختال با شرایط حرارتی مناسب وارد خط نورد شده و در چند مرحله تغییر شکل می دهد تا به ضخامت و مشخصات مورد نظر برسد.
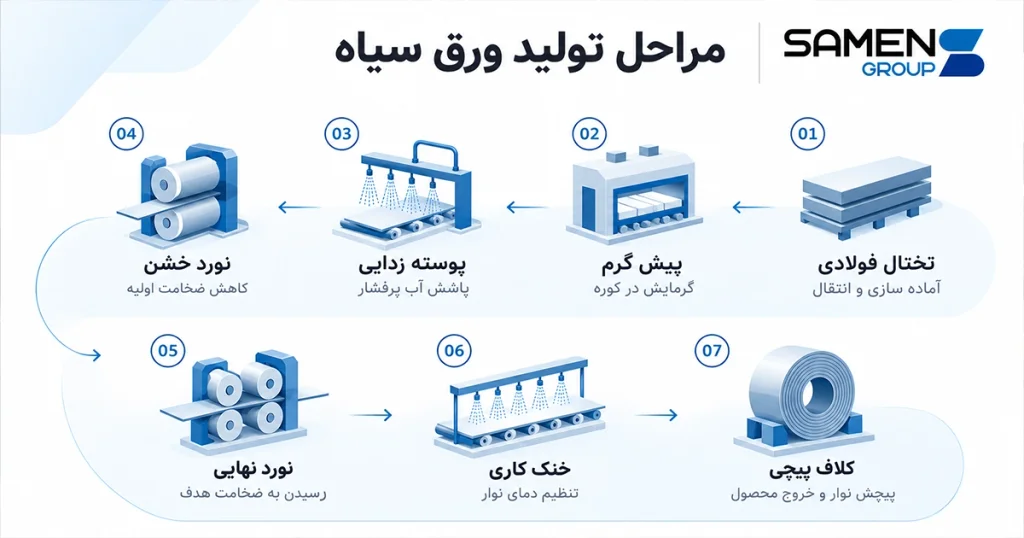
در یک خط متداول تولید نوار گرم، مراحل اصلی شامل آماده سازی تختال، پیش گرم کردن، پوسته زدایی، نورد خشن، نورد نهایی، خنک کاری کنترل شده و کلاف پیچی است. البته ساختار خطوط تولید می تواند متفاوت باشد؛ برای مثال، بعضی خطوط ریخته گری و نورد را به صورت پیوسته به یکدیگر متصل می کنند و در تولید صفحات ضخیم نیز تجهیزات و مراحل پایانی با خطوط کلاف تفاوت دارد.
ورق سیاه چیست و چگونه تولید می شود؟
ورق سیاه نام رایجی است که در بازار فولاد ایران برای بسیاری از ورق های فولادی تولیدشده به روش نورد گرم به کار می رود. در این روش، فولاد در دمایی شکل داده می شود که امکان تغییر شکل پلاستیک آن با نیروهای مناسب فراهم باشد. نتیجه این فرآیند، محصولی تخت است که می توان آن را با ضخامت ها، عرض ها و گریدهای مختلف تولید کرد.
واژه سیاه به ظاهر نسبتا تیره سطح این محصول اشاره دارد. فولاد در هنگام گرمایش و نورد با اکسیژن محیط واکنش می دهد و لایه هایی از اکسید آهن روی سطح آن تشکیل می شود. این لایه ها می توانند ظاهری خاکستری، آبی تیره یا متمایل به سیاه ایجاد کنند. بنابراین، ورق سیاه لزوما با استفاده از رنگ یا پوشش مصنوعی تیره نشده است.
در بازار، گاهی اصطلاح ورق سیاه برای محصولات متفاوتی استفاده می شود؛ از کلاف های نورد گرم گرفته تا شیت های برش خورده و صفحات ضخیم. با وجود شباهت در شیوه کلی شکل دهی، مسیر تولید تمام این محصولات کاملا یکسان نیست. شناخت شکل عرضه، استاندارد محصول و مشخصات فنی آن برای تشخیص دقیق نوع ورق ضروری است.
نورد گرم همچنین به معنای یکسان بودن خواص تمام ورق های سیاه نیست. فولادهای مختلف می توانند با ترکیب شیمیایی و شرایط تولید متفاوت در همین گروه قرار بگیرند. به همین دلیل، انتخاب محصول مناسب باید بر اساس الزامات کاربرد نهایی انجام شود.
مواد اولیه و ترکیب شیمیایی فولاد
ماده اولیه متداول برای تولید ورق سیاه در خطوط نورد گرم، تختال یا اسلب فولادی است. تختال یک محصول نیمه ساخته با سطح مقطع عمدتا مستطیلی است که پس از تولید در بخش فولادسازی و ریخته گری، برای کاهش ضخامت وارد فرآیند نورد می شود. ابعاد اولیه تختال و ویژگی های آن باید با ظرفیت خط نورد و مشخصات محصول نهایی هماهنگ باشند.
ترکیب شیمیایی فولاد از عوامل اصلی تعیین کننده رفتار آن در حین نورد و خواص ورق تولیدشده است. مقدار کربن و عناصر آلیاژی و همراه، مانند منگنز و سیلیسیم، بر استحکام، شکل پذیری و قابلیت انجام عملیات بعدی اثر می گذارد. میزان برخی عناصر ناخواسته نیز باید متناسب با گرید و استاندارد مورد نظر کنترل شود.
برای مثال، ورقی که قرار است در یک فرآیند شکل دهی قابل توجه استفاده شود، ممکن است به ترکیب شیمیایی و ویژگی های مکانیکی متفاوتی نسبت به ورق مورد استفاده در یک قطعه سازه ای نیاز داشته باشد. این تفاوت از همان مرحله انتخاب فولاد آغاز می شود و در مراحل نورد و خنک کاری ادامه پیدا می کند.
نکته مهم این است که تمام ورق های سیاه از یک گرید ثابت تولید نمی شوند. نام هایی مانند ST37 و ST52 در بازار شناخته شده هستند، اما مشخصات واقعی محصول باید با استاندارد و گرید درج شده در مدارک فنی آن بررسی شود. انتخاب صرفا بر اساس نام تجاری یا ظاهر سطح، اطلاعات کافی درباره ترکیب شیمیایی و عملکرد ورق ارائه نمی دهد.
ریخته گری پیوسته و تولید تختال
ریخته گری پیوسته یکی از روش های متداول تولید تختال فولادی است. در این مرحله، فولاد مذابی که در بخش فولادسازی آماده شده است، تحت شرایط کنترل شده به قالبی با مقطع مشخص وارد می شود. هدف این فرآیند، تبدیل فولاد مذاب به یک محصول نیمه ساخته جامد و مناسب برای ورود به مراحل بعدی تولید است.
در جریان ریخته گری، فولاد مذاب از طریق تجهیزات انتقال وارد قالب خنک شونده می شود و پوسته جامدی در اطراف آن شکل می گیرد. محصول در ادامه مسیر، به تدریج خنک می شود تا بخش داخلی آن نیز به اندازه لازم منجمد شود. سپس عملیات هدایت، صاف کردن و برش به طول مورد نیاز متناسب با طراحی دستگاه انجام می گیرد.
کیفیت تختال در این مرحله اهمیت زیادی دارد؛ زیرا بعضی ناپیوستگی ها یا مشکلات ناشی از ریخته گری ممکن است در مراحل بعدی نورد آشکار شوند یا بر کیفیت ورق اثر بگذارند. کنترل شرایط انجماد، ترکیب فولاد و وضعیت سطح تختال از اقداماتی است که برای کاهش چنین مشکلاتی انجام می شود.
باید میان فولادسازی، ریخته گری و نورد تفاوت قائل شد. در فولادسازی، ترکیب و کیفیت فولاد مذاب تنظیم می شود؛ ریخته گری شکل اولیه جامد را ایجاد می کند و نورد گرم ابعاد و ساختار محصول نیمه ساخته را تغییر می دهد. در بعضی خطوط جدید، این مراحل با فاصله زمانی و جابه جایی کمتر به یکدیگر متصل هستند، اما وظیفه فنی آنها همچنان متفاوت است.
پیش گرم کردن تختال در کوره
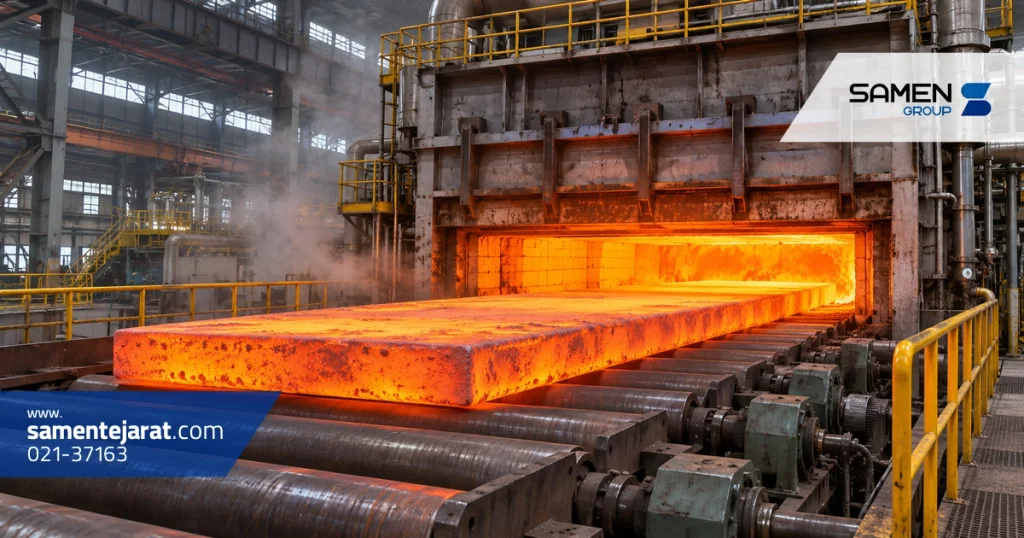
پس از آماده سازی تختال، در خطوط متداول نورد گرم لازم است دمای آن به محدوده مناسب برای تغییر شکل برسد. این کار در کوره های پیش گرم انجام می شود. گرمایش مناسب باعث می شود فولاد در هنگام عبور از میان غلتک ها با شرایط قابل کنترل تری تغییر شکل دهد و نیروی لازم برای کاهش ضخامت در محدوده طراحی تجهیزات قرار گیرد.
یکی از موضوعات مهم در این مرحله، یکنواختی دما در بخش های مختلف تختال است. اگر اختلاف دمای قابل توجهی میان سطح و مرکز یا قسمت های مختلف طول تختال وجود داشته باشد، رفتار فولاد هنگام تغییر شکل می تواند متفاوت شود. این موضوع ممکن است بر نیروهای نورد، کیفیت ابعادی و شرایط شکل گیری عیوب اثر بگذارد.
گرمایش ناکافی می تواند باعث افزایش مقاومت فولاد در برابر تغییر شکل شود، در حالی که گرمایش بیش از حد نیز ممکن است تشکیل پوسته اکسیدی را افزایش دهد یا تغییرات نامطلوبی در ساختار فولاد ایجاد کند. به همین دلیل، دمای کوره و مدت زمان حضور تختال باید متناسب با گرید فولاد، ابعاد اولیه و الزامات خط تولید تنظیم شود.
دمای پیش گرم در تمام کارخانه ها یک عدد ثابت نیست. شرایط کوره، نوع محصول، طراحی مسیر نورد و مشخصات فولاد بر محدوده دمای مورد استفاده اثر دارند. در بعضی فناوری های جدید نیز تختال پس از ریخته گری با استفاده از گرمای باقی مانده وارد مراحل بعدی می شود و به میزان کمتری به گرمایش مجدد نیاز دارد.
پوسته زدایی سطح تختال
هنگامی که فولاد در دمای بالا با هوا تماس پیدا می کند، لایه هایی از اکسید آهن روی سطح آن تشکیل می شود. این لایه ها که به پوسته اکسیدی یا پوسته نورد معروف هستند، ممکن است هنگام تغییر شکل وارد سطح محصول شوند و کیفیت ظاهری آن را کاهش دهند. به همین دلیل، پوسته زدایی یکی از مراحل مهم پیش از نورد و در برخی نقاط دیگر خط تولید است.
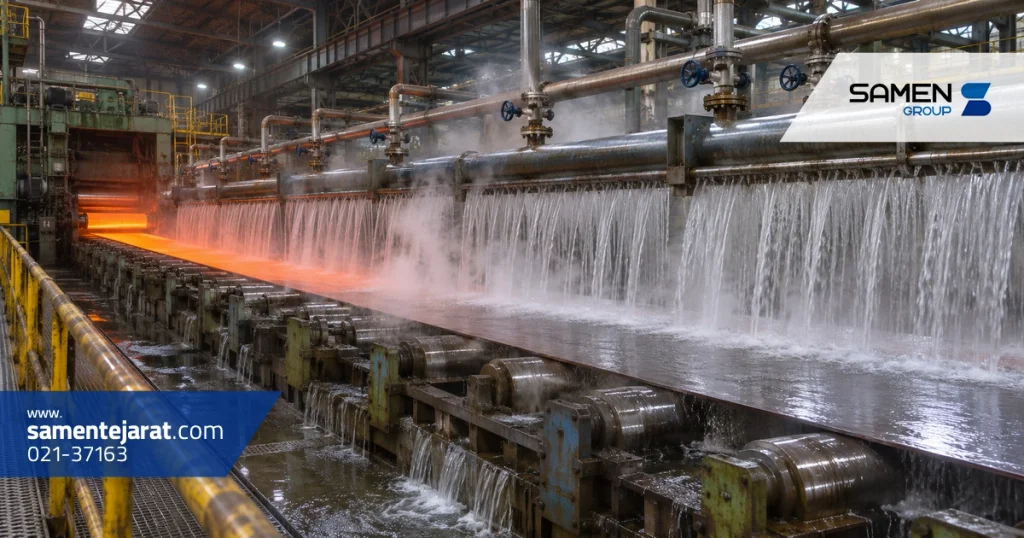
در خطوط متداول، پوسته های اکسیدی با استفاده از پاشش آب پرفشار از سطح فولاد جدا می شوند. این آب با انرژی مناسب به سطح برخورد می کند و به جدا شدن لایه های شکننده اکسیدی کمک می کند. طراحی تجهیزات پوسته زدایی باید به گونه ای باشد که سطح مورد نیاز پوشش داده شود و در عین حال شرایط حرارتی فولاد بیش از مقدار مجاز تغییر نکند.
گاهی در طول نورد، به دلیل باقی ماندن فولاد در دمای بالا، پوسته جدیدی تشکیل می شود. به همین علت، ممکن است تجهیزات پوسته زدایی در چند نقطه از مسیر نصب شده باشند. محل و تعداد این تجهیزات به طراحی خط و کیفیت سطح مورد انتظار بستگی دارد.
پوسته زدایی با آب پرفشار را نباید با اسیدشویی ورق یکسان دانست. پوسته زدایی یک عملیات مکانیکی در جریان تولید گرم است، اما اسیدشویی معمولا در مراحل تکمیلی و برای حذف اکسیدهای سطحی محصول نوردشده انجام می شود. این دو فرآیند هدف مشترکی در حذف اکسید دارند، ولی روش اجرا و جایگاه آنها در زنجیره تولید متفاوت است.
کاهش ضخامت در نورد خشن
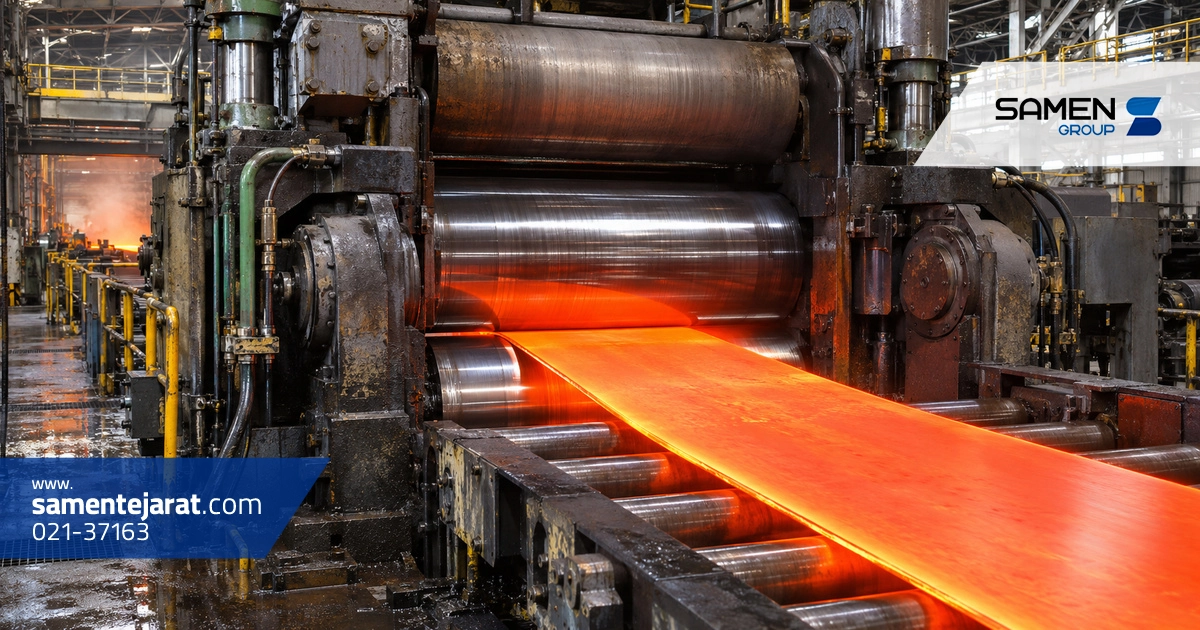
نورد خشن مرحله ای است که در آن تختال داغ تحت فشار غلتک ها قرار می گیرد و بخش قابل توجهی از ضخامت اولیه خود را از دست می دهد. در این مرحله، هدف رسیدن مستقیم به ضخامت نهایی ورق نیست، بلکه تبدیل تختال به محصولی با ضخامت و ابعاد مناسب برای ورود به بخش نورد نهایی است.
تجهیزات نورد خشن می توانند طراحی های متفاوتی داشته باشند. در بعضی خطوط، فولاد چند بار به صورت رفت و برگشتی از یک قفسه نورد عبور می کند و در برخی خطوط، چند قفسه متوالی برای کاهش ضخامت استفاده می شوند. انتخاب این ساختار به ظرفیت تولید، ابعاد تختال و نوع محصولات کارخانه بستگی دارد.
در هنگام نورد، کاهش ضخامت با افزایش طول قطعه همراه است و عرض نیز ممکن است متناسب با شرایط تغییر شکل و تجهیزات کنترل کناره تغییر کند. بنابراین، وظیفه غلتک ها صرفا فشرده کردن فولاد به معنای کاهش حجم آن نیست؛ نورد عمدتا باعث تغییر شکل و توزیع دوباره ابعاد ماده می شود.
خروجی نورد خشن معمولا نواری است که هنوز از محصول نهایی ضخیم تر است. کیفیت این مرحله بر عملکرد بخش های بعدی اثر می گذارد، زیرا یکنواختی ضخامت، وضعیت لبه ها و شرایط حرکت نوار می توانند بر دقت نورد نهایی تأثیر داشته باشند.
تنظیم ضخامت در نورد نهایی
پس از نورد خشن، نوار فولادی وارد بخش نورد نهایی می شود تا به ضخامت و ویژگی های ابعادی مورد نظر برسد. این بخش در خطوط متداول تولید کلاف گرم از چند قفسه نورد تشکیل می شود که نوار به صورت پیوسته از میان آنها عبور می کند. در هر قفسه، بخشی از کاهش ضخامت انجام می شود تا در انتهای مسیر، محصول به مشخصات تعیین شده نزدیک شود.
فاصله غلتک ها، نیروی اعمال شده و شرایط تماس آنها با فولاد از عوامل مؤثر بر ضخامت خروجی هستند. سیستم های کنترلی خط می توانند با استفاده از اطلاعات اندازه گیری، تنظیمات مورد نیاز را در زمان تولید اصلاح کنند. هدف این است که نوسان ضخامت در طول و عرض نوار در محدوده مجاز باقی بماند.
در کنار ضخامت، شکل مقطع و تختی محصول نیز اهمیت دارد. تغییر شکل نامتوازن در عرض نوار ممکن است به ایجاد اختلاف ضخامت یا تنش های نامناسب منجر شود. به همین دلیل، برخی قفسه ها به تجهیزات کنترلی ویژه برای تنظیم رفتار غلتک ها و بهبود کیفیت هندسی ورق مجهز هستند.
دقت ابعادی محصول نهایی به توانایی تجهیزات، شرایط فولاد و تنظیمات فرآیند وابسته است. نمی توان انتظار داشت هر خط نورد گرم بدون توجه به ظرفیت و طراحی خود، تمام ضخامت ها و تلرانس های مورد نیاز صنایع مختلف را تولید کند.
کنترل دما و سرعت حین نورد
دما و سرعت حرکت نوار از متغیرهای مهم در نورد گرم هستند. فولاد هنگام خروج از کوره، عبور از غلتک ها و حرکت روی میزهای انتقال به تدریج گرما از دست می دهد. در عین حال، تغییر شکل و تماس با تجهیزات نیز بر شرایط حرارتی آن اثر می گذارند. به همین دلیل، کنترل فرآیند باید با در نظر گرفتن تغییرات دما در طول مسیر انجام شود.
اگر دمای نوار در مرحله ای از نورد کمتر از محدوده مناسب شود، مقاومت آن در برابر تغییر شکل افزایش پیدا می کند و ممکن است نیروهای بیشتری به تجهیزات وارد شود. از طرف دیگر، دمای بیش از حد نیز می تواند بر شرایط سطحی و ریزساختار فولاد تأثیر نامطلوب داشته باشد. محدوده مناسب به ترکیب فولاد و نوع فرآیند بستگی دارد.
سرعت نورد نیز مستقل از سایر متغیرها تنظیم نمی شود. تغییر سرعت می تواند بر مدت زمان انتقال، افت دما، هماهنگی قفسه ها و کشش نوار تأثیر بگذارد. در خطوط پیوسته، هماهنگی حرکت نوار میان قفسه ها برای جلوگیری از ناپایداری فرآیند اهمیت ویژه ای دارد.
در کارخانه های مجهز به سامانه های کنترل پیشرفته، دما و سرعت در کنار پارامترهایی مانند نیرو و ضخامت پایش می شوند. هدف این سامانه ها حفظ شرایط پایدار تولید و کاهش اختلاف کیفیت در طول محصول است، نه صرفا افزایش سرعت خروج ورق از خط.
خنک کاری کنترل شده ورق
پس از خروج نوار از قفسه های نورد نهایی، فولاد هنوز دمای بالایی دارد. در این مرحله، خنک کاری کنترل شده انجام می شود تا شرایط حرارتی محصول متناسب با خواص مورد نظر تغییر کند. در بسیاری از خطوط کلاف گرم، نوار هنگام حرکت روی میز غلتکی از ناحیه ای عبور می کند که در آن آب با الگوی مشخص به سطح ورق اعمال می شود.
سرعت سرد شدن فولاد می تواند بر تغییرات ریزساختاری آن تأثیر بگذارد. بسته به ترکیب شیمیایی و شرایط نورد، الگوی خنک کاری ممکن است در شکل گیری ساختار نهایی و در نتیجه خواصی مانند استحکام و شکل پذیری نقش داشته باشد. به همین دلیل، خنک کاری صرفا برای کاهش دمای ورق و آسان شدن جابه جایی انجام نمی شود.
شدت و توزیع خنک کاری باید متناسب با ضخامت، گرید فولاد و مشخصات مورد انتظار تنظیم شود. سرد شدن نامتوازن در شرایط خاص می تواند به اختلاف خواص یا مشکلاتی در شکل و وضعیت محصول منجر شود. همچنین، دمای مورد نظر پیش از کلاف پیچی برای برخی محصولات یکی از پارامترهای مهم فرآیند محسوب می شود.
خنک کاری کنترل شده خط تولید با سرد شدن طبیعی محصول پس از انبارش تفاوت دارد. بخش نخست یک عملیات برنامه ریزی شده با هدف دستیابی به شرایط متالورژیکی مشخص است، اما کاهش دمای باقی مانده در مراحل حمل و نگهداری به معنای اجرای همان فرآیند نیست.
کلاف پیچی ورق سیاه پس از نورد
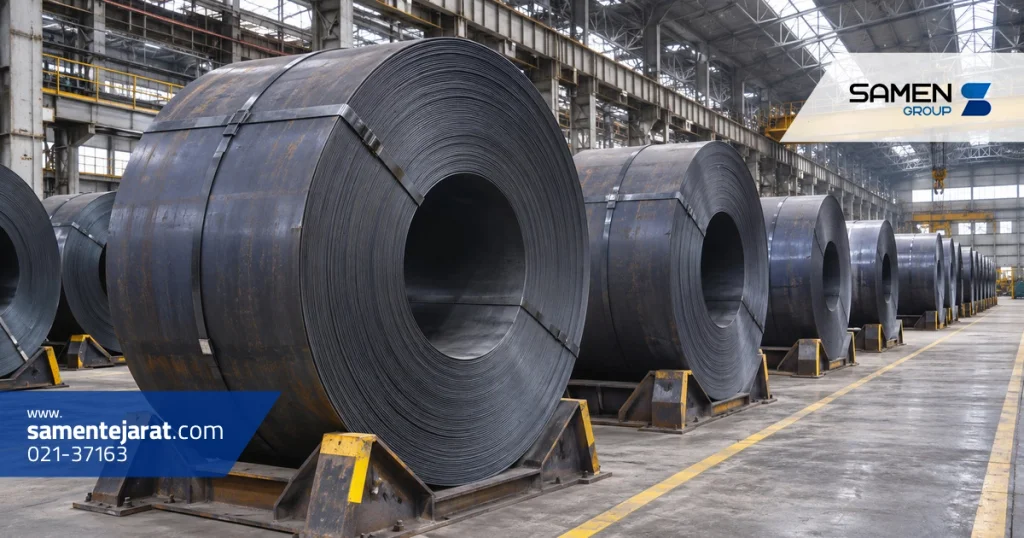
در خطوط تولید نوار گرم، پس از آنکه محصول از مراحل نورد و خنک کاری تعیین شده عبور کرد، برای جمع آوری وارد دستگاه کلاف پیچ می شود. این دستگاه نوار بلند فولادی را به صورت لایه های منظم دور یک محور می پیچد تا محصول برای جابه جایی، نگهداری و عملیات تکمیلی آماده شود.
عملکرد مناسب دستگاه کلاف پیچ به کنترل حرکت و کشش نوار وابسته است. اگر شرایط جمع شدن نوار مناسب نباشد، ممکن است لایه های کلاف به صورت نامنظم قرار بگیرند یا آسیب هایی در لبه ها و سطح ایجاد شود. تنظیم تجهیزات هدایت و پیچش باید با ضخامت، عرض و مشخصات مکانیکی محصول هماهنگ باشد.
کلاف تولیدشده پس از خروج از دستگاه ممکن است همچنان گرمای قابل توجهی داشته باشد. بنابراین، جابه جایی و نگهداری آن باید مطابق شرایط ایمنی و دستورالعمل های کارخانه انجام شود. در ادامه، عملیات شناسایی، ثبت مشخصات، بسته بندی یا انتقال به بخش های تکمیلی متناسب با برنامه تولید صورت می گیرد.
عرض، ضخامت، وزن و مشخصات فنی کلاف بر شیوه حمل و استفاده بعدی آن تأثیر دارند. بخش قابل توجهی از ورق های سیاه عرضه شده به صورت شیت نیز در مراحل بعدی از باز کردن و برش همین کلاف ها به دست می آیند.
تولید ورق سیاه به صورت شیت
ورق سیاه علاوه بر کلاف، به صورت شیت یا صفحه تخت نیز عرضه می شود. یکی از روش های متداول تولید شیت، استفاده از کلاف نورد گرم است. در این مسیر، کلاف باز می شود و نوار از تجهیزات صاف کاری و برش عبور می کند تا ورق هایی با طول مشخص تولید شوند. کیفیت صاف کاری و دقت برش بر ابعاد و وضعیت نهایی شیت اثر دارند.
روش دیگر، تولید مستقیم صفحات فولادی در خطوط مخصوص نورد ورق ضخیم است. این خطوط برای محصولاتی طراحی می شوند که ممکن است از نظر ضخامت، عرض یا شرایط تولید با کلاف های رایج تفاوت داشته باشند. تختال در چنین خطوطی به صورت صفحه نورد می شود و پس از عملیات لازم مانند خنک کاری، صاف کاری و برش، به ابعاد مورد نظر می رسد.
بنابراین، تمام ورق های تخت موجود در بازار از باز کردن کلاف تولید نشده اند. همچنین، اصطلاحاتی مانند فابریک و برش خورده باید با توجه به شیوه تولید و عرضه هر محصول تفسیر شوند؛ زیرا نوع برش یا محل انجام آن به تنهایی مشخص کننده تمام ویژگی های فنی ورق نیست.
در خرید شیت، علاوه بر ضخامت و ابعاد اسمی، توجه به تختی، کیفیت لبه ها، تلرانس ابعادی و استاندارد محصول اهمیت دارد. برای کاربردهایی مانند برشکاری دقیق یا ساخت قطعات بزرگ، این مشخصات می توانند بر مقدار پرت و کیفیت عملیات بعدی تأثیر بگذارند.
علت رنگ تیره و پوسته سطحی ورق
تیرگی سطح ورق سیاه عمدتا نتیجه واکنش فولاد داغ با اکسیژن محیط است. در جریان گرمایش و نورد، لایه هایی از اکسیدهای آهن روی سطح تشکیل می شوند که ضخامت و ترکیب آنها به دما، زمان تماس با محیط و شرایط فرآیند بستگی دارد. این لایه ها می توانند رنگ و بافت متفاوتی روی ورق ایجاد کنند.
سطح ورق سیاه ممکن است کاملا یکدست و هم رنگ نباشد. بعضی قسمت ها تیره تر و بخش هایی خاکستری یا دارای آثار پوسته نورد هستند. این تغییرات ظاهری به خودی خود نشان دهنده یک گرید مشخص یا کیفیت مکانیکی معین نیستند. برای تشخیص کیفیت محصول باید الزامات سطحی، استاندارد و شرایط سفارش بررسی شود.
پوسته اکسیدی با پوشش محافظ مهندسی شده تفاوت دارد. وجود این لایه به معنای مقاوم بودن ورق در برابر خوردگی در تمام شرایط محیطی نیست. در بسیاری از کاربردها، پیش از رنگ آمیزی، پوشش دهی یا بعضی عملیات ساخت، آماده سازی سطح و حذف پوسته ضروری می شود.
روش آماده سازی سطح می تواند به نوع کاربرد وابسته باشد. برای مثال، در برخی خطوط تکمیلی از اسیدشویی و در بعضی فرایندهای ساخت از روش های مکانیکی استفاده می شود. انتخاب روش مناسب باید با توجه به وضعیت سطح، پوشش نهایی و الزامات فنی قطعه انجام گیرد.
تأثیر نورد گرم بر خواص ورق
نورد گرم علاوه بر کاهش ضخامت، بر ساختار داخلی و ویژگی های مکانیکی فولاد تأثیر می گذارد. فولاد در دمای بالا تغییر شکل می دهد و بسته به دما، میزان تغییر شکل و ترکیب شیمیایی، فرآیندهای متالورژیکی مختلفی در آن رخ می دهد. این تغییرات می توانند بر اندازه و شکل دانه ها و در نتیجه رفتار مکانیکی محصول اثر داشته باشند.
میزان کاهش ضخامت در قفسه های نورد نیز اهمیت دارد. تغییر شکل اعمال شده در مراحل مختلف، همراه با شرایط حرارتی، بخشی از مسیر دستیابی به خواص نهایی ورق را تشکیل می دهد. در بعضی گریدها، طراحی فرآیند به گونه ای انجام می شود که از ترکیب نورد و خنک کاری کنترل شده برای رسیدن به مشخصات مکانیکی مورد نظر استفاده شود.
نمی توان نتیجه گرفت که تمام ورق های نورد گرم دارای استحکام یا شکل پذیری یکسان هستند. ممکن است دو ورق با ضخامت مشابه، به دلیل تفاوت در ترکیب فولاد یا شرایط تولید، رفتار متفاوتی در آزمون کشش، خمش یا عملیات شکل دهی داشته باشند.
از دید مصرف کننده، اهمیت این موضوع در انتخاب گرید مناسب مشخص می شود. ورقی که برای جوشکاری و شکل دهی در یک سازه در نظر گرفته شده است، باید خواص مورد نیاز همان کاربرد را داشته باشد. روش تولید به تنهایی جایگزین بررسی مدارک فنی و نتایج آزمون محصول نمی شود.
کنترل کیفیت و آزمون ورق سیاه
کنترل کیفیت ورق سیاه از مواد اولیه آغاز می شود و در طول نورد و پس از تولید ادامه پیدا می کند. هدف این است که مشخصات محصول با الزامات سفارش و استاندارد مربوط هماهنگ باشد. نوع و میزان کنترل ها به گرید فولاد، کاربرد مورد نظر و سطح حساسیت محصول بستگی دارد.
در حین تولید، پارامترهایی مانند ضخامت، عرض، دما و شرایط حرکت نوار پایش می شوند. تجهیزات اندازه گیری می توانند تغییرات ابعادی را ثبت کنند و اطلاعات لازم را برای اصلاح تنظیمات خط در اختیار سامانه کنترل قرار دهند. این بخش بازرسی، بیشتر بر پایداری فرآیند و جلوگیری از خروج محصول از حدود تعیین شده تمرکز دارد.
پس از تولید نیز ممکن است آزمون هایی برای بررسی ترکیب شیمیایی، خواص مکانیکی، ابعاد، تختی و کیفیت سطح انجام شود. در صورت الزام استاندارد یا سفارش، آزمون های تکمیلی نیز می توانند مورد نیاز باشند. آزمون کشش، برای مثال، اطلاعاتی درباره برخی ویژگی های مقاومتی و تغییر شکل فولاد فراهم می کند، اما به تنهایی تمام ویژگی های کاربردی ورق را مشخص نمی کند.
ردیابی محصول بخش مهم دیگری از کنترل کیفیت است. ثبت شماره ذوب یا شناسه محصول و ارتباط آن با مدارک آزمون کمک می کند مشخصات هر محموله قابل پیگیری باشد. برای پروژه های صنعتی و سازه ای، دریافت مدارک معتبر و تطبیق آنها با ورق تحویلی می تواند از اشتباه در انتخاب یا مصرف محصول جلوگیری کند.
عیوب متداول در تولید ورق سیاه
در فرآیند تولید ورق سیاه ممکن است عیوب سطحی، ابعادی یا ساختاری مختلفی ایجاد شوند. ترک لبه، موج دار شدن، اختلاف ضخامت و باقی ماندن یا فرورفتن پوسته اکسیدی در سطح از جمله مشکلاتی هستند که بسته به شرایط تولید مشاهده می شوند. هر عیب می تواند علت های متفاوتی داشته باشد و تشخیص دقیق آن نیازمند بررسی فنی است.
ترک های لبه ممکن است با ویژگی های ماده اولیه، شرایط دمایی یا نحوه تغییر شکل فولاد ارتباط داشته باشند. موج دار شدن و بعضی مشکلات تختی نیز می توانند از تغییر شکل نامتوازن در عرض نوار یا شرایط نامناسب فرآیند ناشی شوند. در مورد نوسان ضخامت، عملکرد تجهیزات تنظیم غلتک و پایداری شرایط نورد اهمیت دارد.
عیوب مرتبط با پوسته سطحی نیز ممکن است در اثر پوسته زدایی ناکافی یا تشکیل مجدد اکسید در مراحل بعدی ایجاد شوند. این مشکلات به ویژه زمانی اهمیت پیدا می کنند که ورق قرار است برای پوشش دهی یا ساخت قطعات با الزامات سطحی مشخص استفاده شود.
ظاهر یک عیب همیشه برای تعیین علت آن کافی نیست. برای مثال، مشاهده یک خط روی سطح ورق به تنهایی مشخص نمی کند که مشکل از ریخته گری، نورد، جابه جایی یا عملیات بعدی ایجاد شده است. ارزیابی معتبر باید بر اساس نوع عیب، سوابق تولید و در صورت نیاز آزمون های مناسب انجام شود.
ضخامت و ابعاد قابل تولید ورق سیاه
ورق سیاه در ضخامت ها و ابعاد متنوع تولید می شود، اما محدوده قابل تولید در همه کارخانه ها یکسان نیست. ظرفیت تجهیزات، نوع خط نورد، ابعاد تختال، گرید فولاد و شکل عرضه محصول از عوامل تعیین کننده هستند. به همین دلیل، نمی توان یک بازه ضخامت یا عرض را به عنوان محدوده ثابت و جهانی تمام ورق های سیاه معرفی کرد.
در خطوط نوار گرم، محصول معمولا به صورت کلاف با عرض و ضخامت متناسب با ظرفیت دستگاه تولید می شود. در خطوط نورد صفحات ضخیم نیز امکان تولید محصولاتی با مشخصات متفاوت وجود دارد. علاوه بر این، شیت های حاصل از برش کلاف می توانند در طول های متنوع آماده شوند، مشروط بر آنکه محدودیت تجهیزات برش و صاف کاری رعایت شود.
ابعاد اسمی ورق تنها بخشی از مشخصات فنی آن است. تلرانس ضخامت، عرض، طول و تختی نیز در بسیاری از کاربردها اهمیت دارند. ممکن است دو ورق با ابعاد اسمی یکسان، از نظر میزان انحراف مجاز یا کیفیت سطح تحت الزامات متفاوتی تولید شده باشند.
برای انتخاب محصول، بهتر است مشخصات کارخانه و استاندارد سفارش بررسی شود. این موضوع به ویژه در پروژه هایی اهمیت دارد که ورق باید با تجهیزات برشکاری، خم کاری، جوشکاری یا مونتاژ دقیق هماهنگ باشد.
تفاوت تولید ورق سیاه و ورق روغنی
تفاوت اصلی ورق سیاه و ورق روغنی به مسیر تولید و عملیات تکمیلی آنها مربوط است. ورق سیاه معمولا با روش نورد گرم تولید می شود، در حالی که ورق روغنی در بازار به محصول نورد سرد اشاره دارد. نورد سرد اغلب روی ورقی انجام می شود که پیش تر از مسیر نورد گرم عبور کرده است.
برای تولید ورق سرد فولادی، معمولا ابتدا کلاف نورد گرم آماده سازی و پوسته های سطحی آن با روشی مانند اسیدشویی حذف می شود. سپس ورق در دمای پایین تر از شرایط نورد گرم از میان غلتک ها عبور می کند تا ضخامت آن کاهش یابد و دقت ابعادی و وضعیت سطح بهبود پیدا کند. بسته به گرید و مشخصات مورد نیاز، عملیات حرارتی و تکمیلی دیگری نیز ممکن است انجام شود.
ورق روغنی معمولا سطح صاف تر و دقت ابعادی بالاتری نسبت به محصولات متداول نورد گرم دارد. با این حال، این ویژگی ها نباید به معنای برتری مطلق آن در تمام کاربردها تفسیر شوند. هر محصول برای مجموعه ای از نیازهای فنی و اقتصادی مناسب است.
نام ورق روغنی نیز به این معنا نیست که تنها تفاوت محصول با ورق سیاه، وجود روغن روی سطح آن است. مسیر نورد سرد، تنظیم خواص مکانیکی و عملیات تکمیلی، بخش اصلی تفاوت را ایجاد می کنند و روغن کاری سطح می تواند یکی از اقدامات محافظتی یا تکمیلی محصول باشد.
تأثیر روش تولید بر کاربرد ورق سیاه
کاربرد ورق سیاه به ترکیب شیمیایی، گرید، ضخامت، خواص مکانیکی و کیفیت تولید آن بستگی دارد. این محصول در ساخت سازه های فلزی، قطعات ماشین آلات، برخی تجهیزات صنعتی، لوله ها و پروفیل های فولادی و محصولات ساخته شده از ورق کاربرد دارد. با این حال، مناسب بودن یک ورق برای هر کاربرد باید بر اساس الزامات فنی همان پروژه بررسی شود.
در ساخت سازه های فلزی، مقاومت، شکل پذیری و قابلیت جوشکاری از ویژگی های مهم هستند. برای قطعاتی که قرار است خم کاری یا شکل دهی شوند، رفتار ماده در عملیات تغییر شکل نیز اهمیت پیدا می کند. در تولید لوله یا پروفیل، علاوه بر ترکیب فولاد، شرایط سطحی و ابعادی نوار ورودی می تواند بر کیفیت محصول اثر داشته باشد.
در مخزن سازی و ساخت تجهیزات صنعتی حساس، الزامات ممکن است تخصصی تر باشند. نوع سیال، فشار و دمای طراحی، روش ساخت و استاندارد مربوط می توانند انتخاب گرید و شرایط آزمون ورق را تعیین کنند. بنابراین، استفاده از یک ورق سیاه معمولی برای تمام مخازن یا تجهیزات تحت فشار قابل توصیه نیست.
روش عرضه نیز در کاربرد محصول اثر دارد. کلاف برای بسیاری از خطوط تولید پیوسته و عملیات تبدیل مناسب است، در حالی که شیت و صفحه ممکن است برای برش قطعات، ساخت سازه یا مونتاژ تجهیزات انتخاب شوند. تصمیم نهایی باید ترکیبی از مشخصات فنی، شرایط ساخت، مقدار پرت و هزینه تمام شده را در نظر بگیرد.
جمع بندی
فرآیند تولید ورق سیاه زنجیره ای از عملیات مرتبط است که از آماده سازی فولاد و تولید تختال آغاز می شود و با نورد گرم، کنترل دما، خنک کاری و آماده سازی محصول نهایی ادامه پیدا می کند. کیفیت هر مرحله بر نتیجه مراحل بعدی اثر دارد؛ به همین دلیل، بررسی محصول فقط از روی ظاهر یا ضخامت نمی تواند تمام اطلاعات مورد نیاز درباره آن را فراهم کند.
برای شناخت و انتخاب دقیق ورق سیاه باید به گرید فولاد، استاندارد تولید، خواص مکانیکی، تلرانس های ابعادی و شکل عرضه توجه کرد. آگاهی از تفاوت خطوط کلاف و صفحات ضخیم، نحوه شکل گیری پوسته اکسیدی و نقش خنک کاری نیز کمک می کند ارتباط میان روش تولید و کاربرد نهایی ورق بهتر درک شود.
ورق سیاه با چه روشی تولید می شود؟
ورق سیاه معمولا با روش نورد گرم تولید می شود. در این روش، تختال فولادی پس از رسیدن به دمای مناسب از میان غلتک ها عبور می کند و ضخامت آن در چند مرحله کاهش می یابد. محصول نهایی بسته به نوع خط تولید به صورت کلاف یا ورق تخت عرضه می شود.
ماده اولیه تولید ورق سیاه چیست؟
ماده اولیه متداول در خطوط نورد گرم، تختال یا اسلب فولادی است. تختال از فولاد مذاب تولید می شود و ترکیب شیمیایی آن بر اساس گرید و خواص مورد انتظار ورق انتخاب می گردد.
دمای تولید ورق سیاه چقدر است؟
دمای مورد نیاز به گرید فولاد، نوع خط نورد و مشخصات محصول بستگی دارد. در خطوط متداول، تختال تا محدوده مناسب نورد گرم حرارت داده می شود، اما نمی توان یک دمای ثابت را برای تولید تمام ورق های سیاه اعلام کرد.
چرا سطح ورق سیاه تیره است؟
در جریان گرمایش و نورد، سطح فولاد با اکسیژن محیط واکنش می دهد و لایه هایی از اکسید آهن تشکیل می شود. این لایه ها ظاهر خاکستری یا تیره ورق را ایجاد می کنند. تیرگی سطح به معنای وجود پوشش رنگی عمدی نیست.
تفاوت نورد خشن و نورد نهایی چیست؟
در نورد خشن، ضخامت تختال به مقدار قابل توجهی کاهش پیدا می کند و محصول برای ورود به مراحل بعدی آماده می شود. نورد نهایی وظیفه رساندن نوار به ضخامت و مشخصات ابعادی مورد نظر را بر عهده دارد.
آیا تمام ورق های سیاه به صورت کلاف تولید می شوند؟
خیر. بخش زیادی از ورق های سیاه ابتدا به صورت کلاف تولید و سپس برش داده می شوند. با این حال، صفحات فولادی ضخیم نیز می توانند در خطوط مخصوص نورد ورق تخت تولید شوند.
آیا نورد گرم باعث افزایش استحکام ورق می شود؟
تأثیر نورد گرم بر استحکام به ترکیب شیمیایی فولاد، میزان تغییر شکل، دمای نورد و شرایط خنک کاری وابسته است. بنابراین، نمی توان افزایش استحکام را نتیجه قطعی و یکسان نورد گرم برای تمام گریدهای فولادی دانست.
تفاوت فرآیند تولید ورق سیاه و ورق روغنی چیست؟
ورق سیاه با نورد گرم تولید می شود، اما تولید ورق روغنی معمولا شامل آماده سازی ورق نورد گرم، حذف پوسته سطحی، نورد سرد و عملیات تکمیلی متناسب با گرید محصول است. ورق روغنی عموما دقت ابعادی و کیفیت سطحی بالاتری دارد.
مهم ترین عیوب تولید ورق سیاه کدام اند؟
ترک لبه، موج دار شدن، اختلاف ضخامت و عیوب ناشی از پوسته اکسیدی از مشکلاتی هستند که ممکن است در تولید مشاهده شوند. تشخیص علت هر عیب به بررسی شرایط تولید و ارزیابی فنی نیاز دارد.
چه عواملی کیفیت نهایی ورق سیاه را تعیین می کنند؟
کیفیت تختال، ترکیب شیمیایی، شرایط گرمایش، تنظیمات نورد، خنک کاری و کنترل کیفیت از عوامل اصلی هستند. محصول نهایی باید با مشخصات سفارش و استاندارد مربوط مطابقت داشته باشد.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.