مراحل ساخت بلبرینگ؛ فرآیند تولید از فولاد تا کنترل کیفیت
۲۰ مهر ۱۴۰۵
1 بازدید
بلبرینگ یکی از قطعات مهم در تجهیزات صنعتی، خودروها و ماشین آلات مختلف است که وظیفه کاهش اصطکاک و تسهیل حرکت چرخشی قطعات را بر عهده دارد. با وجود ظاهر ساده این قطعه، فرآیند تولید آن شامل مراحل دقیق و پیچیده ای است که هر کدام نقش مهمی در عملکرد، دوام و کیفیت محصول نهایی دارند. از انتخاب فولاد مناسب و شکل دهی قطعات گرفته تا عملیات حرارتی، سنگ زنی، مونتاژ و کنترل کیفیت، تمامی مراحل ساخت بلبرینگ باید با دقت بالایی انجام شوند.
آشنایی با مراحل ساخت بلبرینگ به شناخت بهتر ساختار این قطعه و عوامل موثر بر کیفیت آن کمک می کند. در این مقاله، فرآیند تولید بلبرینگ را از آماده سازی مواد اولیه تا آزمایش های نهایی بررسی می کنیم و با تجهیزات مورد استفاده در خطوط تولید آن آشنا می شویم.
آشنایی با مراحل ساخت بلبرینگ و عوامل موثر بر کیفیت آن به شما کمک می کند تا هنگام انتخاب و خرید بلبرینگ از ثامن تجارت، تصمیمی آگاهانه و متناسب با نیاز تجهیزات صنعتی خود بگیرید.
بلبرینگ چگونه ساخته می شود؟
بلبرینگ از کنار هم قرار گرفتن چند قطعه اصلی شامل رینگ داخلی، رینگ خارجی، ساچمه ها و قفسه نگهدارنده ساخته می شود. در برخی مدل ها، آب بند یا محافظ فلزی نیز برای جلوگیری از ورود آلودگی و حفظ روانکار به مجموعه اضافه می شود. هر یک از این اجزا به صورت جداگانه تولید شده و پس از انجام فرآیندهای ماشین کاری، سخت کاری و پرداخت سطح، در مرحله مونتاژ کنار یکدیگر قرار می گیرند.
فرآیند ساخت بلبرینگ معمولا با انتخاب فولاد مخصوص بلبرینگ آغاز می شود. سپس رینگ ها با استفاده از روش هایی مانند آهنگری، تراشکاری و سنگ زنی به ابعاد مورد نظر می رسند. ساچمه ها نیز طی چند مرحله شکل دهی، عملیات حرارتی و پرداخت تولید می شوند تا از نظر اندازه، گردی و کیفیت سطح با الزامات طراحی مطابقت داشته باشند.
پس از آماده شدن قطعات، ساچمه ها در مسیر غلتش بین دو رینگ قرار می گیرند و قفسه، فاصله مناسب میان آن ها را حفظ می کند. در ادامه، روانکار مناسب به مجموعه اضافه شده و بلبرینگ از نظر دقت ابعادی، میزان لقی، صدا، ارتعاش و کیفیت چرخش بررسی می شود.
البته جزئیات تولید بسته به نوع بلبرینگ، ابعاد، کلاس دقت و کاربرد آن متفاوت است. برای مثال، فرآیند ساخت بلبرینگ های دقیق مورد استفاده در اسپیندل ماشین ابزار با بلبرینگ های معمولی تجهیزات صنعتی تفاوت هایی دارد.
مواد اولیه مورد استفاده در ساخت بلبرینگ
انتخاب مواد اولیه مناسب یکی از مهم ترین عوامل تعیین کننده کیفیت و طول عمر بلبرینگ است. قطعات این مجموعه در زمان کار تحت فشارهای تکراری، اصطکاک و گاهی دماهای بالا قرار می گیرند؛ بنابراین مواد مورد استفاده باید مقاومت کافی در برابر خستگی تماسی، سایش و تغییر شکل داشته باشند.
مهم ترین مواد اولیه مورد استفاده در تولید بلبرینگ عبارت اند از:
فولاد کروم دار: فولاد پرکربن کروم دار مانند AISI 52100 یا 100Cr6 یکی از رایج ترین مواد برای تولید رینگ ها و ساچمه های بلبرینگ است. این فولاد پس از عملیات حرارتی، سختی و مقاومت مناسبی در برابر سایش و خستگی تماسی پیدا می کند.
فولاد ضد زنگ: در بلبرینگ هایی که در محیط های مرطوب یا در معرض مواد خورنده کار می کنند، از فولادهای ضد زنگ مناسب مانند AISI 440C استفاده می شود.
فولادهای آلیاژی ویژه: در بعضی کاربردهای صنعتی که به مقاومت حرارتی یا خواص مکانیکی خاص نیاز دارند، از فولادهای آلیاژی متناسب با شرایط کاری استفاده می شود.
مواد قفسه: قفسه بلبرینگ می تواند از فولاد، برنج یا پلیمرهای مهندسی مانند پلی آمید ساخته شود. انتخاب جنس قفسه به سرعت چرخش، دما، بار و شرایط روانکاری بستگی دارد.
مواد سرامیکی: در برخی بلبرینگ های هیبریدی، ساچمه ها از موادی مانند نیترید سیلیکون ساخته می شوند. این ساچمه ها وزن کمتری نسبت به ساچمه های فولادی دارند و برای برخی کاربردهای سرعت بالا مناسب هستند.
گریس و روغن صنعتی: روانکارها در مرحله مونتاژ یا هنگام نصب بلبرینگ استفاده می شوند و وظیفه کاهش اصطکاک، محدود کردن سایش و کمک به دفع حرارت را بر عهده دارند.
کیفیت مواد اولیه تنها به ترکیب شیمیایی آن ها محدود نمی شود. میزان ناخالصی های غیرفلزی، یکنواختی ساختار متالورژیکی و کیفیت فرآیند تولید فولاد نیز بر مقاومت قطعات در برابر خستگی و شکست تاثیر می گذارند.
مراحل ساخت بلبرینگ از صفر تا صد
ساخت بلبرینگ یک فرآیند چند مرحله ای است که در آن قطعات مختلف با دقت بالا تولید و مونتاژ می شوند. هر مرحله باید مطابق مشخصات فنی محصول انجام شود؛ زیرا حتی خطاهای کوچک در ابعاد، شکل هندسی یا کیفیت سطح قطعات می توانند باعث افزایش اصطکاک، ارتعاش و کاهش عمر مفید بلبرینگ شوند.
در ادامه، مهم ترین مراحل تولید بلبرینگ را به ترتیب بررسی می کنیم.
انتخاب و آماده سازی فولاد
اولین مرحله در ساخت بلبرینگ، انتخاب فولاد مناسب بر اساس نوع محصول و شرایط کاری آن است. فولاد مورد استفاده برای رینگ ها و ساچمه ها باید از نظر ترکیب شیمیایی، میزان ناخالصی ها و قابلیت سخت کاری با استانداردهای مورد نظر مطابقت داشته باشد.
در تولید بسیاری از بلبرینگ های صنعتی، فولاد کروم دار 100Cr6 به دلیل مقاومت مناسب در برابر سایش و خستگی تماسی مورد استفاده قرار می گیرد. مواد اولیه معمولا به شکل میلگرد، لوله یا قطعات نیمه آماده وارد خط تولید می شوند.
در مرحله آماده سازی، فولاد با استفاده از دستگاه های برش به قطعاتی با ابعاد مشخص تقسیم می شود. بسته به روش تولید، ممکن است قطعات برای شکل دهی گرم یا سرد آماده شوند. در برخی خطوط نیز عملیات آنیل برای بهبود قابلیت ماشین کاری و آماده سازی ساختار فولاد انجام می شود.
کنترل کیفیت مواد اولیه در این مرحله اهمیت زیادی دارد؛ زیرا وجود عیوب داخلی یا ناخالصی های نامناسب می تواند حتی پس از انجام دقیق مراحل بعدی، عمر خستگی بلبرینگ را کاهش دهد.
شکل دهی و ماشین کاری رینگ های بلبرینگ
رینگ داخلی و خارجی از اجزای اصلی بلبرینگ هستند که مسیر حرکت ساچمه ها را تشکیل می دهند. تولید این قطعات معمولا با روش هایی مانند آهنگری، شکل دهی سرد یا ماشین کاری قطعات اولیه انجام می شود.
در خطوط تولید انبوه، ممکن است ابتدا قطعات فولادی تحت فرآیند آهنگری قرار گیرند تا شکل اولیه رینگ ها ایجاد شود. سپس با استفاده از دستگاه های تراش CNC یا ماشین آلات مخصوص، سطوح داخلی و خارجی، پیشانی رینگ ها و شیارهای مسیر غلتش ماشین کاری می شوند.
در این مرحله باید مواردی مانند قطر داخلی، قطر خارجی، عرض رینگ و هندسه شیارها به دقت کنترل شوند. ابعاد قطعات معمولا با در نظر گرفتن مقدار ماده لازم برای عملیات سنگ زنی نهایی تعیین می شوند.
دقت ماشین کاری رینگ ها تاثیر مستقیمی بر توزیع بار میان ساچمه ها و کیفیت چرخش بلبرینگ دارد. خطا در شکل هندسی شیار یا هم محوری سطوح می تواند باعث ایجاد تنش های نامناسب، ارتعاش و سایش زودهنگام شود.
عملیات حرارتی و سخت کاری قطعات
پس از شکل دهی اولیه و ماشین کاری، رینگ ها وارد مرحله عملیات حرارتی می شوند. هدف اصلی این مرحله افزایش سختی، مقاومت در برابر سایش و بهبود خواص مکانیکی قطعات است.
در فرآیند سخت کاری فولادهای متداول بلبرینگ، قطعات در کوره تا دمای مناسب آستنیته شدن گرم می شوند و سپس با سرعت کنترل شده سرد می شوند. شرایط دقیق حرارت دهی و سرد کردن به نوع فولاد، ابعاد قطعه و مشخصات مورد نیاز بستگی دارد.
پس از سخت کاری، معمولا عملیات بازپخت یا تمپر انجام می شود تا تنش های داخلی کاهش پیدا کرده و ترکیب مناسبی از سختی و پایداری ابعادی به دست آید.
سختی رینگ ها و ساچمه های فولادی در بسیاری از بلبرینگ های متداول، پس از عملیات حرارتی در محدوده تقریبی 58 تا 65 راکول C قرار می گیرد؛ با این حال مقدار دقیق آن به جنس فولاد و الزامات طراحی بستگی دارد.
کنترل دما، زمان نگهداری و شرایط سرد کردن اهمیت زیادی دارد. عملیات حرارتی نامناسب ممکن است باعث تاب برداشتن قطعات، ایجاد ترک، تغییرات ابعادی یا کاهش مقاومت آن ها در برابر خستگی شود.
سنگ زنی و پرداخت نهایی رینگ ها
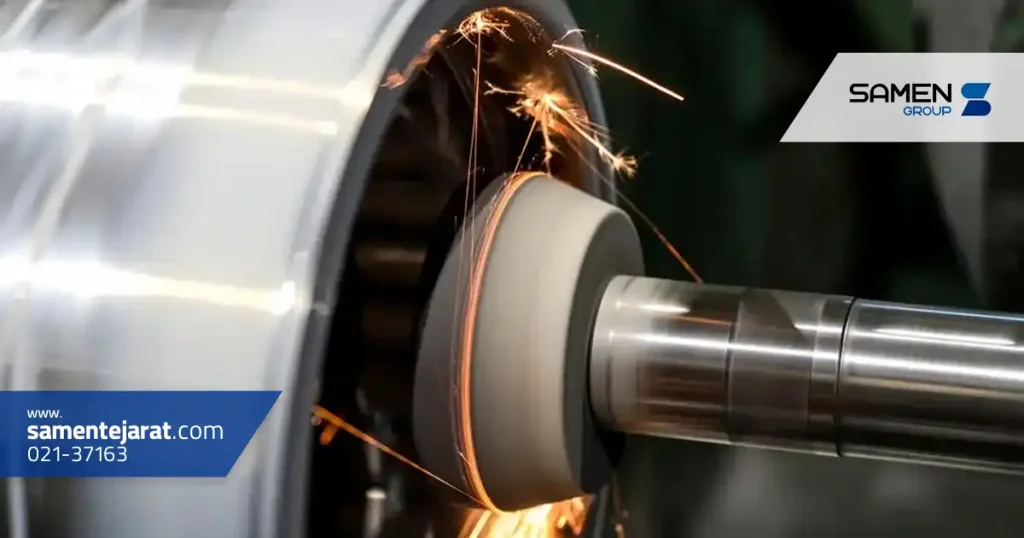
پس از عملیات حرارتی، رینگ های بلبرینگ به سختی بالایی می رسند و برای دستیابی به دقت ابعادی و کیفیت سطح مورد نیاز، تحت فرآیند سنگ زنی قرار می گیرند.
در این مرحله، سطوح مختلف رینگ شامل قطر داخلی، قطر خارجی، سطوح جانبی و مسیر غلتش با دستگاه های سنگ زنی دقیق ماشین کاری می شوند. هدف این عملیات، اصلاح تغییرات ابعادی ناشی از سخت کاری و دستیابی به هندسه نهایی قطعه است.
یکی از حساس ترین بخش های این مرحله، سنگ زنی شیار حرکت ساچمه ها است. کیفیت این شیارها بر تماس میان ساچمه و رینگ، توزیع بار و میزان ارتعاش بلبرینگ تاثیر مستقیم دارد.
در بسیاری از خطوط تولید، پس از سنگ زنی از روش های پرداخت فوق دقیق مانند سوپرفینیشینگ استفاده می شود. این فرآیند به کاهش زبری سطح و بهبود کیفیت تماس قطعات کمک می کند.
در پایان، رینگ ها از نظر گردی، هم محوری، ابعاد و کیفیت سطح اندازه گیری می شوند. میزان دقت مورد نیاز به کلاس تلرانسی بلبرینگ و کاربرد آن بستگی دارد.
تولید ساچمه های بلبرینگ
ساچمه ها از مهم ترین اجزای بلبرینگ هستند و وظیفه انتقال بار و ایجاد حرکت غلتشی میان رینگ داخلی و خارجی را بر عهده دارند. کیفیت ساخت ساچمه ها تاثیر قابل توجهی بر میزان اصطکاک، صدا، ارتعاش و طول عمر بلبرینگ دارد.
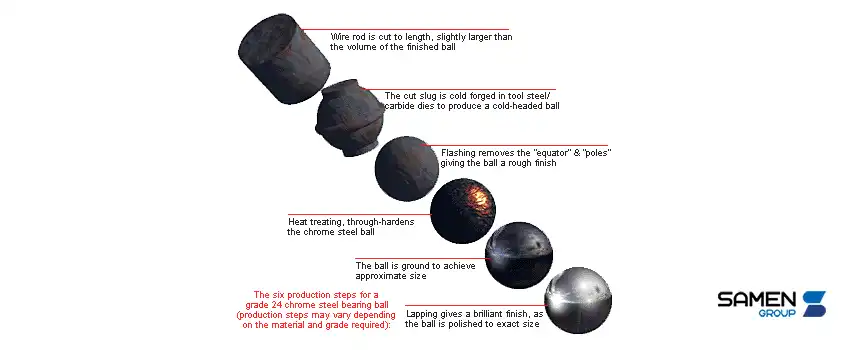
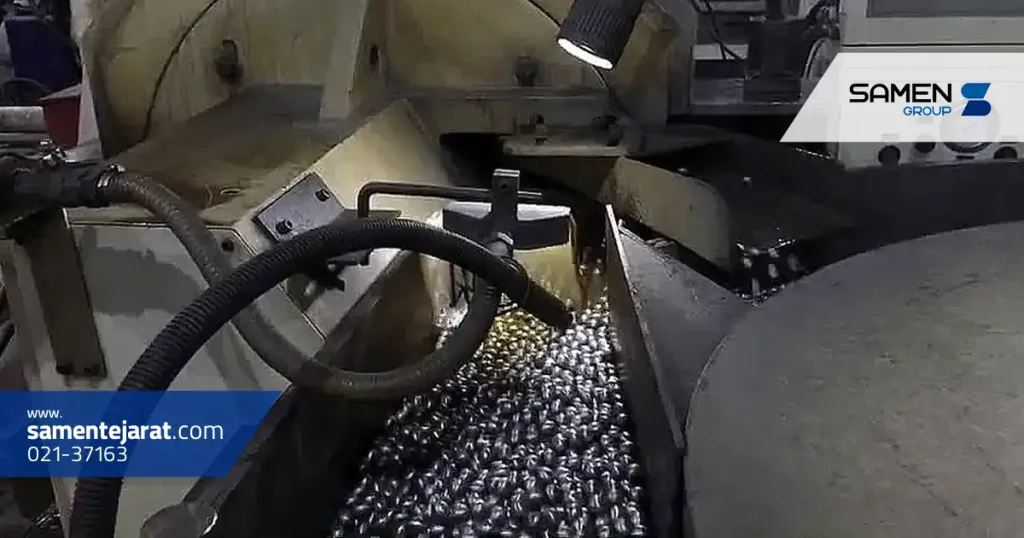
فرآیند تولید ساچمه های فولادی معمولا با برش مفتول فولادی به قطعات کوچک آغاز می شود. سپس این قطعات با استفاده از دستگاه های کله زنی سرد به شکل تقریبا کروی تبدیل می شوند.
در مرحله بعد، ساچمه های خام وارد دستگاه های مخصوصی می شوند که مواد اضافی ناشی از شکل دهی را حذف کرده و شکل کروی آن ها را اصلاح می کنند. سپس عملیات حرارتی برای دستیابی به سختی و مقاومت مورد نیاز انجام می شود.
پس از سخت کاری، ساچمه ها تحت عملیات سنگ زنی، لپینگ و پرداخت قرار می گیرند تا دقت قطر، گردی و کیفیت سطح آن ها به مقدار مورد نظر برسد.
در پایان، ساچمه ها بر اساس اندازه و مشخصات کیفی درجه بندی می شوند. استفاده از ساچمه هایی با اختلاف قطر کنترل شده در یک مجموعه، برای دستیابی به عملکرد یکنواخت بلبرینگ اهمیت زیادی دارد.
ساخت قفسه بلبرینگ
قفسه یا نگهدارنده ساچمه، قطعه ای است که فاصله مناسب میان ساچمه ها را حفظ می کند و به جلوگیری از تماس مستقیم و نامنظم آن ها با یکدیگر کمک می کند.
قفسه بلبرینگ بسته به نوع محصول و شرایط کاری می تواند از فولاد، برنج یا مواد پلیمری ساخته شود. روش تولید آن نیز با توجه به جنس و طراحی متفاوت است.
قفسه های فولادی در بسیاری از بلبرینگ های متداول با روش پرس کاری و شکل دهی ورق تولید می شوند. قفسه های برنجی ممکن است از طریق ماشین کاری ساخته شوند و برای تولید قفسه های پلیمری نیز معمولا از قالب گیری تزریقی استفاده می شود.
در فرآیند ساخت قفسه، ابعاد محل قرارگیری ساچمه ها، فاصله میان حفره ها و کیفیت سطوح تماس باید کنترل شود. قفسه نامناسب می تواند باعث افزایش اصطکاک، ایجاد صدا یا اختلال در حرکت ساچمه ها شود.
انتخاب نوع قفسه همچنین بر رفتار بلبرینگ در سرعت های بالا، شرایط روانکاری و دماهای مختلف تاثیر دارد.
مونتاژ و روان کاری بلبرینگ
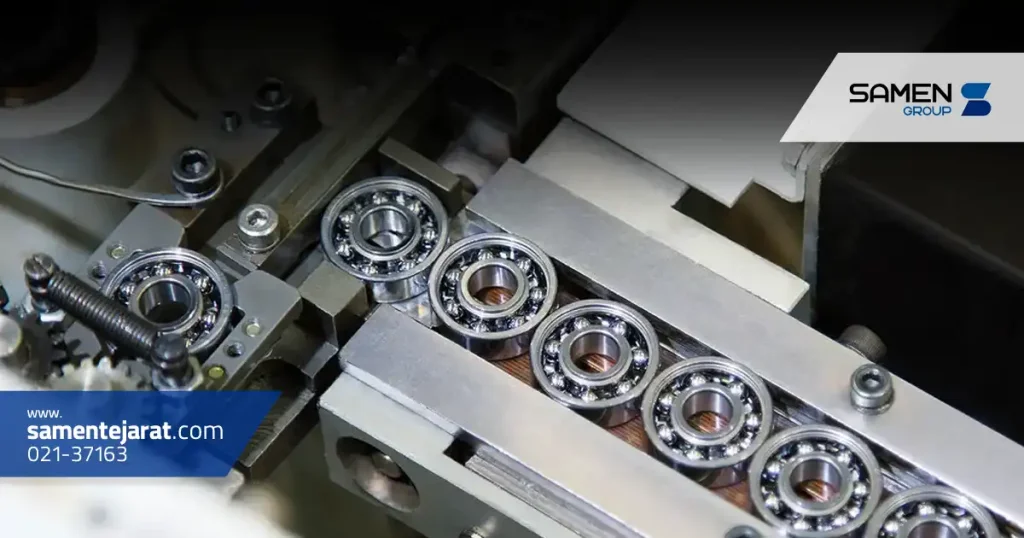
پس از تکمیل ساخت رینگ ها، ساچمه ها و قفسه، قطعات وارد مرحله مونتاژ می شوند. پیش از مونتاژ، قطعات معمولا شستشو داده می شوند تا براده ها، ذرات ساینده و آلودگی های باقی مانده از مراحل تولید حذف شوند.
در مونتاژ بلبرینگ های شیار عمیق متداول، رینگ داخلی و خارجی در موقعیت مناسب قرار می گیرند و ساچمه ها در فضای میان آن ها جایگذاری می شوند. سپس ساچمه ها با فاصله مناسب توزیع شده و قفسه نصب می شود.
در ادامه، لقی داخلی یا سایر مشخصات عملکردی مجموعه بررسی می شود. انتخاب لقی مناسب اهمیت زیادی دارد؛ زیرا لقی نامناسب ممکن است باعث افزایش حرارت، ارتعاش یا کاهش عمر کاری بلبرینگ شود.
مرحله بعدی روان کاری است. در بلبرینگ های آب بندی شده، معمولا مقدار مشخصی گریس متناسب با شرایط کاری به مجموعه اضافه می شود. در بلبرینگ های باز، روان کاری ممکن است هنگام نصب یا از طریق سیستم روان کاری دستگاه انجام شود.
در صورت نیاز، محافظ های فلزی یا آب بندهای لاستیکی نیز نصب می شوند. این قطعات به حفظ روانکار و کاهش ورود آلودگی به داخل بلبرینگ کمک می کنند.
پس از مونتاژ، محصول برای انجام آزمایش های نهایی و بسته بندی آماده می شود.
کنترل کیفیت بلبرینگ چگونه انجام می شود؟
کنترل کیفیت یکی از حساس ترین بخش های فرآیند تولید بلبرینگ است. هدف از این مرحله، اطمینان از مطابقت محصول با مشخصات طراحی و شناسایی عیوب احتمالی پیش از عرضه به بازار است.
کنترل کیفیت تنها به محصول نهایی محدود نمی شود و در مراحل مختلف تولید، از بررسی فولاد اولیه تا مونتاژ قطعات، انجام می گیرد.
مهم ترین روش های کنترل کیفیت بلبرینگ عبارت اند از:
کنترل ابعادی: قطر داخلی و خارجی، عرض رینگ ها، قطر ساچمه ها و سایر ابعاد مهم با تجهیزات اندازه گیری دقیق بررسی می شوند.
بررسی دقت هندسی: گردی، هم محوری، لنگی و شکل مسیر غلتش کنترل می شوند تا قطعات با تلرانس های تعیین شده مطابقت داشته باشند.
آزمایش سختی: سختی قطعات پس از عملیات حرارتی با روش هایی مانند آزمون راکول اندازه گیری می شود.
بررسی کیفیت سطح: زبری سطح، آثار سنگ زنی و عیوب احتمالی مسیر غلتش با ابزارهای اندازه گیری و بازرسی مناسب کنترل می شوند.
آزمایش صدا و ارتعاش: بلبرینگ در شرایط آزمایشگاهی مشخص چرخانده می شود تا میزان صدا و ارتعاش آن بررسی شود.
کنترل لقی داخلی: فاصله حرکتی مجاز میان اجزای بلبرینگ اندازه گیری و با محدوده طراحی مقایسه می شود.
بازرسی عیوب سطحی و داخلی: در صورت نیاز از روش های بازرسی غیر مخرب، مانند آزمون ذرات مغناطیسی برای قطعات فرومغناطیسی، استفاده می شود.
کنترل روانکار و آب بندی: در بلبرینگ های گریس کاری شده و آب بندی شده، نوع و مقدار روانکار و کیفیت نصب آب بند بررسی می شود.
در تولید بلبرینگ های دقیق، استفاده از تجهیزات اندازه گیری پیشرفته و کنترل شرایط محیطی اهمیت بیشتری پیدا می کند. برای مثال، تغییرات دما می توانند بر اندازه گیری ابعاد بسیار دقیق تاثیر بگذارند.
استانداردهایی مانند ISO 492 برای تلرانس های ابعادی و هندسی بلبرینگ های شعاعی و ISO 281 برای محاسبه عمر نامی بر اساس بار دینامیکی، از مراجع مهم در طراحی و ارزیابی این محصولات هستند.
نکته مهم این است که تایید محصول در آزمایش های نهایی به تنهایی تضمین کننده عمر مشخص در تمام شرایط کاری نیست. عملکرد واقعی بلبرینگ به عواملی مانند بار، سرعت، روانکاری، نصب و شرایط محیطی نیز وابسته است.
ماشین آلات مورد استفاده در خط تولید بلبرینگ
تولید بلبرینگ به مجموعه ای از ماشین آلات تخصصی نیاز دارد که هر کدام وظیفه مشخصی در شکل دهی، ماشین کاری، عملیات حرارتی یا کنترل کیفیت قطعات بر عهده دارند.
نوع تجهیزات و میزان اتوماسیون خط تولید به ظرفیت کارخانه، نوع بلبرینگ و سطح دقت مورد نیاز بستگی دارد. در کارخانه های بزرگ، بسیاری از مراحل به صورت خودکار انجام می شوند تا سرعت تولید افزایش یافته و خطاهای انسانی کاهش پیدا کنند.
جدول زیر مهم ترین ماشین آلات مورد استفاده در خط تولید بلبرینگ و کاربرد آن ها را نشان می دهد.
ماشین آلات
کاربرد در تولید بلبرینگ
دستگاه برش فولاد
آماده سازی قطعات اولیه فولادی
دستگاه آهنگری و پرس
شکل دهی اولیه رینگ ها و قطعات
دستگاه تراش CNC
ماشین کاری رینگ داخلی و خارجی
کوره عملیات حرارتی
سخت کاری و تمپر قطعات
دستگاه سنگ زنی دقیق
اصلاح ابعاد و هندسه رینگ ها
دستگاه سوپرفینیشینگ
پرداخت دقیق مسیر غلتش
دستگاه کله زنی سرد
شکل دهی اولیه ساچمه ها
دستگاه سنگ زنی و لپینگ ساچمه
افزایش دقت کروی و کیفیت سطح ساچمه ها
دستگاه پرس یا تزریق پلاستیک
تولید قفسه بلبرینگ
دستگاه شستشوی صنعتی
حذف براده ها و آلودگی قطعات
دستگاه مونتاژ بلبرینگ
قرار دادن ساچمه ها و قفسه میان رینگ ها
تجهیزات اندازه گیری و تست
بررسی ابعاد، لقی، صدا و ارتعاش
در خطوط تولید پیشرفته، تجهیزات اندازه گیری می توانند به صورت مستقیم به سیستم کنترل فرآیند متصل شوند. این قابلیت امکان شناسایی تغییرات ابعادی و اصلاح تنظیمات تولید را فراهم می کند.
همچنین استفاده از ربات های صنعتی، سیستم های انتقال خودکار و تجهیزات بازرسی تصویری می تواند به افزایش بهره وری و یکنواختی کیفیت محصولات کمک کند.
با این حال، کیفیت بلبرینگ تنها به پیشرفته بودن ماشین آلات وابسته نیست؛ تنظیم صحیح تجهیزات، نگهداری منظم و کنترل دقیق فرآیندها نیز اهمیت زیادی دارند.
عوامل موثر بر کیفیت بلبرینگ تولید شده
کیفیت بلبرینگ نتیجه عملکرد صحیح مجموعه ای از عوامل در مراحل مختلف تولید است. حتی اگر یک کارخانه از فولاد مرغوب و ماشین آلات پیشرفته استفاده کند، وجود خطا در عملیات حرارتی، سنگ زنی یا مونتاژ می تواند عملکرد محصول نهایی را تحت تاثیر قرار دهد.
مهم ترین عوامل موثر بر کیفیت بلبرینگ عبارت اند از:
1. کیفیت و خلوص فولاد
فولاد مورد استفاده باید ترکیب شیمیایی مناسب و میزان ناخالصی کنترل شده داشته باشد. وجود ناخالصی های نامناسب یا عیوب متالورژیکی می تواند احتمال شروع ترک های خستگی در مسیر غلتش را افزایش دهد.
2. دقت ماشین کاری قطعات
رینگ ها و ساچمه ها باید با تلرانس های تعیین شده تولید شوند. خطا در قطر، گردی یا شکل مسیر غلتش ممکن است باعث توزیع نامناسب بار و افزایش ارتعاش شود.
3. کیفیت عملیات حرارتی
سختی، ریزساختار و پایداری ابعادی قطعات تا حد زیادی به شرایط عملیات حرارتی وابسته است. کنترل نامناسب این فرآیند می تواند مقاومت قطعات در برابر سایش و خستگی را کاهش دهد.
4. کیفیت سنگ زنی و پرداخت سطح
زبری بیش از حد، خطاهای هندسی یا آسیب حرارتی ناشی از سنگ زنی می توانند بر عملکرد بلبرینگ تاثیر منفی بگذارند. استفاده از ابزار مناسب و کنترل پارامترهای سنگ زنی برای دستیابی به کیفیت مطلوب ضروری است.
5. دقت ساخت ساچمه ها
ساچمه هایی با گردی مناسب، کیفیت سطح بالا و اختلاف قطر کنترل شده به حرکت یکنواخت و کاهش ارتعاش بلبرینگ کمک می کنند.
6. کیفیت قفسه و مونتاژ
قفسه باید بتواند ساچمه ها را در موقعیت مناسب نگه دارد. همچنین مونتاژ صحیح قطعات و تنظیم مشخصات داخلی مجموعه برای عملکرد مطلوب ضروری است.
7. تمیزی قطعات و شرایط تولید
وجود ذرات فلزی، گرد و غبار یا مواد ساینده در داخل بلبرینگ می تواند باعث ایجاد فرورفتگی روی مسیر غلتش و افزایش سایش شود. به همین دلیل شستشوی قطعات و کنترل آلودگی محیط مونتاژ اهمیت زیادی دارد.
8. انتخاب روانکار مناسب
نوع روانکار، مقدار آن و سازگاری با شرایط کاری بر اصطکاک، دما و دوام بلبرینگ تاثیر دارند. روانکاری نامناسب می تواند حتی در یک بلبرینگ با کیفیت ساخت بالا، باعث خرابی زودهنگام شود.
9. کنترل کیفیت در طول فرآیند تولید
بازرسی مستمر قطعات و پایش فرآیندها به شناسایی زودهنگام مشکلات کمک می کند. این موضوع باعث کاهش تولید قطعات معیوب و افزایش یکنواختی کیفیت می شود.
در مجموع، کیفیت نهایی بلبرینگ به هماهنگی تمام مراحل ساخت آن وابسته است. انتخاب فولاد مناسب، کنترل دقیق عملیات حرارتی، ماشین کاری با دقت بالا و مونتاژ اصولی، مهم ترین عواملی هستند که می توانند عملکرد پایدار و طول عمر مناسب این قطعه را فراهم کنند.
سوالات متداول
بلبرینگ از چه موادی ساخته می شود؟
بلبرینگ های متداول معمولا از فولاد پرکربن کروم دار مانند 100Cr6 ساخته می شوند. رینگ ها و ساچمه ها اغلب فولادی هستند، اما قفسه می تواند از فولاد، برنج یا پلیمرهای مهندسی تولید شود. در برخی مدل های خاص نیز از فولاد ضد زنگ یا ساچمه های سرامیکی استفاده می شود.
مهم ترین مرحله در ساخت بلبرینگ چیست؟
تمام مراحل تولید اهمیت دارند، اما انتخاب فولاد مناسب، عملیات حرارتی و سنگ زنی دقیق از حساس ترین بخش های فرآیند ساخت بلبرینگ محسوب می شوند. کیفیت این مراحل تاثیر زیادی بر مقاومت در برابر خستگی، دقت چرخش و عمر مفید محصول دارد.
ساچمه های بلبرینگ چگونه ساخته می شوند؟
ساچمه های فولادی معمولا از قطعات بریده شده مفتول تولید می شوند. این قطعات ابتدا با کله زنی سرد شکل تقریبی کروی پیدا می کنند و سپس طی مراحل حذف مواد اضافی، عملیات حرارتی، سنگ زنی و لپینگ به ابعاد و کیفیت سطح مورد نظر می رسند.
چرا بلبرینگ ها تحت عملیات حرارتی قرار می گیرند؟
عملیات حرارتی برای افزایش سختی، مقاومت در برابر سایش و بهبود خواص مکانیکی رینگ ها و ساچمه ها انجام می شود. اجرای صحیح این فرآیند نقش مهمی در مقاومت بلبرینگ در برابر تنش های تکراری دارد.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.