در نجاری و کابینت سازی، ایجاد سوراخ هایی با قطر دقیق، دیواره منظم و کف تقریبا صاف اهمیت زیادی دارد. مته گازور یکی از ابزارهای تخصصی سوراخکاری چوب و MDF است که برای ایجاد چنین حفره هایی، به ویژه جای لولاهای مخفی کابینت، استفاده می شود. کیفیت عملکرد این مته علاوه بر طراحی لبه های برنده، به جنس ابزار نیز وابسته است؛ به همین دلیل، موادی مانند فولاد آلیاژی تندبر و کاربید در ساخت بعضی مدل های آن کاربرد دارند.
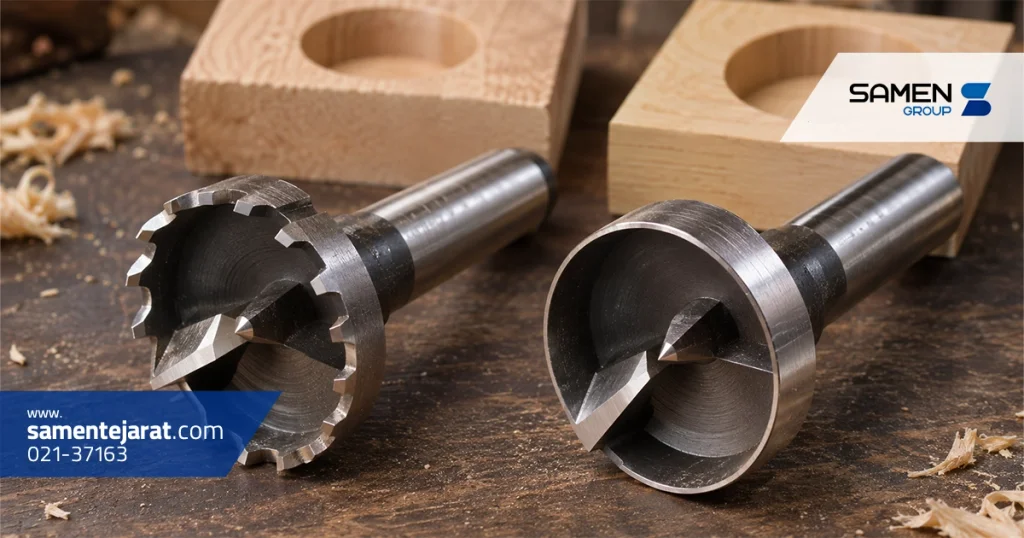
مته گازور که در بسیاری از کاربردها با نام مته فورستنر نیز شناخته می شود، برخلاف مته های مارپیچی معمولی، می تواند حفره های گرد و نسبتا پهنی ایجاد کند که کف آنها تا حد زیادی مسطح است. این ویژگی باعث شده است در ساخت کابینت، مبلمان، اتصالات چوبی و تولید قطعات دقیق کاربرد گسترده ای داشته باشد.
با این حال، تمام مته های گازور از نظر شکل لبه، جنس تیغه، اندازه و سازگاری با دستگاه یکسان نیستند. انتخاب مدل مناسب و رعایت اصول سوراخکاری، تاثیر مستقیمی بر کیفیت برش و جلوگیری از آسیب به قطعه کار دارد. در ادامه، انواع مته گازور، کاربردهای آن و روش صحیح استفاده از این ابزار را بررسی می کنیم.
نقش مته گازور در سوراخکاری دقیق چوب و MDF
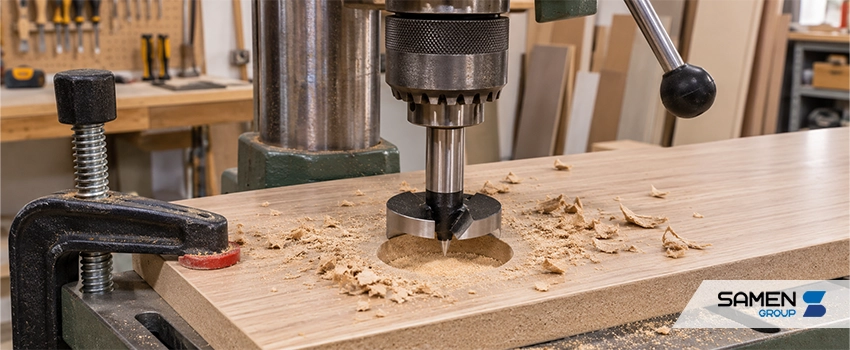
در بسیاری از عملیات نجاری، هدف تنها عبور دادن مته از یک قطعه چوبی نیست؛ بلکه لازم است حفره ای با قطر مشخص و عمق کنترل شده ایجاد شود که شکل آن برای قرارگیری یک اتصال یا قطعه دیگر مناسب باشد. این نوع حفره که معمولا به آن سوراخ کور گفته می شود، از یک سمت قطعه آغاز می شود و بدون عبور کامل از ضخامت آن پایان می یابد. مته گازور برای ایجاد چنین سوراخ هایی طراحی شده و می تواند دیواره ای نسبتا منظم و کف تقریبا صاف ایجاد کند. این ویژگی در قطعاتی اهمیت دارد که کوچک ترین اختلاف در عمق یا قطر سوراخ ممکن است باعث نامناسب شدن جای اتصال یا آسیب دیدن سطح نهایی شود. در صفحات MDF و چوب طبیعی نیز کنترل کیفیت لبه حفره اهمیت دارد؛ زیرا لب پر شدن روکش یا پارگی الیاف می تواند ظاهر و عملکرد قطعه را تحت تاثیر قرار دهد. البته مته گازور برای تمام عملیات سوراخکاری انتخاب مناسبی نیست. در سوراخ های بسیار عمیق، عملیات با سرعت تولید بالا یا کاربردهایی که نیازمند تخلیه مداوم حجم زیادی از براده هستند، ممکن است ابزار تخصصی دیگری مناسب تر باشد. ارزش اصلی مته گازور در ایجاد حفره های دقیق، به ویژه سوراخ های کور با هندسه کنترل شده است.
ساختار مته گازور و مکانیزم برش
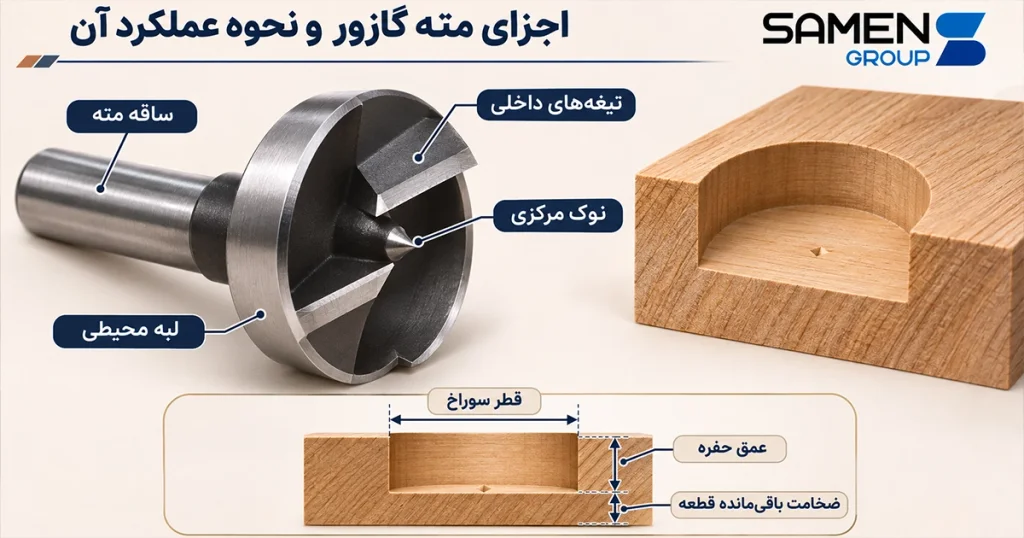
مته گازور از چند بخش اصلی تشکیل شده است که در کنار یکدیگر عملیات برش و ایجاد حفره را انجام می دهند. شناخت این اجزا کمک می کند تفاوت عملکرد آن با مته های معمولی بهتر درک شود و هنگام انتخاب محصول نیز بتوان مشخصات آن را ارزیابی کرد.
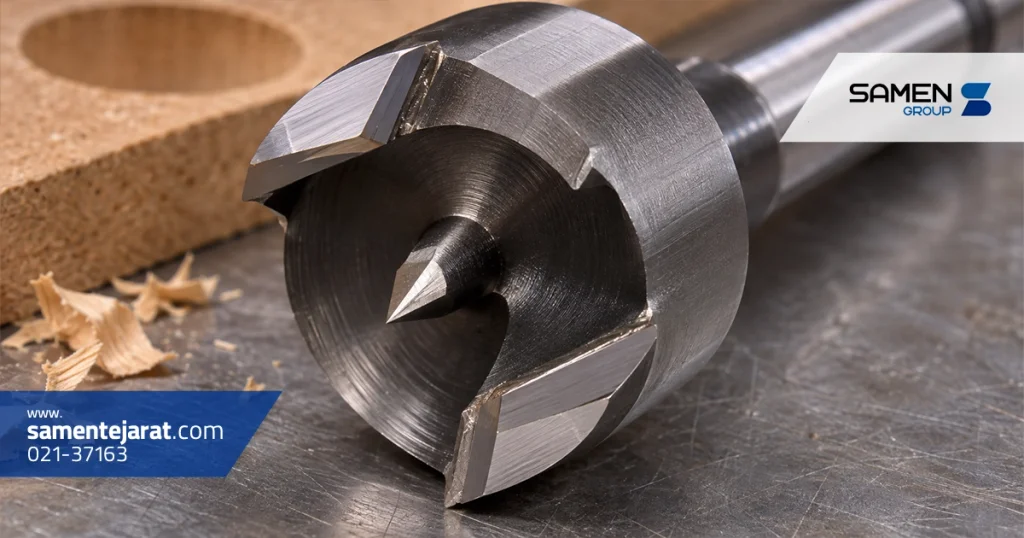
نوک مرکزی در بسیاری از مدل ها، زائده ای نوک تیز در مرکز سر مته است که به تعیین موقعیت اولیه سوراخ کمک می کند. این قسمت در آغاز عملیات وارد سطح چوب می شود و به حفظ مرکز سوراخ در مرحله شروع برش کمک می کند.
لبه محیطی در اطراف سر مته قرار دارد و محدوده دایره ای حفره را مشخص می کند. این لبه هنگام چرخش، الیاف چوب را در محیط سوراخ برش می دهد و به منظم ماندن دیواره کمک می کند. شکل آن در مدل های مختلف می تواند پیوسته، دندانه دار یا دارای طراحی دیگری باشد.
تیغه های داخلی وظیفه برداشتن ماده از داخل محدوده تعیین شده را بر عهده دارند. با پیشروی مته، این تیغه ها بخش داخلی چوب را برش می دهند و کف حفره را شکل می دهند.
ساقه مته نیز قسمتی است که در سه نظام دریل یا نگهدارنده دستگاه قرار می گیرد. ساقه ممکن است گرد، شش گوش یا دارای فرم مخصوص ماشین آلات صنعتی باشد.
ترکیب عملکرد لبه محیطی و تیغه های داخلی باعث می شود مته بتواند حفره ای با کف نسبتا صاف ایجاد کند. با این حال، در بسیاری از مدل ها اثر کوچکی از نوک مرکزی در وسط کف سوراخ باقی می ماند.
مته گازور لبه صاف و عملکرد آن
مته گازور لبه صاف یا دارای لبه محیطی پیوسته، یکی از شکل های شناخته شده مته فورستنر است. در این مدل، بخش بزرگی از محیط سر مته به صورت یک لبه برنده پیوسته طراحی شده است که هنگام چرخش، محدوده سوراخ را برش می دهد.
یکی از ویژگی های مهم این ساختار، توانایی ایجاد دیواره ای منظم و کنترل مناسب مرز حفره در شرایط سازگار است. لبه پیوسته پیش از برداشته شدن بخش داخلی چوب، الیاف اطراف سوراخ را برش می دهد و می تواند به کاهش پارگی آنها کمک کند.
این ویژگی در ساخت قطعاتی که کیفیت ظاهری و دقت قطر اهمیت دارد، مفید است. برای مثال، اگر قرار باشد حفره ای برای قرارگیری یک قطعه گرد چوبی یا اتصال توکار ایجاد شود، یکنواختی محیط سوراخ اهمیت زیادی خواهد داشت.
با این حال، لبه پیوسته محدودیت هایی نیز دارد. در بعضی شرایط، تماس گسترده تر بخش محیطی با چوب می تواند باعث افزایش اصطکاک شود. همچنین تخلیه براده، به ویژه در سوراخ های عمیق تر یا هنگام کار با قطرهای بزرگ، ممکن است دشوارتر باشد.
اگر براده ها در محل برش باقی بمانند، احتمال افزایش حرارت و کاهش کیفیت سطح وجود دارد. بنابراین مناسب بودن مدل لبه صاف به جنس قطعه، قطر سوراخ، عمق موردنیاز و شرایط کار وابسته است.
نمی توان ادعا کرد که تمام مته های لبه صاف همیشه برشی تمیزتر از تمام مدل های دیگر ایجاد می کنند؛ زیرا کیفیت تیزکاری، هندسه واقعی تیغه و شرایط استفاده نیز تاثیر زیادی دارند.
مته گازور دندانه دار و کاربرد آن
در مته گازور دندانه دار، لبه محیطی به جای یک سطح برنده کاملا پیوسته، دارای دندانه های مشخص است. این ساختار باعث می شود نحوه تماس لبه با چوب و شیوه جدا شدن الیاف با مدل لبه صاف تفاوت داشته باشد.
مته های دندانه دار در بعضی کاربردهای دارای قطر بزرگ و هنگام سوراخکاری چوب های سخت مورد استفاده قرار می گیرند. دندانه های محیطی می توانند درگیری با ماده را به صورت بخش های مجزا ایجاد کنند و در بعضی طراحی ها به بهبود شرایط برش کمک کنند.
برای مثال، در سوراخکاری یک قطعه ضخیم از چوب طبیعی، انتخاب مدل دندانه دار مناسب ممکن است امکان برش کارآمدتری نسبت به یک مته لبه پیوسته با طراحی نامناسب فراهم کند. با این حال، نتیجه واقعی به مدل ابزار و شرایط اجرا بستگی دارد.
یکی از تفاوت های احتمالی این دو ساختار، کیفیت دیواره سوراخ است. بعضی مدل های لبه پیوسته در شرایط مناسب سطح بسیار منظمی ایجاد می کنند، در حالی که در مدل های دندانه دار ممکن است آثار متفاوتی روی دیواره باقی بماند.
البته وجود دندانه به تنهایی نشانه کیفیت پایین برش نیست. بعضی مته های حرفه ای از هندسه دندانه و لبه های برنده دقیق استفاده می کنند تا کیفیت حفره در سطح مناسبی باقی بماند.
هنگام انتخاب مته دندانه دار باید قطر، نوع چوب، عمق سوراخ و توصیه سازنده بررسی شود. افزایش فشار برای جبران کندی مته یا استفاده از ابزار نامناسب ممکن است باعث لرزش و آسیب به سطح کار شود.
مته گازور با تیغه کاربیدی
یکی از روش های دسته بندی مته گازور، بررسی جنس بخش برنده آن است. در این تقسیم بندی، ابزارهایی با لبه فولادی و ابزارهای دارای تیغه کاربیدی در گروه های متفاوتی قرار می گیرند.
فولاد تندبر یا HSS از مواد مورد استفاده در ساخت بعضی ابزارهای برشی است. این خانواده از فولادهای ابزار به دلیل قابلیت حفظ سختی و عملکرد برشی مناسب، در تولید انواع مته و تجهیزات ماشینکاری کاربرد دارد. البته تمام مته های گازور فولادی لزوما از HSS ساخته نشده اند و بعضی محصولات از فولاد ابزار دیگری استفاده می کنند.
در مقابل، مته گازور کاربیدی معمولا دارای لبه هایی از کاربید سخت، به ویژه کاربید تنگستن، است. در بسیاری از مدل ها، بدنه اصلی از فولاد ساخته می شود و قطعات کاربیدی روی قسمت های برنده نصب شده اند. بنابراین عبارت کاربیدی لزوما به معنای ساخته شدن تمام مته از کاربید نیست.
از مزیت های مهم لبه کاربیدی، مقاومت سایشی مناسب آن در کاربردهای سازگار است. این ویژگی در سوراخکاری مکرر صفحات MDF، نئوپان و بعضی صفحات روکش دار اهمیت دارد؛ زیرا مواد تشکیل دهنده این صفحات می توانند موجب سایش تدریجی لبه ابزار شوند.
با این حال، کاربید معمولا نسبت به ضربه و بعضی بارهای نامناسب حساسیت بیشتری از برخی فولادهای ابزار دارد. بنابراین کیفیت نصب تیغه، نحوه استفاده و جلوگیری از برخورد نامناسب اهمیت زیادی دارند.
از نظر هزینه نیز مته کاربیدی ممکن است قیمت اولیه یا هزینه تیزکاری تخصصی بیشتری داشته باشد، اما در استفاده پرتکرار می تواند به دلیل دوام لبه انتخاب مناسبی باشد.
انتخاب میان HSS و کاربید باید بر اساس جنس قطعه، تعداد سوراخ های موردنیاز، کیفیت برش، شرایط دستگاه و هزینه نگهداری انجام شود.
مته مخصوص لولازن صنعتی
مته مخصوص لولازن صنعتی برای ایجاد سوراخ های موردنیاز نصب یراق آلات در ماشین آلات کابینت سازی و خطوط تولید طراحی می شود. اگرچه این ابزار از نظر عملکرد با خانواده مته های گازور ارتباط دارد، اما لزوما از نظر شکل ساقه و شرایط کار با مته فورستنر عمومی یکسان نیست.
در دستگاه های لولازن، موقعیت سوراخ معمولا توسط سیستم نگهدارنده قطعه و مجموعه اسپیندل ها یا هد سوراخکاری تعیین می شود. ابزار باید با مشخصات مکانیکی دستگاه هماهنگ باشد تا در موقعیت موردنظر و با جهت دوران صحیح عمل کند.
بعضی مته های مخصوص لولا دارای نوک مرکزی کوتاه، تیغه های برنده کاربیدی و ساقه مخصوص ماشین هستند. شکل این اجزا می تواند برای ایجاد سوراخ در صفحات روکش دار و کارکرد پرتکرار بهینه شده باشد.
یکی از موضوعات مهم در این تجهیزات، جهت دوران مته است. برخی ماشین آلات صنعتی از مته هایی با جهت برش راست گرد یا چپ گرد استفاده می کنند. جهت دوران باید با طراحی ابزار و محور دستگاه مطابقت داشته باشد؛ در غیر این صورت ممکن است برش مناسب انجام نشود یا خطر آسیب به ابزار و قطعه افزایش پیدا کند.
همچنین طول ساقه، قطر اتصال و موقعیت نصب ممکن است با مته های قابل استفاده در دریل دستی متفاوت باشد.
به همین دلیل، نباید صرفا با مشاهده قطر سر مته فرض کرد که یک ابزار معمولی قابلیت نصب در هر دستگاه لولازن را دارد. مشخصات مته باید با کاتالوگ ماشین و اطلاعات سازنده ابزار تطبیق داده شوند.
کاربرد مته گازور در نصب لولای مخفی
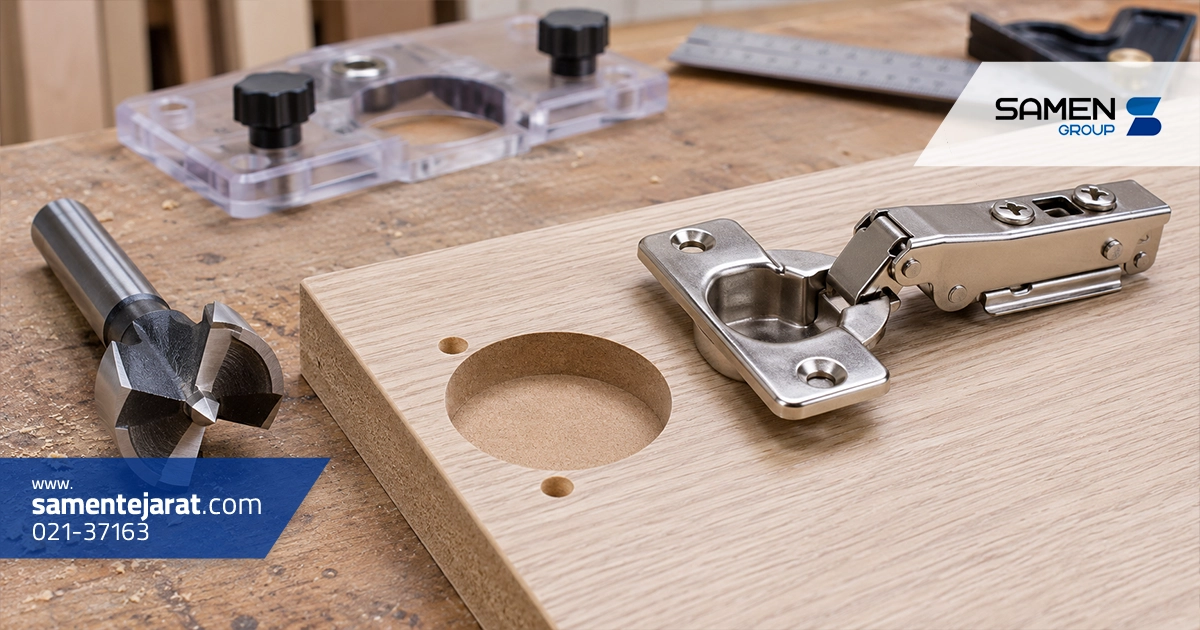
یکی از شناخته شده ترین کاربردهای مته گازور، ایجاد محل قرارگیری کاسه لولای مخفی در درهای کابینت است. در بسیاری از لولاهای مخفی، بخشی از بدنه لولا به شکل یک کاسه دایره ای طراحی شده که باید درون حفره ای با قطر و عمق مشخص قرار بگیرد.
برای ایجاد این حفره، مته گازور مناسب در محل تعیین شده روی پشت در کابینت استفاده می شود. هدف آن است که کاسه لولا بدون فشار نامناسب در جای خود بنشیند و در عین حال، ضخامت کافی از بدنه در باقی بماند.
یکی از قطرهای رایج در بعضی لولاهای مخفی، ۳۵ میلی متر است. با این حال، تمام لولاها دارای این قطر نیستند و حتی در لولاهایی با قطر کاسه یکسان، عمق و فاصله سوراخ از لبه می تواند متفاوت باشد.
فاصله سوراخ از لبه در یکی از ابعاد مهم نصب است. اگر موقعیت حفره به درستی تعیین نشود، ممکن است عملکرد لولا، میزان بازشدن در یا فاصله نهایی در از بدنه کابینت تحت تاثیر قرار گیرد.
عمق سوراخ نیز باید با ابعاد واقعی کاسه لولا هماهنگ باشد. عمق کمتر از مقدار موردنیاز ممکن است مانع نشستن صحیح قطعه شود و عمق بیش از حد می تواند ضخامت باقی مانده در را کاهش دهد.
برای سوراخکاری دقیق، استفاده از شابلون مناسب، دریل ستونی یا دستگاه لولازن می تواند کنترل موقعیت را ساده تر کند.
مبنای اصلی تعیین قطر، عمق و موقعیت سوراخ باید نقشه نصب لولای انتخاب شده باشد. استفاده از یک عدد ثابت برای تمام برندها و مدل ها ممکن است باعث خطای اجرایی شود.
سایر کاربردهای مته گازور در نجاری
کاربرد مته گازور تنها به نصب لولای کابینت محدود نیست. این ابزار در بسیاری از عملیات نجاری که به ایجاد حفره گرد و کم عمق نیاز دارند، مورد استفاده قرار می گیرد.
یکی از کاربردها، ایجاد محل نصب اتصالات توکار است. در بعضی قطعات چوبی، لازم است بخشی از یک اتصال یا قطعه نگهدارنده داخل بدنه قرار گیرد تا از سطح بیرون نزند. مته گازور می تواند در ایجاد حفره اولیه متناسب با شکل این قطعات کاربرد داشته باشد.
نصب آهنرباهای توکار نیز از کاربردهای دیگر است. برای مثال، در ساخت بعضی جعبه ها یا درپوش های چوبی، آهنربای گرد کوچکی درون حفره کم عمق قرار داده می شود. یکنواختی قطر و عمق سوراخ در چنین مواردی اهمیت دارد.
در کارهای تزئینی، می توان از مته گازور برای ایجاد فرورفتگی های دایره ای روی سطح چوب استفاده کرد. این حفره ها ممکن است بخشی از طراحی ظاهری یا محل قرارگیری قطعات تزئینی باشند.
یکی دیگر از قابلیت های برخی مته های فورستنر، ایجاد سوراخ های هم پوشان است. در این روش، چند حفره در کنار یکدیگر ایجاد می شوند و بخشی از محدوده آنها با هم تداخل دارد. چنین روشی ممکن است برای برداشتن مقدار مشخصی از چوب پیش از پرداخت نهایی کاربرد داشته باشد.
با این حال، ایجاد سوراخ های هم پوشان نیازمند تثبیت مناسب قطعه و کنترل دستگاه است. در چنین شرایطی، مرکز مته ممکن است در بخش هایی از عملیات تکیه گاه کامل نداشته باشد و استفاده آزادانه از دریل دستی می تواند نامناسب یا خطرناک باشد.
بنابراین کاربرد دقیق مته گازور باید با توجه به نوع حفره، جنس قطعه و شرایط ایمن سوراخکاری تعیین شود.
سایزهای رایج مته گازور
مته های گازور با قطرهای مختلفی تولید می شوند تا امکان ایجاد حفره های کوچک و بزرگ در قطعات چوبی فراهم باشد. اندازه مته معمولا بر اساس قطر اسمی سر برنده معرفی می شود.
برای مثال، هنگامی که یک مته گازور با قطر ۲۰ میلی متر معرفی می شود، منظور آن است که ابزار برای ایجاد حفره ای با قطر اسمی ۲۰ میلی متر طراحی شده است. قطر واقعی سوراخ ممکن است تحت تاثیر کیفیت ابزار، وضعیت دستگاه و شرایط برش اندکی با مقدار اسمی تفاوت داشته باشد.
در بازار ابزار نجاری، سایزهایی مانند ۱۵، ۲۰، ۲۵، ۳۰، ۳۵، ۴۰ و ۵۰ میلی متر از نمونه های قابل مشاهده هستند. البته این فهرست، محدوده کامل محصولات نیست و بسته به تولیدکننده، قطرهای کوچک تر یا بزرگ تر نیز عرضه می شوند.
مته گازور ۳۵ میلی متری به دلیل کاربرد در بعضی لولاهای مخفی کابینت شناخته شده است؛ اما این اندازه نباید به عنوان قطر استاندارد تمام لولاها یا تمام کاربردهای مته گازور در نظر گرفته شود.
هنگام انتخاب قطر، باید اندازه واقعی قطعه ای که داخل حفره قرار می گیرد مشخص باشد. در بعضی کاربردها، تلرانس مناسب برای نصب قطعه نیز اهمیت دارد.
نکته دیگر، ارتباط قطر مته با دستگاه است. مته های بزرگ تر معمولا به گشتاور و کنترل بیشتری نیاز دارند و استفاده از آنها در هر دریل کوچکی مناسب نیست.
بنابراین انتخاب سایز تنها به قطر موردنظر حفره محدود نمی شود؛ سازگاری ابزار با ماشین، شرایط قطعه کار و کیفیت مورد انتظار نیز باید بررسی شوند.
تعیین عمق سوراخ و ضخامت باقیمانده
کنترل عمق یکی از حساس ترین بخش های سوراخکاری با مته گازور است؛ زیرا این ابزار اغلب برای ایجاد سوراخ کور استفاده می شود. اگر عمق بیش از اندازه باشد، ممکن است سطح پشت قطعه آسیب ببیند یا نوک مرکزی مته از آن عبور کند.
پیش از شروع، باید ضخامت واقعی قطعه کار اندازه گیری شود. اتکا به ضخامت اسمی MDF یا چوب ممکن است در بعضی شرایط کافی نباشد، زیرا روکش، تلرانس تولید یا پرداخت سطح می تواند بر ضخامت نهایی تاثیر بگذارد.
سپس عمق موردنیاز حفره بر اساس نقشه یا ابعاد قطعه ای که قرار است در آن نصب شود مشخص می شود.
یکی از روش های کنترل عمق، استفاده از توقف دهنده عمق دریل یا استاپ دریل است. این ابزار اجازه می دهد پیشروی مته در موقعیت تعیین شده محدود شود. در دریل ستونی، امکان تنظیم عمق حرکت محور معمولا کنترل مناسب تری فراهم می کند.
نکته مهم آن است که نوک مرکزی بسیاری از مته های گازور از کف اصلی برش جلوتر قرار دارد. بنابراین هنگام اندازه گیری ضخامت باقی مانده، باید بیشترین میزان نفوذ نوک مته نیز در نظر گرفته شود.
برای مثال، اگر قطعه ضخامت محدودی داشته باشد و عمق حفره نزدیک به ضخامت آن انتخاب شود، ممکن است نوک مرکزی از پشت قطعه عبور کند؛ حتی اگر لبه های اصلی مته هنوز به آن سطح نرسیده باشند.
بهتر است تنظیم عمق ابتدا روی یک قطعه آزمایشی با جنس و ضخامت مشابه بررسی شود. پس از کنترل نتیجه، عملیات روی قطعه اصلی انجام گیرد.
این روش به ویژه برای درهای کابینت، صفحات روکش دار و قطعاتی که امکان تعمیر آسان آنها وجود ندارد اهمیت دارد.
انتخاب مته برای چوب طبیعی و MDF
چوب طبیعی و MDF از نظر ساختار و رفتار هنگام سوراخکاری یکسان نیستند. انتخاب مته مناسب باید با توجه به جنس قطعه، نوع سطح و کیفیت موردنیاز انجام شود.
در چوب طبیعی، جهت الیاف و تفاوت بافت بخش های مختلف می تواند بر برش تاثیر داشته باشد. هنگام سوراخکاری در امتداد یا خلاف جهت رگه ها، رفتار الیاف ممکن است متفاوت باشد. در بعضی شرایط، استفاده از مته ای با لبه محیطی تیز و طراحی مناسب می تواند به کاهش پارگی الیاف کمک کند.
چوب های سخت نیز ممکن است به ابزار دارای مقاومت سایشی مناسب و شرایط برش کنترل شده نیاز داشته باشند. افزایش فشار برای جبران کندی مته می تواند باعث افزایش حرارت و آسیب به سطح چوب شود.
در MDF، ساختار قطعه از الیاف فشرده و مواد اتصال دهنده تشکیل شده است. این ترکیب ممکن است باعث سایش تدریجی لبه ابزار شود؛ به ویژه زمانی که تعداد سوراخ ها زیاد باشد.
در خطوط تولید کابینت که سوراخکاری به صورت پرتکرار انجام می شود، مته های دارای تیغه کاربیدی مناسب می توانند از نظر دوام لبه قابل بررسی باشند.
صفحات روکش دار به دقت بیشتری در انتخاب ابزار نیاز دارند. اگر لبه برنده کند یا هندسه آن نامناسب باشد، احتمال لب پر شدن روکش در اطراف سوراخ افزایش پیدا می کند.
در چنین مواردی، تیزی لبه محیطی و پایداری دستگاه اهمیت زیادی دارند. کیفیت نهایی همچنین به مشخصات روکش و نحوه نگهداری قطعه بستگی دارد.
به طور کلی، انتخاب میان مته فولادی و کاربیدی یا انواع لبه باید بر اساس ترکیب جنس قطعه، تعداد عملیات، حساسیت ظاهری و مشخصات واقعی ابزار انجام شود.
تفاوت مته گازور با مته برگی و گردبر
مته گازور، مته برگی و گردبر هر سه برای ایجاد سوراخ در مواد مختلف استفاده می شوند، اما شکل برش، کیفیت حفره و کاربرد متداول آنها تفاوت دارد.
مته گازور برای ایجاد حفره هایی با دیواره منظم و کف تقریبا صاف شناخته می شود. این ابزار در سوراخکاری کور و بسیاری از کارهای دقیق نجاری کاربرد دارد.
مته برگی معمولا از یک تیغه تخت با نوک راهنما تشکیل شده است. این ابزار برای ایجاد سوراخ در چوب استفاده می شود و در بعضی کاربردهای عمومی می تواند روش ساده و سریعی باشد، اما شکل کف سوراخ و کیفیت لبه آن لزوما مشابه مته گازور نیست.
گردبر معمولا دارای یک تیغه دایره ای است که محیط سوراخ را می برد و بخش مرکزی ماده را به صورت یک قطعه باقی می گذارد. گردبر در بسیاری از کاربردها برای ایجاد سوراخ های عبوری با قطر نسبتا بزرگ مناسب است.
معیار
مته گازور
مته برگی
گردبر
کاربرد معمول
سوراخ دقیق و کور
سوراخکاری عمومی چوب
سوراخ های عمدتا عبوری و بزرگ
شکل کف سوراخ
نسبتا صاف
معمولا دارای فرم برش و نوک مته
بخش مرکزی به صورت مغزه باقی می ماند
کیفیت لبه
در مدل مناسب بسیار منظم
وابسته به مدل و شرایط برش
وابسته به دندانه و جنس قطعه
تخلیه ماده
تبدیل بخش داخلی به براده
برداشتن ماده با تیغه تخت
برش محیطی و تشکیل مغزه
کاربرد شاخص
اتصالات توکار و حفره های دقیق
سوراخکاری عمومی
عبور لوله و ایجاد بازشو
از نظر سرعت نیز هیچ ابزار را نمی توان در همه شرایط سریع تر دانست. قطر سوراخ، عمق، نوع چوب و قدرت دستگاه بر نتیجه تاثیر دارند.
اگر هدف ایجاد یک حفره کور با کف منظم باشد، مته گازور معمولا گزینه مناسب تری برای بررسی است. اما برای سوراخ عبوری با قطر بزرگ، گردبر ممکن است انتخاب کارآمدتری باشد.
انتخاب دریل و تثبیت قطعه
کیفیت سوراخکاری با مته گازور علاوه بر خود ابزار، به دستگاه و روش نگهداری قطعه کار وابسته است. اگر محور مته نسبت به سطح قطعه زاویه نامناسبی داشته باشد، ممکن است شکل حفره و کیفیت دیواره با هدف موردنظر تفاوت پیدا کند.
دریل ستونی یکی از گزینه های مناسب برای بسیاری از عملیات دقیق نجاری است. این دستگاه امکان کنترل بهتر عمود بودن محور مته نسبت به سطح کار را فراهم می کند و معمولا دارای میز و سامانه تنظیم عمق است.
در برخی کاربردها، دریل دستی نیز قابل استفاده است، اما حفظ زاویه، کنترل پیشروی و جلوگیری از حرکت ناخواسته در آن دشوارتر خواهد بود. استفاده از شابلون یا راهنمای سوراخکاری سازگار می تواند به بهبود دقت کمک کند.
برای مته های دارای قطر بزرگ یا عملیات حساس، شرایط استفاده از دریل دستی باید با توصیه سازنده ابزار و دستگاه هماهنگ باشد. استفاده آزادانه از مته فورستنر بزرگ بدون کنترل مناسب می تواند خطرناک باشد.
تثبیت قطعه کار اهمیت اساسی دارد. چوب یا MDF باید با گیره و ابزار نگهدارنده مناسب مهار شود تا در اثر نیروی برش حرکت یا چرخش ناگهانی نداشته باشد.
اگر قطعه کوچک باشد، نگه داشتن آن تنها با دست روش مناسبی نیست. نیروی ناشی از گیر کردن مته ممکن است باعث حرکت سریع قطعه شود.
برای برخی سوراخ های عبوری یا شرایطی که احتمال آسیب به سطح زیرین وجود دارد، استفاده از زیرکار مناسب نیز می تواند مفید باشد. نوع زیرکار باید با روش سوراخکاری و شرایط ایمن دستگاه سازگار باشد.
در نهایت، انتخاب دستگاه باید بر اساس قطر مته، عمق کار، جنس قطعه و میزان دقت موردنیاز انجام شود.
مراحل سوراخکاری با مته گازور
سوراخکاری دقیق با مته گازور به آماده سازی مناسب و رعایت ترتیب منطقی عملیات نیاز دارد. اجرای صحیح از مرحله تعیین موقعیت آغاز می شود و تا کنترل نهایی حفره ادامه پیدا می کند.
ابتدا باید مرکز سوراخ بر اساس نقشه یا ابعاد موردنیاز مشخص شود. برای این کار می توان از خط کش، ابزار اندازه گیری و شابلون مناسب استفاده کرد. محل مرکز باید به گونه ای تعیین شود که با موقعیت قطعه نهایی مطابقت داشته باشد.
در مرحله بعد، قطعه کار روی میز یا نگهدارنده مناسب ثابت می شود. سپس مته سازگار در دستگاه نصب شده و وضعیت محکم بودن اتصال آن به سه نظام یا محور دستگاه بررسی می شود.
پیش از آغاز برش، عمود بودن محور مته نسبت به سطح کار کنترل می شود. در سوراخکاری زاویه دار، زاویه باید مطابق طرح و با ابزار نگهدارنده مناسب تعیین شده باشد.
پس از آماده سازی دستگاه، مته به آرامی با محل علامت گذاری شده تماس پیدا می کند. شروع برش باید کنترل شده باشد تا نوک مرکزی و لبه برنده در موقعیت صحیح قرار گیرند.
با ادامه پیشروی، تیغه های داخلی ماده را برمی دارند و براده تولید می شود. در صورت تجمع براده یا افزایش مقاومت برش، لازم است عملیات مطابق شرایط ایمن دستگاه متوقف شود و امکان تخلیه براده فراهم گردد.
در پایان، پیشروی مته در عمق تنظیم شده متوقف می شود و پس از خروج کنترل شده ابزار، شکل و ابعاد حفره بررسی می شوند.
بهتر است پیش از کار روی قطعه اصلی، یک سوراخ آزمایشی روی ضایعه ای با جنس و ضخامت مشابه اجرا شود. این کار می تواند خطاهای مربوط به موقعیت، عمق و کیفیت لبه را پیش از آسیب دیدن قطعه اصلی آشکار کند.
تنظیم دور دریل و کنترل فشار
سرعت دوران و میزان فشار وارد شده به مته گازور بر کیفیت سوراخکاری، تولید حرارت و دوام لبه برنده تاثیر دارند. انتخاب این دو عامل باید با توجه به قطر مته، جنس ابزار و ویژگی های قطعه کار انجام شود.
با افزایش قطر مته، سرعت خطی لبه برنده در یک دور ثابت افزایش پیدا می کند. به همین دلیل، در بسیاری از شرایط لازم است برای مته های قطورتر از سرعت دورانی مناسب تری استفاده شود.
جنس قطعه کار نیز اهمیت دارد. چوب سخت، چوب نرم، MDF و صفحات روکش دار ممکن است رفتار متفاوتی در برابر برش داشته باشند و به شرایط کاری یکسان پاسخ ندهند.
جنس و هندسه تیغه از عوامل دیگر هستند. مته های فولادی و کاربیدی یا مدل هایی با لبه های متفاوت ممکن است توصیه های سرعت متفاوتی داشته باشند.
به همین دلیل، نمی توان یک عدد ثابت بر حسب دور بر دقیقه برای تمام مته های گازور پیشنهاد کرد. مبنای اصلی باید جدول یا دستورالعمل سازنده ابزار و محدودیت دستگاه باشد.
فشار پیشروی نیز باید کنترل شده و متناسب با شرایط برش باشد. فشار بیش از اندازه می تواند موجب افزایش بار روی ابزار، کاهش کنترل و آسیب به سطح قطعه شود.
در مقابل، تماس طولانی مته با چوب بدون برش موثر ممکن است اصطکاک و حرارت ایجاد کند. بنابراین هدف، دستیابی به برش پایدار و خروج مناسب براده است، نه وارد کردن بیشترین نیرو.
در سوراخ های نسبتا عمیق، توقف کنترل شده برای خروج براده می تواند از تجمع مواد در محل برش جلوگیری کند. این اقدام باید با رعایت روش ایمن دستگاه انجام شود.
اگر صدای غیرعادی، لرزش زیاد یا نشانه سوختگی مشاهده شود، بهتر است عملیات متوقف و علت بررسی شود.
خطاهای سوراخکاری و روش رفع آن
در سوراخکاری با مته گازور ممکن است مشکلاتی ایجاد شود که کیفیت حفره یا سلامت ابزار را تحت تاثیر قرار دهند. شناخت علت های احتمالی هر مشکل کمک می کند اقدامات اصلاحی به صورت هدفمند انجام شوند.
سوختگی چوب در محل سوراخ: اگر اطراف حفره تیره شود یا بوی سوختگی ایجاد گردد، ممکن است اصطکاک و حرارت بیش از اندازه وجود داشته باشد. کندی لبه، سرعت نامناسب، فشار پیشروی نامتناسب یا باقی ماندن براده از علت های احتمالی هستند. بررسی تیزی مته و تنظیم شرایط برش می تواند به رفع مشکل کمک کند.
لرزش یا حرکت نامنظم مته: این وضعیت ممکن است ناشی از محکم نبودن قطعه، نامناسب بودن اتصال ساقه، تاب داشتن ابزار یا شرایط برش نادرست باشد. پیش از ادامه کار باید وضعیت سه نظام، محور دستگاه و نگهداری قطعه بررسی شود.
کج شدن سوراخ: اگر محور مته نسبت به سطح قطعه در زاویه موردنظر قرار نداشته باشد، حفره ممکن است نامنظم یا مایل ایجاد شود. استفاده از دریل ستونی یا راهنمای مناسب می تواند در کنترل زاویه موثر باشد.
لب پر شدن یا پارگی روکش: در صفحات MDF روکش دار، آسیب به لبه حفره ممکن است به علت کندی لبه محیطی، حرکت قطعه یا نامناسب بودن هندسه ابزار رخ دهد. استفاده از مته تیز و مناسب جنس روکش و تثبیت صحیح قطعه اهمیت دارد.
نامنظم شدن کف سوراخ: ممکن است براده های جمع شده، حرکت نامتعادل ابزار یا وضعیت نامناسب تیغه های داخلی باعث ایجاد سطحی ناهموار شوند. بررسی سلامت مته و شرایط تخلیه براده می تواند به شناسایی علت کمک کند.
در تمام این موارد، تغییر تنظیمات باید پس از توقف ایمن دستگاه انجام شود. ادامه سوراخکاری با مته معیوب یا قطعه مهار نشده می تواند مشکل را شدیدتر کند.
ایمنی و نگهداری مته گازور
رعایت اصول ایمنی هنگام استفاده از مته گازور اهمیت زیادی دارد؛ زیرا سر برنده این ابزار نسبتا پهن است و در صورت گیر کردن یا برخورد نامناسب می تواند نیروی قابل توجهی به قطعه وارد کند.
ثابت کردن قطعه کار یکی از مهم ترین اقدامات ایمنی است. استفاده از گیره یا سامانه نگهدارنده مناسب از چرخش و حرکت ناخواسته چوب در زمان سوراخکاری جلوگیری می کند.
محافظت از چشم نیز ضروری است. براده های چوب و ذرات حاصل از برش ممکن است به اطراف پرتاب شوند و باید از عینک محافظ متناسب با عملیات استفاده شود.
در کار با MDF، کنترل گردوغبار و تهویه مناسب اهمیت دارد. استفاده از سیستم مکش گردوغبار و تجهیزات حفاظت تنفسی متناسب با ارزیابی خطر می تواند به کاهش مواجهه با ذرات کمک کند.
هنگام کار با تجهیزات دوار باید لباس، مو و وسایل شخصی به گونه ای باشند که احتمال گیر کردن در بخش های چرخان وجود نداشته باشد.
تمیز کردن براده ها تنها پس از توقف کامل دستگاه و رعایت روش ایمن انجام شود. نزدیک کردن دست یا ابزار نامناسب به مته در حال چرخش خطرناک است.
از نظر نگهداری، لازم است تیزی و سلامت لبه های برنده به صورت دوره ای بررسی شود. وجود لب پریدگی در تیغه کاربیدی، شکستگی نوک مرکزی یا آسیب به ساقه می تواند بر کیفیت برش و ایمنی تاثیر بگذارد.
پس از استفاده، براده و آلودگی باید با روش مناسب از ابزار پاک شوند و مته در محل خشک و محافظت شده نگهداری شود. برخورد لبه های برنده با ابزارهای دیگر ممکن است باعث کندی یا آسیب آنها شود.
تیزکاری مته، به ویژه مدل های کاربیدی، باید با تجهیزات و روش مناسب انجام شود تا هندسه برش تغییر نامطلوبی پیدا نکند.
جمع بندی
مته گازور ابزاری تخصصی برای ایجاد سوراخ های دقیق، گرد و نسبتا کم عمق در چوب و MDF است. انواع آن از نظر شکل لبه، جنس تیغه و سازگاری با دستگاه تفاوت دارند و هرکدام برای شرایط مشخصی مناسب هستند. انتخاب قطر و مدل صحیح، کنترل عمق، استفاده از دستگاه مناسب و رعایت سرعت و فشار برش، نقش مهمی در کیفیت حفره دارند. برای جلوگیری از آسیب به قطعه و ابزار نیز باید تثبیت مناسب، تخلیه براده و اصول ایمنی رعایت شوند.
مته گازور بیشتر برای چه کاری استفاده می شود؟
مته گازور بیشتر برای ایجاد حفره های گرد با کف تقریبا صاف در چوب و MDF استفاده می شود. نصب لولای مخفی کابینت، ایجاد جای اتصالات توکار و ساخت فرورفتگی های تزئینی از کاربردهای متداول آن هستند.
تفاوت مته گازور و مته فورستنر چیست؟
در بازار ایران، این دو نام در بسیاری از موارد به جای یکدیگر استفاده می شوند. با این حال، بعضی مته های مخصوص دستگاه لولازن صنعتی از نظر هندسه تیغه، ساقه و جهت دوران با مته فورستنر عمومی تفاوت دارند.
آیا مته گازور برای MDF مناسب است؟
بله. مته گازور مناسب می تواند روی MDF و صفحات روکش دار سوراخ های دقیق ایجاد کند. برای استفاده پرتکرار، مدل های دارای تیغه کاربیدی مناسب نیز قابل بررسی هستند.
آیا تمام لولاهای مخفی به مته گازور ۳۵ میلی متری نیاز دارند؟
خیر. قطر ۳۵ میلی متر برای بسیاری از لولاهای مخفی رایج است، اما قطر کاسه، عمق سوراخ و فاصله از لبه در باید مطابق نقشه همان لولا تعیین شود.
آیا می توان از مته گازور با دریل دستی استفاده کرد؟
در بعضی کاربردها بله، اما استفاده از دریل دستی به کنترل بیشتری نیاز دارد. برای سوراخکاری دقیق، به ویژه با مته های قطور، دریل ستونی یا راهنمای سوراخکاری مناسب می تواند انتخاب ایمن تر و دقیق تری باشد.
چرا مته گازور هنگام سوراخکاری چوب را می سوزاند؟
کند بودن تیغه، سرعت نامناسب، فشار پیشروی نامتناسب و تجمع براده از علت های احتمالی افزایش حرارت و ایجاد آثار سوختگی هستند. بررسی وضعیت ابزار و شرایط برش برای تشخیص علت ضروری است.
مته گازور کاربیدی بهتر است یا فولادی؟
انتخاب به نوع استفاده بستگی دارد. لبه کاربیدی معمولا مقاومت سایشی مناسبی دارد و می تواند برای سوراخکاری پرتکرار صفحات فشرده مفید باشد. مدل های فولادی باکیفیت نیز در بسیاری از کارهای نجاری عملکرد مناسبی دارند. جنس تیغه تنها معیار انتخاب نیست.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.