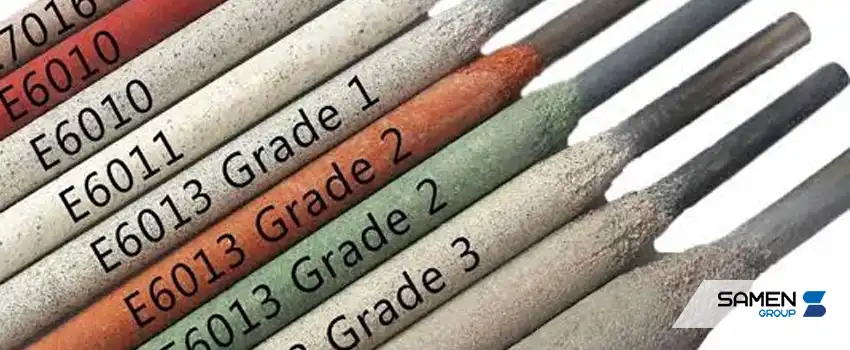
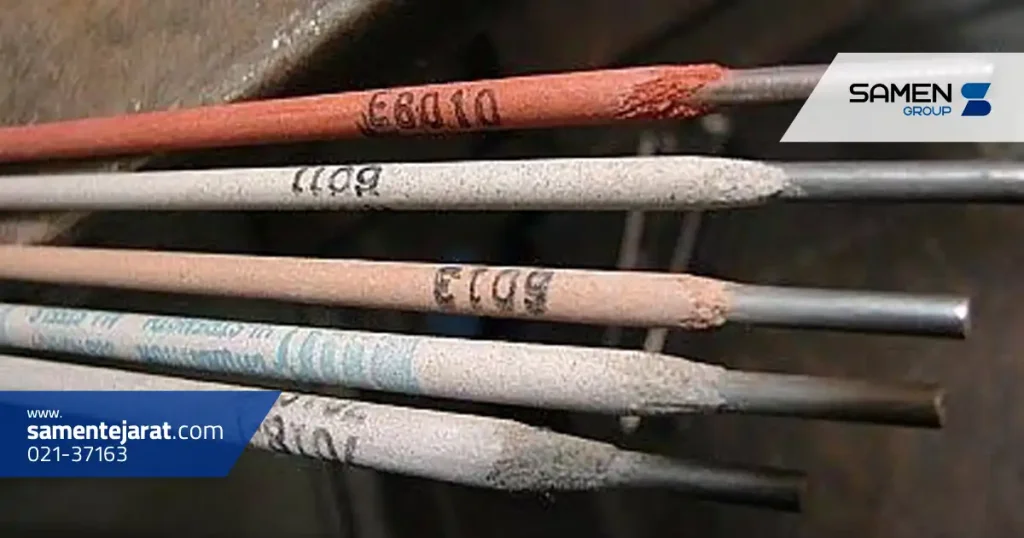آشنایی با اصول نامگذاری الکترودهای جوشکاری یکی از مهم ترین مهارت هایی است که هر جوشکار، تکنسین فنی و فعال صنعت جوشکاری باید داشته باشد. الکترودهای جوشکاری با توجه به ویژگی هایی مانند استحکام کششی، نوع پوشش، موقعیت جوشکاری و جریان برق مورد نیاز، در گروه های مختلفی قرار می گیرند. برای شناسایی این ویژگی ها، استانداردهای بین المللی از ترکیبی از اعداد و حروف استفاده می کنند.
برای مثال، کدهای E6010، E6013 و E7018 که روی بسته بندی الکترودها مشاهده می شوند، صرفا شماره محصول نیستند. هر بخش از این کدها اطلاعات مشخصی درباره ویژگی ها و کاربرد الکترود ارائه می دهد. شناخت این اطلاعات به انتخاب الکترود مناسب، بهبود کیفیت اتصال و کاهش احتمال بروز عیوب جوش کمک می کند.
در این مقاله، با سیستم نامگذاری الکترودهای جوشکاری، استانداردهای AWS و ISO، معنی اعداد و حروف درج شده روی الکترود و نحوه تشخیص کاربرد انواع الکترود بر اساس کد آنها آشنا می شویم.
آشنایی با اصول نامگذاری الکترودها به شما کمک می کند تا هنگام بررسی قیمت الکترود جوشکاری، محصولی متناسب با ویژگی های فنی و نیاز پروژه خود انتخاب کنید.
نامگذاری الکترودهای جوشکاری چیست؟
نامگذاری الکترودهای جوشکاری به سیستمی استاندارد گفته می شود که در آن، هر الکترود بر اساس ویژگی های فنی و عملکردی خود یک کد مشخص دریافت می کند. این کد معمولا از ترکیب حروف و اعداد تشکیل شده و اطلاعاتی درباره خواص مکانیکی فلز جوش، نوع پوشش الکترود، شرایط استفاده و موقعیت های مجاز جوشکاری ارائه می دهد.
هدف اصلی از نامگذاری الکترودهای جوشکاری، ایجاد یک زبان مشترک میان تولیدکنندگان، مهندسان و جوشکاران است. به کمک این سیستم، افراد می توانند بدون نیاز به بررسی تمام مشخصات فنی محصول، بخشی از ویژگی های اصلی آن را از روی کد استاندارد تشخیص دهند.
برای مثال، الکترود E6013 با الکترود E7018 تفاوت هایی در استحکام کششی فلز جوش، ترکیب پوشش و ویژگی های عملکردی دارد. در نتیجه، انتخاب میان این دو الکترود باید با توجه به نوع اتصال و الزامات فنی پروژه انجام شود.
مهم ترین مزایای شناخت کد الکترودهای جوشکاری عبارتند از:
انتخاب الکترود متناسب با جنس و مشخصات فلز پایه
شناسایی حداقل استحکام کششی فلز جوش
تشخیص موقعیت های مناسب جوشکاری
آگاهی از نوع پوشش و جریان برق قابل استفاده
کاهش احتمال انتخاب اشتباه الکترود
کمک به رعایت الزامات فنی و استانداردهای جوشکاری
البته کد الکترود به تنهایی تمام اطلاعات لازم برای اجرای جوش را مشخص نمی کند. عواملی مانند قطر الکترود، ضخامت قطعه، شرایط محیطی و دستورالعمل جوشکاری نیز در انتخاب نهایی اهمیت دارند.
استانداردهای نامگذاری الکترودهای جوشکاری
برای طبقه بندی و شناسایی الکترودهای جوشکاری، استانداردهای مختلفی در سطح بین المللی تدوین شده اند. دو مورد از شناخته شده ترین آنها، استاندارد AWS و استاندارد ISO هستند. هر کدام از این استانداردها روش مشخصی برای بیان خصوصیات الکترود دارند و در صنایع مختلف مورد استفاده قرار می گیرند.
استانداردAWS
استاندارد AWS توسط انجمن جوشکاری آمریکا (American Welding Society) تدوین شده و یکی از رایج ترین مراجع برای نامگذاری الکترودهای جوشکاری است.
در سیستم AWS، الکترودهای روکش دار مورد استفاده در جوشکاری دستی قوسی فولادهای کربنی بر اساس استاندارد AWS A5.1/A5.1M طبقه بندی می شوند. در این روش، کدهایی مانند E6010، E6013 و E7018 برای معرفی مشخصات الکترود مورد استفاده قرار می گیرند.
ساختار عمومی کد چهار رقمی الکترودهای فولاد کربنی در سیستم متداول AWS به شکل EXXXX است. در این ساختار:
حرف E نشان دهنده الکترود است.
دو رقم اول حداقل استحکام کششی فلز جوش را در واحد هزار پوند بر اینچ مربع (ksi) نشان می دهند.
رقم سوم اطلاعات مربوط به موقعیت های مجاز جوشکاری را مشخص می کند.
رقم چهارم همراه با رقم سوم، به شناسایی نوع پوشش و جریان برق مناسب کمک می کند.
به عنوان مثال، در کد E7018 عدد 70 نشان دهنده حداقل استحکام کششی 70000 psi یا حدود 483 مگاپاسکال در سیستم اینچی است. عدد 1 بیانگر قابلیت استفاده در موقعیت های اصلی جوشکاری بوده و عدد 8 به نوع پوشش کم هیدروژن حاوی پودر آهن و جریان مناسب آن مربوط می شود.
این شیوه نامگذاری به دلیل سادگی و امکان شناسایی سریع ویژگی های الکترود، کاربرد گسترده ای در کارگاه های صنعتی، ساخت سازه های فلزی و پروژه های عمرانی دارد.
استانداردISO
استاندارد ISO توسط سازمان بین المللی استانداردسازی (International Organization for Standardization) تدوین می شود و روش دیگری برای طبقه بندی الکترودهای جوشکاری ارائه می دهد.
یکی از استانداردهای مهم در این زمینه، ISO 2560 است که برای طبقه بندی الکترودهای روکش دار مورد استفاده در جوشکاری دستی قوسی فولادهای غیر آلیاژی و دانه ریز به کار می رود.
در استاندارد ISO 2560:2020 دو سیستم طبقه بندی اصلی وجود دارد:
سیستم A: طبقه بندی بر اساس حداقل استحکام تسلیم فلز جوش و انرژی ضربه 47 ژول.
سیستم B: طبقه بندی بر اساس حداقل استحکام کششی فلز جوش و انرژی ضربه 27 ژول.
در این استاندارد، مشخصاتی مانند خواص مکانیکی، چقرمگی ضربه، نوع پوشش، موقعیت جوشکاری و میزان هیدروژن قابل نفوذ می توانند در کد الکترود مشخص شوند.
برای مثال، کد ISO 2560-A: E 46 4 B 32 H5 به صورت کلی اطلاعات زیر را ارائه می دهد:
E: الکترود روکش دار برای جوشکاری دستی قوسی
46: حداقل استحکام تسلیم 460 مگاپاسکال
4: رده چقرمگی ضربه با دمای آزمون منفی 40 درجه سانتی گراد
B: پوشش بازی
32: کد ترکیبی مربوط به راندمان، نوع جریان و موقعیت جوشکاری
H5: میزان هیدروژن قابل نفوذ حداکثر 5 میلی لیتر در هر 100 گرم فلز جوش
تفاوت مهم AWS و ISO در شیوه نمایش خواص مکانیکی و جزئیات طبقه بندی است. بنابراین، برای تبدیل یک کد AWS به کد ISO نباید صرفا به شباهت ظاهری یا کاربرد الکترود تکیه کرد؛ تطابق باید بر اساس مشخصات فنی و گواهی تولیدکننده بررسی شود.
نحوه خواندن اعداد و حروف روی الکترود جوشکاری
برای خواندن صحیح کدهای الکترود جوشکاری، ابتدا باید مشخص شود که الکترود بر اساس کدام استاندارد طبقه بندی شده است. در سیستم متداول AWS برای الکترودهای روکش دار فولاد کربنی، هر بخش از کد مفهوم مشخصی دارد.
معنی حرفEدر کد الکترود
حرف E در ابتدای کدهای متداول الکترود جوشکاری از واژه Electrode گرفته شده و نشان دهنده الکترود بودن محصول است.
برای مثال، در کدهای E6010، E6013 و E7018، حرف E بیانگر الکترود است و اعداد بعد از آن خصوصیات فنی محصول را مشخص می کنند.
البته ساختار نامگذاری تمام مواد مصرفی جوشکاری یکسان نیست. برای نمونه، در برخی طبقه بندی های سیم جوش، ترکیب ER مشاهده می شود که به قابلیت استفاده محصول به عنوان الکترود یا میله جوش مربوط است.
بنابراین، برای تفسیر صحیح یک کد باید نوع فرایند جوشکاری و استاندارد مربوط به آن نیز مشخص باشد.
مفهوم اعداد درج شده روی الکترود
اعداد درج شده روی الکترود در سیستم AWS A5.1 اطلاعات مهمی درباره حداقل استحکام کششی، موقعیت جوشکاری و ویژگی های پوشش ارائه می دهند.
دو رقم اول: حداقل استحکام کششی
در الکترودهای چهار رقمی متداول، دو رقم اول نشان دهنده حداقل استحکام کششی فلز جوش بر حسب هزار psi هستند.
برای مثال:
عدد 60 در E6013 نشان دهنده حداقل استحکام کششی 60000 psi، معادل حدود 414 مگاپاسکال است.
عدد 70 در E7018 نشان دهنده حداقل استحکام کششی 70000 psi، معادل حدود 483 مگاپاسکال است.
این مقدار مربوط به فلز جوش رسوب داده شده در شرایط آزمون استاندارد است و نباید آن را با استحکام فلز پایه یا ظرفیت باربری کل اتصال یکسان دانست.
رقم سوم: موقعیت جوشکاری
رقم سوم در کدهای متداول چهار رقمی، موقعیت های قابل استفاده الکترود را مشخص می کند.
رقم
موقعیت جوشکاری
1
تمام موقعیت های اصلی شامل تخت، افقی، عمودی و سقفی
2
تخت و جوش گوشه افقی
به عنوان مثال، الکترود E6013 دارای رقم سوم 1 است؛ بنابراین برای جوشکاری در موقعیت های مختلف طبقه بندی شده است. در مقابل، الکترود E7024 با رقم سوم 2 برای جوشکاری تخت و جوش گوشه افقی مناسب است.
البته قابلیت استفاده در موقعیت عمودی به این معنی نیست که تمام الکترودها برای هر دو جهت عمودی رو به بالا و رو به پایین مناسب هستند. جهت مجاز باید با مشخصات همان طبقه الکترود و دستورالعمل سازنده بررسی شود.
رقم چهارم: نوع پوشش و جریان برق
رقم چهارم همراه با ساختار کلی کد، نوع پوشش الکترود و جریان برق مجاز را مشخص می کند.
برای مثال، رقم پایانی 0 در E6010 نشان دهنده الکترود سلولزی با قابلیت استفاده از جریان مستقیم و قطب مثبت الکترود است. در E6013 رقم پایانی 3 به پوشش روتیلی با قابلیت استفاده از جریان متناوب یا مستقیم مربوط می شود.
در الکترود E7018 نیز رقم 8 نشان دهنده پوشش بازی کم هیدروژن حاوی پودر آهن است که معمولا با جریان AC یا DC با قطب مثبت الکترود استفاده می شود.
معنی پسوندهای کد الکترود
در برخی الکترودهای جوشکاری، علاوه بر کد اصلی، حروف یا اعداد دیگری در انتهای کد مشاهده می شوند. این پسوندها برای بیان ویژگی های تکمیلی مانند میزان هیدروژن قابل نفوذ، مقاومت پوشش در برابر جذب رطوبت یا بعضی الزامات مکانیکی کاربرد دارند.
از مهم ترین پسوندهای متداول می توان به موارد زیر اشاره کرد:
پسوند
مفهوم
H4
حداکثر 4 میلی لیتر هیدروژن قابل نفوذ در هر 100 گرم فلز جوش
H8
حداکثر 8 میلی لیتر هیدروژن قابل نفوذ در هر 100 گرم فلز جوش
H16
حداکثر 16 میلی لیتر هیدروژن قابل نفوذ در هر 100 گرم فلز جوش
R
نشان دهنده احراز الزامات مقاومت پوشش در برابر جذب رطوبت
-1
در طبقات مشمول مانند E7018-1، نشان دهنده الزامات تکمیلی چقرمگی ضربه
M
در طبقات تعریف شده مانند E7018M، نشان دهنده طبقه بندی ویژه با الزامات مشخص مکانیکی و هیدروژنی
برای مثال، در کد E7018-1 H4R، بخش E7018 نوع اصلی الکترود را معرفی می کند. پسوند -1 به الزامات تکمیلی چقرمگی اشاره دارد، H4 محدودیت هیدروژن قابل نفوذ را مشخص می کند و R نشان دهنده مقاومت پوشش در برابر جذب رطوبت بر اساس آزمون استاندارد است.
وجود این پسوندها به ویژه در جوشکاری سازه های حساس و قطعاتی که احتمال ترک ناشی از هیدروژن در آنها اهمیت دارد، کاربردی است. با این حال، حتی الکترودهای دارای پسوند R نیز باید مطابق دستورالعمل تولیدکننده نگهداری و مصرف شوند.
جدول نامگذاری الکترودهای جوشکاری
یکی از ساده ترین روش ها برای شناخت انواع الکترود، استفاده از جدول نامگذاری الکترودهای جوشکاری است. این جدول امکان مقایسه ویژگی های فنی الکترودهای پرکاربرد را فراهم می کند و به جوشکار کمک می کند تا بر اساس نوع پوشش، استحکام کششی و جریان برق، گزینه مناسب را انتخاب کند.
در جدول زیر، تعدادی از رایج ترین الکترودهای روکش دار فولاد کربنی بر اساس سیستم AWS معرفی شده اند.
کد الکترود
حداقل استحکام کششی
نوع پوشش
جریان مجاز
کاربرد متداول
E6010
60000 psi
سلولزی سدیمی
DC+
جوشکاری لوله و پاس ریشه
E6011
60000 psi
سلولزی پتاسیمی
AC و DC+
تعمیرات و جوشکاری با نفوذ بالا
E6012
60000 psi
روتیلی سدیمی
AC و DC-
جوشکاری عمومی
E6013
60000 psi
روتیلی پتاسیمی
AC و DC±
ورق های نازک و کارهای عمومی
E7014
70000 psi
روتیلی حاوی پودر آهن
AC و DC±
ساخت قطعات فلزی و جوشکاری عمومی
E7016
70000 psi
کم هیدروژن پتاسیمی
AC و DC+
اتصالات با الزامات کنترل هیدروژن
E7018
70000 psi
کم هیدروژن حاوی پودر آهن
AC و DC+
سازه های فولادی و اتصالات حساس
E7024
70000 psi
روتیلی با پودر آهن زیاد
AC و DC±
جوشکاری تخت و جوش گوشه افقی
منظور از AC جریان متناوب، DC+ جریان مستقیم با قطب مثبت الکترود و DC- جریان مستقیم با قطب منفی الکترود است. DC± به قابلیت استفاده از هر دو قطب اشاره دارد.
همان طور که در جدول مشاهده می شود، الکترودهایی با استحکام کششی یکسان ممکن است از نظر نوع پوشش، قابلیت نفوذ و شرایط استفاده با یکدیگر تفاوت داشته باشند. برای مثال، E6010 و E6013 هر دو در گروه الکترودهای با حداقل استحکام کششی 60000 psi قرار دارند، اما رفتار قوس و کاربردهای آنها متفاوت است.
همچنین باید توجه داشت که جریان برق مجاز، با مقدار آمپر مناسب تفاوت دارد. میزان آمپر مورد نیاز به قطر الکترود، نوع اتصال، موقعیت جوشکاری و مشخصات اعلام شده توسط تولیدکننده بستگی دارد.
بررسی کد الکترودهای پرکاربرد
در میان انواع الکترودهای جوشکاری، سه کد E6010، E6013 و E7018 کاربرد گسترده ای در فعالیت های صنعتی و کارگاهی دارند. شناخت تفاوت این الکترودها به انتخاب صحیح آنها برای شرایط مختلف جوشکاری کمک می کند.
الکترودE6010
الکترود E6010 یکی از الکترودهای سلولزی پرکاربرد است که به دلیل نفوذ عمیق، قوس قوی و قابلیت اجرای پاس ریشه در جوشکاری لوله ها شناخته می شود. پوشش سلولزی این الکترود در هنگام جوشکاری گازهای محافظ تولید می کند و به محافظت از حوضچه مذاب کمک می کند.
کد E6010 به شکل زیر تفسیر می شود:
E: نشان دهنده الکترود جوشکاری
60: حداقل استحکام کششی 60000 psi
1: قابلیت استفاده در تمام موقعیت های اصلی جوشکاری
0: پوشش سلولزی سدیمی و استفاده از جریان مستقیم با قطب مثبت الکترود
الکترود E6010 به دلیل نفوذ بالا و انجماد سریع فلز جوش، در اجرای پاس ریشه اتصالات لوله ای و برخی پروژه های خطوط انتقال مورد استفاده قرار می گیرد.
از مهم ترین ویژگی های این الکترود می توان به نفوذ عمیق، سرباره نسبتا کم و قابلیت کنترل حوضچه جوش در موقعیت های دشوار اشاره کرد. البته استفاده از آن به مهارت مناسب جوشکار نیاز دارد و به دلیل ماهیت سلولزی، جایگزین الکترودهای کم هیدروژن در اتصالات حساس به ترک هیدروژنی محسوب نمی شود.
همچنین E6010 به منبع تغذیه مناسب با قابلیت اجرای این نوع الکترود نیاز دارد و معمولا با دستگاه های دارای جریان مستقیم و قطب مثبت الکترود استفاده می شود.
الکترودE6013
الکترود E6013 یکی از شناخته شده ترین الکترودهای جوشکاری عمومی است که به دلیل قوس نسبتا نرم، ظاهر مناسب گرده جوش و سهولت استفاده، در بسیاری از کارگاه ها کاربرد دارد.
این الکترود دارای پوشش روتیلی است و برای فعالیت هایی مانند ساخت قطعات فلزی سبک، جوشکاری ورق های نازک، تعمیرات عمومی و ساخت سازه های غیر حساس گزینه رایجی محسوب می شود.
معنی اعداد و حروف الکترود E6013 عبارت است از:
E: الکترود جوشکاری
60: حداقل استحکام کششی 60000 psi
1: قابلیت جوشکاری در تمام موقعیت های اصلی
3: پوشش روتیلی پتاسیمی با قابلیت استفاده از جریان متناوب و مستقیم
یکی از مزایای مهم E6013، امکان استفاده از آن با بسیاری از دستگاه های جوشکاری متداول است. همچنین در مقایسه با الکترودهای سلولزی نفوذ عمیق، کنترل قوس آن برای بسیاری از کاربران ساده تر است.
با این حال، E6013 برای تمام پروژه ها مناسب نیست. در اتصالاتی که به نفوذ عمیق، خواص ضربه ای مشخص یا کنترل دقیق هیدروژن نیاز دارند، انتخاب الکترود باید بر اساس دستورالعمل جوشکاری و الزامات فنی انجام شود.
در مجموع، E6013 برای بسیاری از فعالیت های سبک و عمومی انتخاب مناسبی است، اما نباید صرفا به دلیل سهولت استفاده، آن را برای اتصالات حساس به کار برد.
الکترودE7018
الکترود E7018 یکی از پرکاربردترین الکترودهای کم هیدروژن در جوشکاری سازه های فولادی است. این الکترود به دلیل خواص مکانیکی مناسب فلز جوش، قابلیت استفاده در موقعیت های مختلف و امکان کنترل هیدروژن قابل نفوذ، در پروژه های صنعتی و سازه ای اهمیت زیادی دارد.
ساختار کد E7018 شامل بخش های زیر است:
E: نشان دهنده الکترود جوشکاری
70: حداقل استحکام کششی 70000 psi
1: قابلیت استفاده در موقعیت های اصلی جوشکاری
8: پوشش بازی کم هیدروژن حاوی پودر آهن و قابلیت استفاده از جریان AC یا DC+
الکترود E7018 معمولا در ساخت سازه های فولادی، اتصالات صنعتی، تجهیزات سنگین و پروژه هایی مورد استفاده قرار می گیرد که کنترل خواص مکانیکی و احتمال ترک هیدروژنی اهمیت دارد.
وجود پودر آهن در پوشش این الکترود به افزایش راندمان رسوب فلز جوش کمک می کند. همچنین پوشش کم هیدروژن، در صورت نگهداری و استفاده صحیح، می تواند احتمال ترک ناشی از هیدروژن را کاهش دهد.
نکته مهم درباره الکترود E7018، حساسیت پوشش آن به جذب رطوبت است. به همین دلیل، نگهداری در شرایط مناسب و رعایت دستورالعمل تولیدکننده برای خشک کردن مجدد یا استفاده از گرمکن الکترود اهمیت زیادی دارد.
اگرچه E7018 برای تمام موقعیت های اصلی طبقه بندی می شود، بسیاری از محصولات این گروه برای جوشکاری عمودی رو به پایین مناسب نیستند. بنابراین پیش از استفاده باید مشخصات فنی محصول بررسی شود.
برای مقایسه سریع این سه الکترود می توان گفت E6010 بیشتر برای نفوذ عمیق و پاس ریشه، E6013 برای جوشکاری عمومی و سبک و E7018 برای اتصالات دارای الزامات مکانیکی و کنترل هیدروژن کاربرد دارد.
نکات مهم در انتخاب الکترود بر اساس کد آن
شناخت اصول نامگذاری الکترودهای جوشکاری اولین قدم برای انتخاب صحیح الکترود است، اما به تنهایی کافی نیست. برای رسیدن به یک اتصال با کیفیت، باید اطلاعات درج شده روی الکترود را همراه با شرایط عملیاتی و مشخصات فنی پروژه بررسی کرد.
مهم ترین نکاتی که هنگام انتخاب الکترود بر اساس کد آن باید در نظر بگیرید عبارتند از:
1. توجه به جنس و خواص مکانیکی فلز پایه
اولین عامل در انتخاب الکترود، جنس و مشخصات فلز پایه است. فولادهای کربنی، فولادهای کم آلیاژ و فولادهای زنگ نزن به مواد مصرفی متفاوتی نیاز دارند.
به همین دلیل، باید مشخص شود که الکترود انتخابی از نظر ترکیب شیمیایی و خواص مکانیکی فلز جوش با الزامات اتصال سازگار است. انتخاب الکترود با استحکام کششی بالاتر همیشه به معنای انتخاب بهتر نیست.
2. بررسی موقعیت جوشکاری
تمام الکترودها برای استفاده در موقعیت های مختلف مناسب نیستند. برخی الکترودها برای جوشکاری تخت و افقی طراحی شده اند، در حالی که بعضی دیگر قابلیت استفاده در موقعیت عمودی و سقفی را نیز دارند.
برای مثال، E7018 در گروه الکترودهای مناسب برای تمام موقعیت های اصلی قرار دارد، اما E7024 عمدتا برای جوشکاری تخت و جوش گوشه افقی استفاده می شود.
بنابراین، کد موقعیت جوشکاری باید با شرایط واقعی اتصال مطابقت داشته باشد.
3. انتخاب نوع پوشش متناسب با کاربرد
نوع پوشش الکترود تاثیر مستقیمی بر رفتار قوس، میزان نفوذ، سرباره، سرعت انجماد و ویژگی های فلز جوش دارد.
الکترودهای سلولزی مانند E6010 برای بعضی اتصالات نیازمند نفوذ بالا مناسب هستند. الکترودهای روتیلی مانند E6013 بیشتر در جوشکاری عمومی کاربرد دارند و الکترودهای کم هیدروژن مانند E7018 برای اتصالاتی که کنترل هیدروژن اهمیت دارد، مورد توجه قرار می گیرند.
4. بررسی سازگاری الکترود با دستگاه جوش
نوع جریان برق مورد نیاز الکترود باید با قابلیت های دستگاه جوشکاری هماهنگ باشد. بعضی الکترودها تنها با جریان مستقیم و قطب مشخص قابل استفاده هستند، در حالی که برخی دیگر با جریان متناوب نیز عملکرد مناسبی دارند.
برای مثال، E6010 معمولا به جریان DC+ نیاز دارد، اما E6013 قابلیت استفاده با AC و هر دو قطب جریان مستقیم را دارد.
علاوه بر نوع جریان، ظرفیت دستگاه و ولتاژ مدار باز مناسب نیز باید بررسی شود.
5. توجه به ضخامت قطعه و قطر الکترود
کد استاندارد الکترود، قطر مناسب آن را به تنهایی تعیین نمی کند. قطر الکترود باید با توجه به ضخامت فلز پایه، طراحی اتصال، موقعیت جوشکاری و مقدار حرارت ورودی انتخاب شود.
برای ورق های نازک معمولا استفاده از الکترودهای با قطر کمتر و تنظیم مناسب جریان اهمیت دارد. در مقابل، برای قطعات ضخیم تر ممکن است استفاده از الکترودهای بزرگ تر یا اجرای چند پاس جوشکاری ضروری باشد.
6. بررسی شرایط نگهداری الکترود
نگهداری صحیح الکترود تاثیر زیادی بر کیفیت اتصال دارد. این موضوع به ویژه درباره الکترودهای کم هیدروژن اهمیت پیدا می کند؛ زیرا جذب رطوبت توسط پوشش می تواند مقدار هیدروژن وارد شده به فلز جوش را افزایش دهد.
هنگام انتخاب الکترود باید شرایط بسته بندی، مدت قرار گرفتن در معرض هوا و دستورالعمل تولیدکننده برای نگهداری و خشک کردن مجدد بررسی شود.
7. رعایت استانداردها و دستورالعمل جوشکاری پروژه
در پروژه های صنعتی و سازه ای، انتخاب الکترود باید مطابق با استاندارد اجرایی و دستورالعمل تایید شده جوشکاری (WPS) انجام شود.
این دستورالعمل می تواند مواردی مانند نوع الکترود، قطر، جریان، قطبیت، پیش گرمایش، دمای بین پاسی و سایر متغیرهای ضروری را تعیین کند. بنابراین، حتی اگر کد یک الکترود از نظر عمومی مناسب به نظر برسد، استفاده از آن باید با الزامات پروژه مطابقت داشته باشد.
در نهایت، انتخاب صحیح الکترود زمانی انجام می شود که کد استاندارد، مشخصات فلز پایه، شرایط جوشکاری و الزامات کیفی اتصال به صورت همزمان بررسی شوند. شناخت نامگذاری الکترودهای جوشکاری این فرایند را ساده تر می کند و احتمال خطا در انتخاب مواد مصرفی را کاهش می دهد.
سوالات متداول
عدد 70 در الکترود E7018 نشان دهنده چیست؟
عدد 70 در سیستم اینچی AWS نشان دهنده حداقل استحکام کششی 70000 پوند بر اینچ مربع برای فلز جوش است که تقریبا معادل 483 مگاپاسکال می شود.
تفاوت استاندارد AWS و ISO در نامگذاری الکترود چیست؟
استاندارد AWS برای الکترودهای متداول فولاد کربنی از کدهایی مانند E6013 و E7018 استفاده می کند. استاندارد ISO 2560 ساختار متفاوتی دارد و اطلاعاتی مانند استحکام، چقرمگی ضربه، نوع پوشش و سایر ویژگی های الکترود را با نمادهای مشخص بیان می کند.
آیا از روی کد الکترود می توان آمپر مناسب جوشکاری را تشخیص داد؟
خیر. کد استاندارد الکترود می تواند نوع جریان و قطبیت مجاز را مشخص کند، اما مقدار دقیق آمپر به قطر الکترود، موقعیت جوشکاری، شرایط اتصال و مشخصات محصول بستگی دارد. برای انتخاب آمپر باید به جدول فنی تولیدکننده مراجعه کرد.
کدام الکترود برای جوشکاری در تمام موقعیت ها مناسب است؟
الکترودهایی مانند E6010، E6013 و E7018 در سیستم AWS برای موقعیت های اصلی جوشکاری طبقه بندی شده اند. با این حال، جهت جوشکاری عمودی و محدودیت های کاربردی هر الکترود باید مطابق مشخصات فنی آن بررسی شود.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.