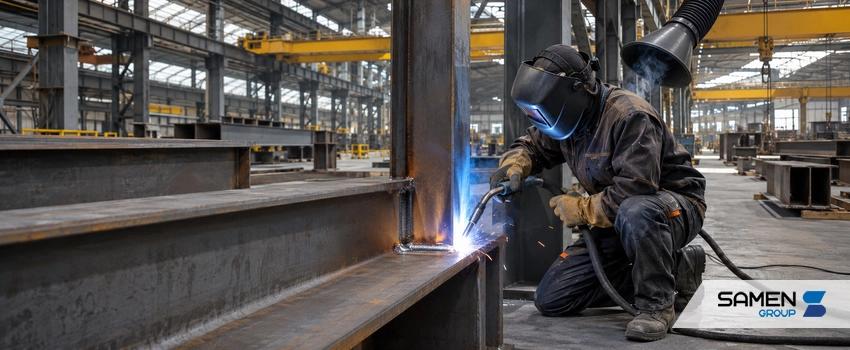
جوشکاری یکی از مهم ترین روش های اتصال قطعات فلزی است که در ساخت سازه های فولادی، تجهیزات صنعتی، خطوط انتقال سیالات، خودروها و بسیاری از محصولات روزمره کاربرد دارد. در این صنایع، شناخت ویژگی های فلز پایه و مشخصات فنی قطعات در انتخاب روش اتصال اهمیت زیادی دارد. این موضوع برای فعالان صنعت و مجموعه های تأمین کننده محصولات فولادی مانند ثامن تجارت نیز مهم است؛ زیرا مشخصات فنی مواد اولیه باید با شرایط ساخت و بهره برداری هماهنگ باشد. با وجود اینکه هدف اصلی بیشتر روش های جوشکاری ایجاد اتصالی مقاوم و پایدار است، شیوه تشکیل اتصال در تمام آنها یکسان نیست. بعضی روش ها با ایجاد قوس الکتریکی و ذوب موضعی فلز عمل می کنند، برخی از شعله، لیزر یا پرتو الکترونی کمک می گیرند و گروه دیگری بدون ذوب گسترده فلز پایه، با فشار و تغییر شکل کنترل شده اتصال ایجاد می کنند. برای مثال، جوشکاری قطعاتی با ترکیب شیمیایی و خواص مکانیکی متفاوت ممکن است به انتخاب دقیق تر مواد مصرفی و کنترل شرایط حرارتی نیاز داشته باشد. از این رو، آشنایی با روش های جوشکاری و قابلیت اتصال فلزات به خریداران کمک می کند تا هنگام تهیه محصولات مورد نیاز، علاوه بر مشخصات ابعادی، به ویژگی های فنی و کاربرد نهایی قطعات نیز توجه کنند.
روش های جوشکاری و کاربرد آنها در صنعت
شناخت انواع روش های جوشکاری تنها برای جوشکاران اهمیت ندارد. مهندسان، طراحان، پیمانکاران و خریداران محصولات فولادی نیز باید بدانند هر روش برای چه شرایطی مناسب است و چه محدودیت هایی دارد. انتخاب نادرست فرآیند می تواند هزینه تولید را افزایش دهد، کیفیت اتصال را کاهش دهد یا تعمیر و نگهداری قطعه را دشوار کند. در مقابل، انتخاب روشی متناسب با جنس فلز، ضخامت، شکل اتصال و شرایط کار، به بهبود بهره وری و دوام محصول کمک می کند. در ادامه، روش های متداول و تخصصی جوشکاری را از نظر عملکرد، کاربرد و ویژگی های فنی بررسی می کنیم.
دسته بندی روش های جوشکاری
روش های جوشکاری را می توان بر اساس نحوه تشکیل اتصال به دو گروه اصلی جوشکاری ذوبی و جوشکاری در حالت جامد تقسیم کرد. در جوشکاری ذوبی، دست کم بخشی از فلز پایه در ناحیه اتصال ذوب می شود و پس از انجماد، پیوند مورد نظر را تشکیل می دهد. جوشکاری قوسی، گازی، لیزری و پرتو الکترونی از نمونه های این گروه هستند. در بعضی از آنها فلز پرکننده نیز به حوضچه مذاب اضافه می شود، اما استفاده از ماده پرکننده در تمام روش های ذوبی الزامی نیست.
در جوشکاری حالت جامد، اتصال بدون ذوب گسترده فلز پایه ایجاد می شود. فشار، گرما، تغییر شکل پلاستیک یا حرکت مکانیکی می توانند شرایط لازم برای پیوند سطوح را فراهم کنند. جوشکاری اصطکاکی، فراصوتی و نفوذی در این گروه قرار می گیرند. دسته بندی دیگری نیز بر اساس منبع انرژی وجود دارد که فرآیندها را به قوسی، مقاومتی، شعله ای، پرتویی، مکانیکی و شیمیایی تقسیم می کند. همچنین روش ها از نظر دستی، نیمه خودکار یا خودکار بودن قابل تفکیک هستند.
نکته مهم این است که جوشکاری با لحیم کاری و برشکاری یکسان نیست. در لحیم کاری، فلز پایه معمولا ذوب نمی شود و اتصال به کمک ماده پرکننده شکل می گیرد. برشکاری نیز با هدف جدا کردن ماده انجام می شود، نه ایجاد اتصال. این تمایز برای درک عملکرد فرآیندهای صنعتی ضروری است.
جوشکاری قوسی با الکترود دستی SMAW
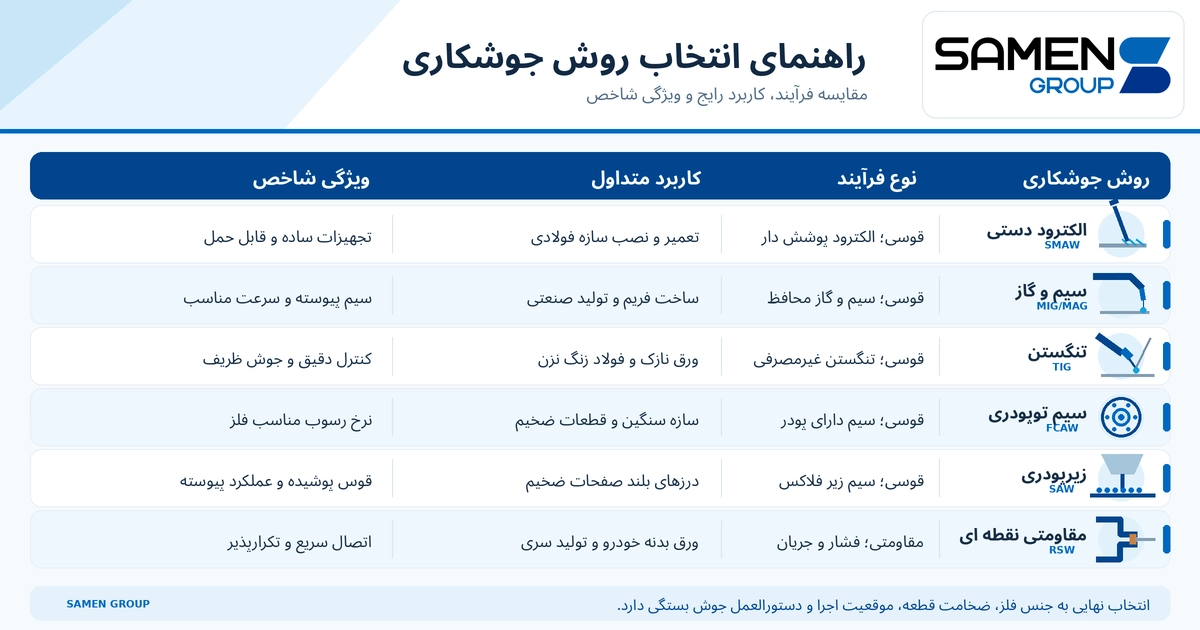
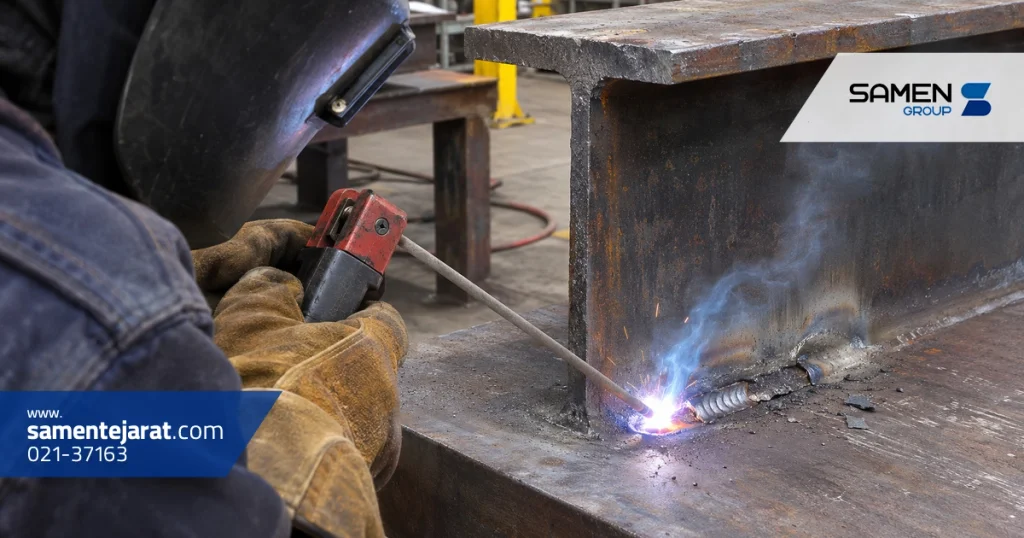
جوشکاری قوسی با الکترود دستی که با نام SMAW یا جوشکاری الکترود پوشش دار شناخته می شود، از رایج ترین روش های اتصال قطعات فولادی است. در این فرآیند، قوس الکتریکی میان نوک الکترود مصرفی و قطعه کار ایجاد می شود. گرمای قوس، فلز پایه و مغزی فلزی الکترود را ذوب می کند و حوضچه جوش شکل می گیرد. پوشش الکترود نیز هنگام حرارت دیدن، گازها و سرباره محافظ تولید می کند تا تماس مستقیم فلز مذاب با محیط کاهش یابد.
یکی از مزیت های مهم این روش، امکان استفاده از تجهیزات نسبتا ساده و قابل حمل است. به همین دلیل در پروژه های ساختمانی، نصب اسکلت فلزی، تعمیر ماشین آلات، ساخت مخازن و بسیاری از فعالیت های کارگاهی کاربرد دارد. همچنین در محل هایی که دسترسی به سامانه تغذیه سیم یا تجهیزات گاز محافظ دشوار است، می تواند انتخاب مناسبی باشد. با این حال، نوع الکترود باید با جنس فلز، موقعیت جوشکاری و مشخصات اتصال هماهنگ باشد.
در جوشکاری SMAW، الکترود به تدریج مصرف می شود و جوشکار ناچار است آن را تعویض کند. علاوه بر این، سرباره باقی مانده باید در مراحل لازم پاک سازی شود. همین موضوع ممکن است سرعت تولید را در مقایسه با بعضی فرآیندهای پیوسته کاهش دهد. کیفیت نهایی اتصال نیز به مهارت اپراتور، آماده سازی لبه ها و اجرای صحیح دستورالعمل جوشکاری وابستگی زیادی دارد.
جوشکاری MIG و MAG با سیم مصرفی
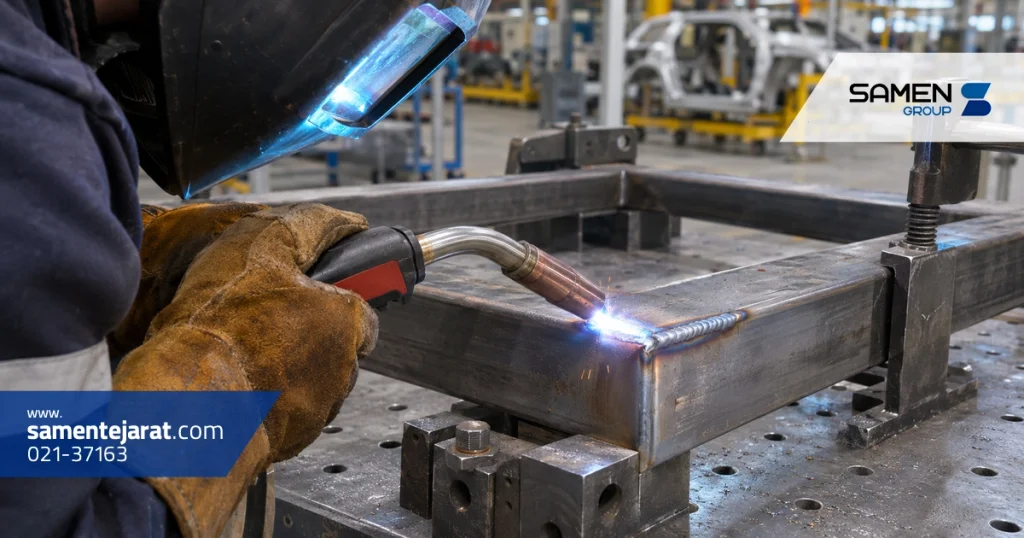
جوشکاری MIG و MAG در خانواده جوشکاری قوسی با الکترود فلزی و گاز محافظ یا GMAW قرار می گیرند. در هر دو روش، سیم فلزی مصرفی به صورت پیوسته از داخل تورچ به ناحیه اتصال هدایت می شود و هم زمان نقش الکترود و ماده پرکننده را بر عهده دارد. گاز محافظ نیز اطراف قوس و حوضچه جوش را می پوشاند تا شرایط تشکیل اتصال کنترل شود.
تفاوت اصلی MIG و MAG به نوع گاز محافظ مربوط است. در روش MIG از گازهای بی اثر مانند آرگون یا هلیوم استفاده می شود، در حالی که در MAG گاز محافظ دارای اجزای فعال، مانند دی اکسید کربن یا ترکیب آن با آرگون است. انتخاب گاز به جنس فلز، شیوه انتقال فلز مذاب و خواص مورد انتظار اتصال بستگی دارد. بنابراین، این دو عنوان را نباید صرفا نام های متفاوت یک تنظیم ثابت دانست.
تغذیه پیوسته سیم، امکان افزایش سرعت رسوب فلز و کاهش توقف های ناشی از تعویض الکترود را فراهم می کند. این ویژگی در تولید قطعات خودرو، ساخت سازه های فلزی، تجهیزات کارگاهی و خطوط تولید نیمه خودکار یا رباتیک اهمیت دارد. از طرف دیگر، حفاظت گازی می تواند در محیط های باز و در معرض باد مختل شود. تنظیم نامناسب سرعت سیم، ولتاژ، گاز و فاصله تورچ نیز بر پاشش، شکل گرده و نفوذ جوش اثر می گذارد.
جوشکاری TIG با الکترود تنگستن
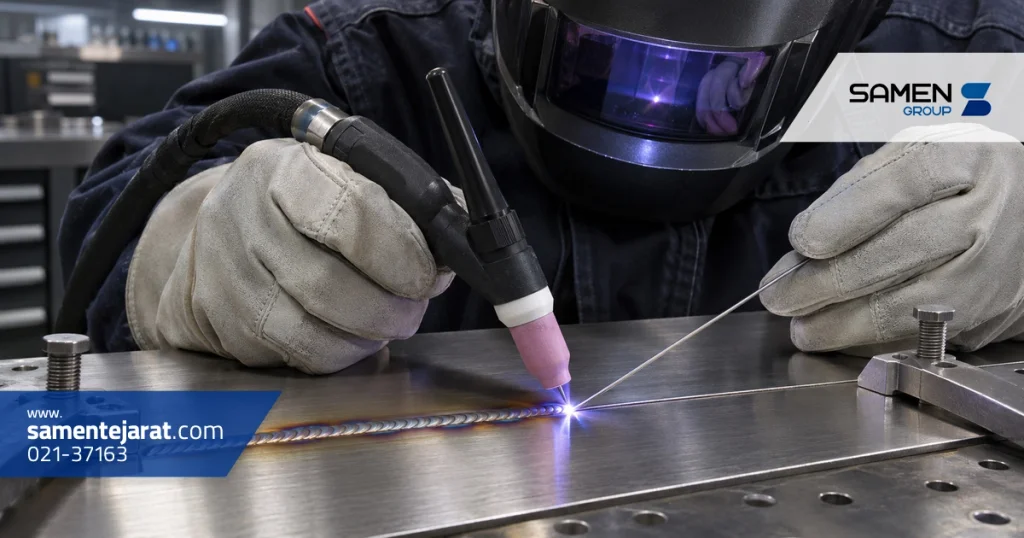
جوشکاری TIG که با نام GTAW نیز شناخته می شود، از یک الکترود تنگستن غیرمصرفی برای ایجاد قوس الکتریکی استفاده می کند. در این روش، قوس میان الکترود و فلز پایه برقرار می شود و حوضچه جوش را تشکیل می دهد. ماده پرکننده، در صورت نیاز، به صورت جداگانه وارد ناحیه اتصال می شود. محافظت از حوضچه و الکترود نیز به کمک گاز بی اثر، معمولا آرگون و در برخی کاربردها هلیوم یا ترکیب مناسب آنها، انجام می شود.
در بازار ایران، این فرآیند اغلب با عنوان جوشکاری آرگون شناخته می شود؛ با این حال، TIG نام فرآیند است و آرگون تنها یکی از گازهای قابل استفاده در آن به شمار می رود. از مهم ترین ویژگی های TIG می توان به کنترل دقیق حوضچه مذاب و امکان ایجاد جوش های ظریف و منظم اشاره کرد. این قابلیت در اتصال ورق های نازک، لوله های حساس، فولاد زنگ نزن، آلومینیوم و قطعاتی که ظاهر یا دقت اتصال اهمیت زیادی دارد، مفید است.
در مقابل، سرعت رسوب فلز در TIG معمولا از روش هایی مانند MIG/MAG کمتر است و اجرای دستی آن به تمرکز و مهارت بالایی نیاز دارد. آماده سازی سطح نیز اهمیت ویژه ای دارد؛ زیرا آلودگی، چربی و شرایط نامناسب محافظت گازی می توانند کیفیت جوش را تحت تاثیر قرار دهند. به همین دلیل، استفاده از TIG در همه پروژه ها از نظر زمان و هزینه اقتصادی نیست.
جوشکاری قوسی با سیم توپودری FCAW
جوشکاری FCAW از سیم مصرفی لوله ای شکلی استفاده می کند که درون آن مواد پودری قرار گرفته است. این مواد در جریان جوشکاری می توانند به محافظت از حوضچه مذاب، بهبود شرایط قوس و تشکیل سرباره کمک کنند. برخلاف سیم توپر مورد استفاده در بسیاری از فرآیندهای MIG و MAG، ساختار سیم توپودری امکان ایجاد ویژگی های متفاوتی در فلز جوش و شرایط حفاظتی فراهم می کند.
این روش به دو شکل اصلی اجرا می شود. در نوع گازمحافظ، علاوه بر مواد داخل سیم، از گاز محافظ خارجی استفاده می شود. در نوع خودمحافظ، ترکیبات درون سیم وظیفه اصلی حفاظت را انجام می دهند و سامانه گاز محافظ جداگانه ضرورت ندارد. البته مناسب بودن هر نوع به شرایط محیط، جنس قطعه و دستورالعمل تایید شده بستگی دارد.
FCAW در ساخت سازه های فولادی، صنایع سنگین، پروژه های تولیدی و بعضی فعالیت های نصب و تعمیر کاربرد دارد. نرخ رسوب فلز در برخی تنظیمات آن می تواند برای اتصال قطعات ضخیم مناسب باشد. با این وجود، ایجاد دود، پاشش یا سرباره بسته به نوع سیم و شرایط اجرا از محدودیت های احتمالی است. انتخاب سیم مناسب و کنترل دقیق پارامترها برای دستیابی به اتصال قابل قبول اهمیت دارد.
جوشکاری زیرپودری SAW
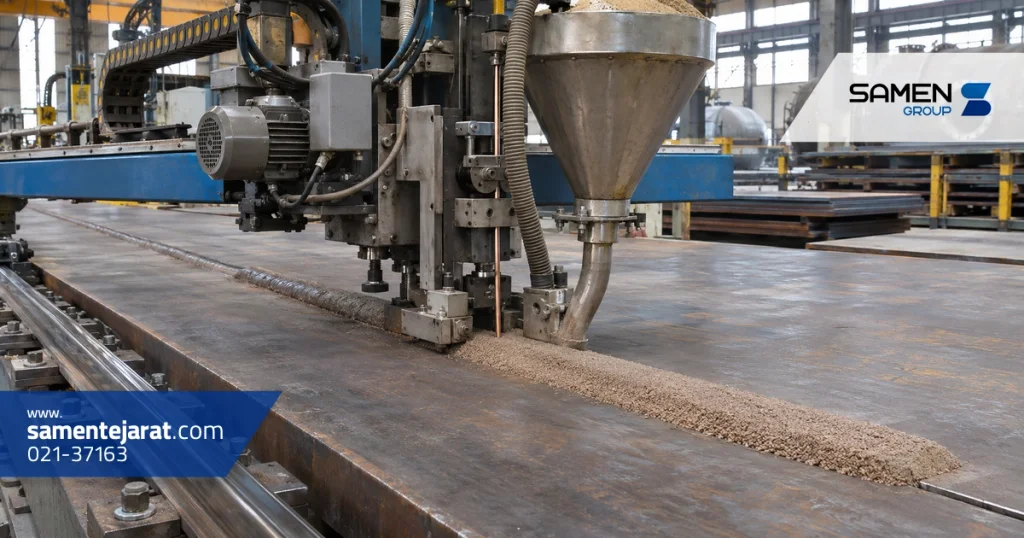
جوشکاری زیرپودری یا SAW یکی از روش های قوسی پرکاربرد در تولید اتصالات طولانی و قطعات نسبتا ضخیم است. در این فرآیند، قوس الکتریکی میان سیم الکترود مصرفی و قطعه کار در زیر لایه ای از پودر دانه ای مخصوص شکل می گیرد. پودر، ناحیه قوس و حوضچه جوش را می پوشاند و در شرایط مناسب، بخشی از آن به سرباره محافظ تبدیل می شود.
از آنجا که قوس زیر پوشش پودر قرار دارد، نور شدید آن در حین کار مانند بسیاری از روش های قوسی دیگر مستقیما دیده نمی شود. این ویژگی نباید به معنای بی خطر بودن فرآیند تلقی شود. جوشکاری زیرپودری به دلیل امکان تغذیه پیوسته سیم و استفاده از تجهیزات مکانیزه، برای ساخت مخازن بزرگ، لوله های صنعتی، تیرهای سنگین و اتصالات مستقیم طولانی مناسب است.
محدودیت اصلی این فرآیند به نوع و موقعیت اتصال مربوط می شود. استفاده از پودر دانه ای و حفظ آن در ناحیه جوش سبب می شود SAW بیشتر برای موقعیت های تخت و برخی شرایط مشخص دیگر مناسب باشد. همچنین آماده سازی قطعه، کنترل میزان پودر و تنظیم سرعت حرکت اهمیت زیادی دارد. جوشکاری زیرپودری را نباید با جوشکاری الکتروسرباره یکسان دانست؛ زیرا سازوکار تولید گرما در این دو فرآیند متفاوت است.
جوشکاری قوس پلاسما PAW
جوشکاری قوس پلاسما یا PAW از نظر کلی به جوشکاری TIG شباهت دارد، اما قوس الکتریکی در آن به کمک ساختار مخصوص مشعل و نازل محدود و متمرکز می شود. عبور گاز پلاسما از ناحیه قوس، ستونی از گاز یونیزه و پرانرژی ایجاد می کند که امکان انتقال حرارت متمرکز به محل اتصال را فراهم می سازد. در این روش نیز بسته به کاربرد، می توان از ماده پرکننده استفاده کرد یا اتصال را بدون آن انجام داد.
تمرکز بالای انرژی به کنترل دقیق ناحیه ذوب کمک می کند و برای بعضی اتصالات حساس، قطعات با ابعاد کوچک و کاربردهای تخصصی مناسب است. در شرایط تعیین شده، این فرآیند می تواند نفوذ کنترل شده و جوش های یکنواخت ایجاد کند. با این حال، تجهیزات و تنظیمات آن پیچیده تر از برخی روش های متداول دستی هستند و به آماده سازی و کنترل دقیقی نیاز دارند.
جوشکاری پلاسما با برشکاری پلاسما تفاوت دارد. در برشکاری، هدف اصلی ذوب و بیرون راندن ماده برای جدا کردن قطعه است، اما در جوشکاری، انرژی متمرکز برای تشکیل اتصال استفاده می شود. شناخت این تفاوت از اشتباه در انتخاب تجهیزات و بررسی کاربردهای صنعتی جلوگیری می کند.
جوشکاری مقاومتی نقطه ای و درزی
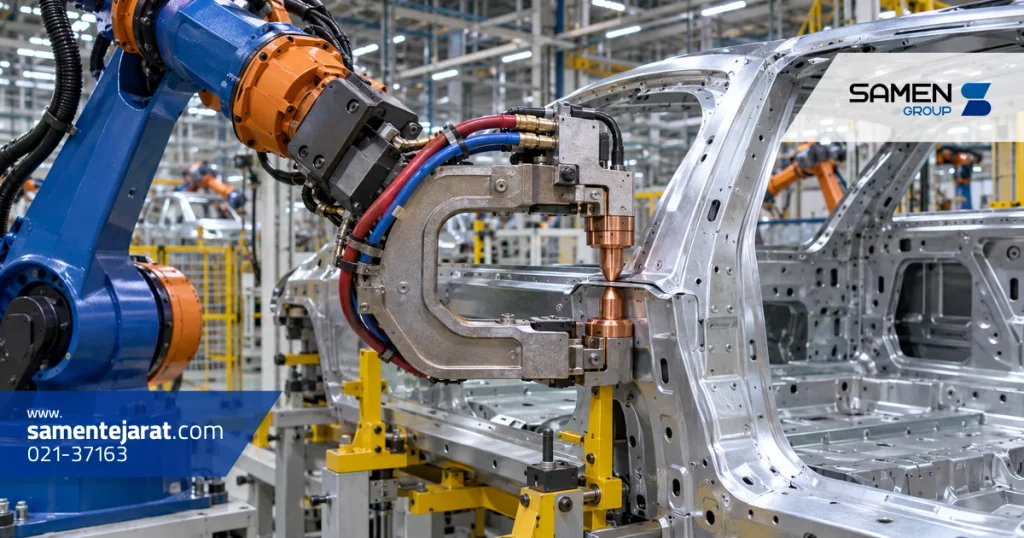
جوشکاری مقاومتی بر پایه ایجاد گرما در مسیر عبور جریان الکتریکی و اعمال نیرو به قطعات انجام می شود. در این فرآیند، مقاومت الکتریکی ناحیه تماس سبب تولید حرارت می شود و در روش های رایج نقطه ای و درزی، ذوب موضعی در محل اتصال به وجود می آید. هم زمان، نیروی الکترودها به نگه داشتن قطعات و تشکیل اتصال کمک می کند. این روش در بسیاری از کاربردها بدون افزودن سیم یا فلز پرکننده اجرا می شود.
در جوشکاری نقطه ای، الکترودها معمولا دو ورق روی هم قرار گرفته را در نقاط مشخص به یکدیگر متصل می کنند. در جوشکاری درزی، الکترودهای چرخشی می توانند مجموعه ای از نقاط نزدیک به هم یا یک مسیر پیوسته اتصال ایجاد کنند. بسته به طراحی و شرایط فرآیند، اتصال درزی ممکن است برای ساخت قطعاتی با نیاز به آب بندی نیز به کار رود.
این روش ها به ویژه در صنایع خودروسازی، تولید لوازم خانگی، ساخت بدنه های فلزی و اتصال ورق های نسبتا نازک اهمیت دارند. سرعت تکرارپذیر، قابلیت مکانیزه شدن و حذف ماده پرکننده از مزایای آنهاست. در مقابل، دسترسی الکترودها به دو سمت اتصال، ضخامت قطعات، مقاومت الکتریکی ماده و کیفیت سطح از عوامل محدودکننده هستند. به همین دلیل، جوشکاری مقاومتی برای تمام شکل های اتصال قابل استفاده نیست.
جوشکاری قوسی گلمیخ
جوشکاری گلمیخ روشی برای اتصال قطعات میله ای یا اتصال دهنده های فلزی به سطح یک قطعه دیگر است. در نوع قوسی این فرآیند، گرمای ناشی از قوس الکتریکی، ناحیه اتصال گلمیخ و سطح پایه را برای تشکیل پیوند آماده می کند. سپس اتصال تحت شرایط کنترل شده تکمیل می شود. نوع گلمیخ، جنس قطعه پایه و تجهیزات مورد استفاده در انتخاب شیوه اجرا نقش دارند.
یکی از کاربردهای شناخته شده این روش، اتصال گل میخ های برشگیر به تیرهای فولادی در سازه های مرکب فولاد و بتن است. در این کاربرد، اتصال دهنده ها به انتقال نیرو میان اجزای سازه کمک می کنند و باید مطابق الزامات طراحی و دستورالعمل اجرایی نصب شوند. جوشکاری گلمیخ همچنین برای نصب پیچ های پایه دار، بست ها، پین ها و قطعات اتصال در تجهیزات صنعتی استفاده می شود.
مزیت این روش، امکان اتصال سریع تعداد زیادی قطعه مشابه به سطح فلزی است. با این حال، کیفیت سطح پایه، وضعیت تجهیزات، ابعاد گلمیخ و کنترل اتصال اهمیت فراوان دارد. جوشکاری قوسی گلمیخ با روش های مقاومتی تفاوت دارد و نباید این دو را صرفا به دلیل کاربرد مشابه در اتصال قطعات کوچک، یکسان در نظر گرفت.
جوشکاری گازی اکسی استیلن
جوشکاری اکسی استیلن از گرمای شعله حاصل از سوختن استیلن در حضور اکسیژن استفاده می کند. در این روش، شعله مشعل ناحیه اتصال را گرم می کند تا فلز پایه در بخش مورد نظر ذوب شود. بسته به نوع اتصال و ضخامت قطعه، امکان استفاده از مفتول پرکننده نیز وجود دارد. برخلاف فرآیندهای قوسی، منبع اصلی گرما در این روش واکنش احتراق گازهاست.
این روش از فرآیندهای قدیمی و شناخته شده جوشکاری فلزات به شمار می رود و امروزه بیشتر در بعضی فعالیت های تعمیراتی، کارهای آموزشی، اتصال قطعات خاص و پروژه هایی با شرایط محدود کاربرد دارد. استقلال از منبع برق جوشکاری می تواند در برخی موقعیت ها مزیت باشد، اما سامانه گاز و تجهیزات شعله نیز به نگهداری و کنترل ایمنی دقیق نیاز دارند.
در مقایسه با روش های قوسی مدرن، گرما در جوشکاری گازی معمولا در ناحیه گسترده تری از قطعه منتشر می شود. این موضوع ممکن است تغییر شکل یا اثر حرارتی بیشتری بر بعضی قطعات نازک ایجاد کند. همچنین جوشکاری اکسی استیلن را نباید با برشکاری اکسی سوخت یکسان دانست؛ زیرا هدف و عملکرد مرحله اصلی در دو فرآیند متفاوت است.
جوشکاری لیزری LBW
جوشکاری لیزری یا LBW از پرتو متمرکز لیزر برای انتقال انرژی به محل اتصال استفاده می کند. تمرکز بالای انرژی امکان ایجاد ناحیه ذوب نسبتا محدود و کنترل دقیق مسیر جوش را فراهم می سازد. این ویژگی در تولید قطعاتی با تلرانس مشخص، اتصالات کوچک و خطوط ساخت خودکار اهمیت دارد. بسته به شرایط فرآیند، جوشکاری لیزری می تواند با یا بدون ماده پرکننده انجام شود.
در صنایع خودروسازی، تجهیزات دقیق، قطعات الکترونیکی و بعضی کاربردهای پزشکی و صنعتی از این روش استفاده می شود. قابلیت ترکیب با سامانه های رباتیک و کنترل عددی، تکرارپذیری فرآیند را افزایش می دهد. با این حال، کیفیت اتصال به آماده سازی لبه ها، فاصله میان قطعات، جنس ماده و تنظیم درست پارامترهای فرآیند وابسته است. تمرکز زیاد انرژی به تنهایی تضمین کننده نبود عیب در جوش نیست.
هزینه اولیه تجهیزات، نیاز به نگهداری تخصصی و الزام های جدی ایمنی پرتوی از محدودیت های این روش هستند. انتخاب جوشکاری لیزری زمانی توجیه بیشتری دارد که دقت، سرعت تولید در مقیاس مناسب یا ویژگی هندسی اتصال بتواند هزینه سرمایه گذاری را جبران کند.
جوشکاری با پرتو الکترونی EBW
جوشکاری با پرتو الکترونی یا EBW از انرژی جنبشی الکترون های شتاب گرفته برای ایجاد گرما در قطعه استفاده می کند. برخورد پرتو به سطح ماده سبب تبدیل انرژی و ذوب موضعی می شود. تمرکز زیاد انرژی می تواند اتصال هایی با نفوذ قابل توجه و پهنای نسبتا محدود ایجاد کند، البته نتیجه نهایی به جنس قطعه، ضخامت و تنظیمات فرآیند بستگی دارد.
بسیاری از سامانه های جوشکاری پرتو الکترونی در شرایط خلأ کار می کنند تا پراکندگی الکترون ها کاهش یابد و کنترل پرتو بهتر انجام شود. با این حال، همه گونه های این فناوری دقیقا ساختار یکسانی ندارند. استفاده از تجهیزات تخصصی و شرایط آماده سازی ویژه باعث می شود این روش بیشتر در تولید قطعات حساس و با ارزش افزوده بالا کاربرد داشته باشد.
در صنایع هوافضا، ساخت قطعات دقیق و بعضی تجهیزات پیشرفته، کنترل انرژی و مشخصات اتصال اهمیت زیادی دارد. تفاوت اساسی EBW با جوشکاری لیزری در منبع انرژی است؛ یکی از پرتو الکترون و دیگری از نور لیزر استفاده می کند. هر دو روش می توانند اتصالات دقیقی ایجاد کنند، اما الزامات تجهیزاتی، محدودیت های تولید و ملاحظات ایمنی آنها یکسان نیست.
جوشکاری اصطکاکی و اصطکاکی اغتشاشی
جوشکاری اصطکاکی از حرکت نسبی سطوح و اعمال نیرو برای ایجاد گرما و تغییر شکل لازم در ناحیه اتصال استفاده می کند. در بسیاری از گونه های این روش، اتصال در حالت جامد شکل می گیرد و نیازی به تشکیل حوضچه مذاب متداول در جوشکاری قوسی وجود ندارد. جوشکاری اصطکاکی دورانی برای اتصال بعضی قطعات محوری، مانند میله ها و اجزای استوانه ای، کاربرد دارد.
جوشکاری اصطکاکی اغتشاشی یا FSW فرآیندی متفاوت در همین خانواده است. در این روش، ابزار چرخان غیرمصرفی با حرکت کنترل شده در امتداد محل اتصال، ماده را در حالت نرم شده دچار تغییر شکل و جابه جایی می کند. نتیجه این تغییر شکل، ایجاد پیوند میان قطعات بدون ذوب گسترده فلز پایه است. این فناوری به ویژه در اتصال بعضی آلیاژهای آلومینیوم مورد توجه قرار گرفته است.
از مزایای بالقوه این گروه می توان به کاهش بعضی مشکلات مرتبط با انجماد فلز مذاب اشاره کرد. در مقابل، شکل قطعه، امکان مهار آن، دسترسی ابزار و نیروی لازم، محدوده کاربرد را تعیین می کنند. اصطکاکی دورانی و اصطکاکی اغتشاشی با وجود شباهت در استفاده از انرژی مکانیکی، از نظر تجهیزات و هندسه قابل اتصال یکسان نیستند.
جوشکاری فراصوتی
جوشکاری فراصوتی از ارتعاشات مکانیکی با فرکانس بالا همراه با فشار برای ایجاد پیوند میان سطوح استفاده می کند. در اتصال فلزات، این ارتعاشات به تغییر شکل موضعی، شکستن یا جابه جایی برخی لایه های سطحی و نزدیک شدن سطوح تمیز فلزی کمک می کنند. در بسیاری از کاربردهای فلزی، اتصال بدون ذوب گسترده فلز پایه شکل می گیرد و به همین دلیل در گروه فرآیندهای حالت جامد قرار می گیرد.
این روش در اتصال بعضی ورق های نازک، فویل ها، اتصالات الکتریکی، سیم ها و قطعات کوچک کاربرد دارد. امکان انجام اتصال در زمان کوتاه و محدود بودن ناحیه تحت تاثیر حرارت در برخی موارد از ویژگی های مهم آن است. البته ضخامت، جنس فلز، شکل اتصال و قابلیت انتقال ارتعاش تعیین می کنند که روش فراصوتی برای یک قطعه مناسب باشد یا خیر.
جوشکاری فراصوتی به تجهیزات تخصصی و طراحی مناسب ابزار انتقال ارتعاش نیاز دارد. از طرف دیگر، کیفیت سطح و نحوه قرارگیری قطعات بر نتیجه اثر می گذارد. نباید این فرآیند را با لحیم کاری یا اتصال چسبی اشتباه گرفت؛ زیرا سازوکار اصلی تشکیل پیوند در جوشکاری فراصوتی بر اثر انرژی مکانیکی و تماس کنترل شده سطوح است.
جوشکاری نفوذی در حالت جامد
جوشکاری نفوذی یکی از روش های تخصصی اتصال در حالت جامد است که در آن، قطعات تحت شرایط کنترل شده دما، فشار و زمان در تماس نزدیک با یکدیگر قرار می گیرند. با فراهم شدن شرایط مناسب، پیوند در سطح مشترک به تدریج شکل می گیرد و می تواند به کمک فرآیندهای نفوذ اتمی توسعه پیدا کند. در این روش، هدف ایجاد اتصال بدون ذوب گسترده فلز پایه است.
کیفیت سطوح در جوشکاری نفوذی اهمیت زیادی دارد؛ زیرا آلودگی، ناهمواری و لایه های سطحی می توانند تماس موثر میان قطعات را محدود کنند. همچنین انتخاب شرایط فرآیند به جنس مواد و ویژگی های مورد انتظار اتصال بستگی دارد و نمی توان یک مقدار ثابت از دما یا زمان را برای همه آلیاژها پیشنهاد کرد.
این روش در ساخت قطعات خاص، مجموعه های چندلایه و بعضی کاربردهای پیشرفته صنعتی مورد استفاده قرار می گیرد. یکی از مزایای آن، امکان ایجاد اتصال در شرایطی است که کنترل تغییر شکل و ساختار قطعه اهمیت دارد. با این حال، زمان فرآیند، آماده سازی دقیق سطوح و هزینه تجهیزات می تواند استفاده از آن را در تولیدهای معمولی محدود کند. جوشکاری نفوذی بیشتر زمانی انتخاب می شود که ویژگی های مورد انتظار اتصال، پیچیدگی فرآیند را توجیه کنند.
جوشکاری ترمیت
جوشکاری ترمیت از گرمای حاصل از یک واکنش شیمیایی گرمازا و فلز مذاب تولید شده در فرآیند برای تشکیل اتصال استفاده می کند. این روش با جوشکاری قوسی تفاوت اساسی دارد؛ زیرا انرژی اصلی آن از قوس الکتریکی یا شعله مشعل تامین نمی شود. در کاربردهای صنعتی مشخص، فلز مذاب حاصل می تواند فضای اتصال را پر کند و پس از انجماد، پیوند میان قطعات را ایجاد کند.
یکی از شناخته شده ترین کاربردهای جوشکاری ترمیت، اتصال ریل های راه آهن در شرایط تعیین شده است. در این حوزه، شکل اتصال، مشخصات فلز پایه و الزامات کنترل کیفیت اهمیت بسیار زیادی دارند؛ زیرا اتصال باید شرایط بارگذاری و بهره برداری طولانی مدت را تحمل کند. این فرآیند همچنین در برخی کاربردهای تخصصی دیگر مورد استفاده قرار می گیرد.
انجام جوشکاری ترمیت به دلیل وجود مواد واکنش پذیر، فلز مذاب و گرمای بسیار زیاد، مستلزم تجهیزات، دستورالعمل های تایید شده و نیروی آموزش دیده است. این روش برای کارهای عمومی کارگاهی یا اجرای تجربی مناسب نیست. ارزیابی کیفیت اتصال نیز باید مطابق ضوابط فنی همان کاربرد انجام شود و ظاهر مناسب سطح، به تنهایی نشان دهنده سلامت کامل اتصال نخواهد بود.
جوشکاری الکتروسرباره
جوشکاری الکتروسرباره از فرآیندهای تخصصی اتصال مقاطع ضخیم است که عمدتا برای درزهای عمودی و شرایط مشخص طراحی می شود. در این روش، پس از آغاز فرآیند، گرمای لازم برای ذوب سیم مصرفی و لبه های قطعه عمدتا از عبور جریان الکتریکی در سرباره مذاب رسانا تامین می شود. بنابراین، برخلاف جوشکاری قوسی متداول، سازوکار اصلی تولید گرما در مرحله پایدار فرآیند به مقاومت الکتریکی سرباره وابسته است.
یکی از ویژگی های این روش، امکان پر کردن اتصال ضخیم در شرایطی است که استفاده از فرآیندهای چندپاس معمولی زمان زیادی می خواهد. به همین دلیل، در بعضی سازه های سنگین و تجهیزات بزرگ صنعتی کاربرد دارد. البته امکان اجرای آن به طراحی اتصال، ضخامت، وضعیت قرارگیری قطعات و دسترسی تجهیزات وابسته است.
جوشکاری الکتروسرباره را نباید با جوشکاری زیرپودری یکی دانست. در زیرپودری، قوس الکتریکی زیر پوشش پودر فعال است، اما در الکتروسرباره، سرباره مذاب نقش اصلی در تولید حرارت مرحله پایدار دارد. همچنین به دلیل چرخه حرارتی خاص این فرآیند، بررسی خواص ناحیه جوش و اطراف آن اهمیت دارد. انتخاب این روش باید بر اساس الزامات مهندسی و کنترل کیفیت انجام شود.
انتخاب روش جوشکاری برای فلزات مختلف
انتخاب روش مناسب جوشکاری باید از شناخت جنس فلز پایه آغاز شود. فولادهای کم کربن در بسیاری از شرایط با روش هایی مانند الکترود دستی، MIG/MAG، سیم توپودری و زیرپودری قابل جوشکاری هستند؛ اما ضخامت، نوع اتصال و شرایط بهره برداری تعیین می کنند کدام فرآیند مناسب تر است. در فولادهای آلیاژی یا پرمقاومت، توجه به ترکیب شیمیایی، احتمال ترک، فلز پرکننده و کنترل شرایط حرارتی اهمیت بیشتری پیدا می کند.
برای فولاد زنگ نزن، روش های TIG و MIG/MAG از انتخاب های متداول هستند، اما نوع گرید و ضرورت حفظ مقاومت به خوردگی باید بررسی شود. در آلومینیوم نیز TIG، MIG و بعضی فرآیندهای حالت جامد مانند جوشکاری اصطکاکی اغتشاشی می توانند کاربرد داشته باشند. وجود لایه اکسیدی سطح، رسانایی حرارتی بالا و ویژگی های هر آلیاژ، شرایط اتصال آلومینیوم را از بسیاری از فولادها متفاوت می کند. در فلزاتی مانند مس نیز رسانایی حرارتی و الکتریکی بالا می تواند انتخاب منبع انرژی را تحت تاثیر قرار دهد.
به طور کلی، صرف شناخت نام فلز برای تعیین روش کافی نیست. ضخامت قطعه، شکل درز، موقعیت اجرا، دسترسی به دو سمت اتصال، تعداد قطعات، هزینه تجهیزات و شرایط کنترل کیفیت باید در کنار یکدیگر بررسی شوند. روش مطلوب برای یک ورق نازک ممکن است برای یک مخزن ضخیم یا اتصال حساس تحت فشار مناسب نباشد.
مقایسه سرعت، هزینه و کیفیت روش ها
مقایسه انواع روش های جوشکاری زمانی کاربردی است که سرعت تولید، هزینه تجهیزات و کیفیت اتصال به صورت هم زمان بررسی شوند. برای مثال، یک روش ممکن است سرعت رسوب فلز بالایی داشته باشد، اما به تجهیزات گران تر یا آماده سازی دقیق تری نیاز پیدا کند. در مقابل، فرآیندی با تجهیزات ساده تر ممکن است به نیروی انسانی بیشتری وابسته باشد و برای تولید انبوه اقتصادی نباشد.
جدول زیر تصویری کلی از ویژگی های چند روش شناخته شده ارائه می دهد. این مقایسه نسبی است و برتری قطعی یک روش را در همه پروژه ها نشان نمی دهد.
روش جوشکاری
سرعت تولید در کاربرد متداول
هزینه اولیه تجهیزات
ویژگی شاخص
الکترود دستی SMAW
کم تا متوسط
نسبتا پایین
انعطاف در نصب و تعمیر
MIG/MAG
متوسط تا بالا
متوسط
تغذیه پیوسته سیم و امکان اتوماسیون
TIG
معمولا پایین تر
متوسط
کنترل دقیق حوضچه جوش
سیم توپودری FCAW
متوسط تا بالا
متوسط
مناسب برای برخی کارهای سنگین
زیرپودری SAW
بالا در درزهای مناسب
متوسط تا بالا
کارایی در اتصالات طولانی
مقاومتی نقطه ای
بالا در تولید تکراری
بالا
اتصال سریع ورق های روی هم
لیزری LBW
بالا در خطوط مناسب
بالا
تمرکز انرژی و دقت هندسی
اصطکاکی اغتشاشی FSW
وابسته به قطعه و خط تولید
بالا
اتصال حالت جامد در کاربردهای مشخص
کیفیت جوش را نمی توان تنها با نام فرآیند تعیین کرد. جوش TIG لزوما از تمام جوش های MIG مقاوم تر نیست و جوش لیزری نیز در هر شرایطی بهترین اتصال را ایجاد نمی کند. کیفیت قابل قبول زمانی حاصل می شود که طراحی اتصال، مواد مصرفی، مهارت یا عملکرد تجهیزات و دستورالعمل جوشکاری با الزامات محصول هماهنگ باشند. هزینه واقعی نیز علاوه بر دستگاه، شامل مواد مصرفی، انرژی، آماده سازی، نیروی انسانی، بازرسی و احتمال دوباره کاری است.
عیوب جوش و روش های کنترل کیفیت
عیوب جوش ممکن است در اثر انتخاب نامناسب فرآیند، آماده سازی ضعیف سطح، تنظیم نادرست پارامترها یا شرایط نامطلوب اجرا به وجود آیند. تخلخل، ترک، عدم ذوب کافی، نفوذ نامناسب، بریدگی کناره جوش و تغییر شکل قطعه از مشکلاتی هستند که در برخی فرآیندهای ذوبی مشاهده می شوند. نوع و شدت عیب به جنس ماده، هندسه اتصال و شرایط جوشکاری بستگی دارد و همه این مشکلات در تمام فرآیندها به یک شکل ایجاد نمی شوند.
کنترل کیفیت از پیش از شروع جوشکاری آغاز می شود. بررسی جنس قطعه و مواد مصرفی، وضعیت لبه ها، تمیزی سطح، صلاحیت نیروی اجرایی و دستورالعمل جوشکاری می تواند احتمال بروز مشکل را کاهش دهد. در زمان اجرا نیز پایش شرایط فرآیند اهمیت دارد. پس از جوشکاری، بازرسی چشمی برای ارزیابی شکل و بعضی عیوب سطحی انجام می شود.
در صورت نیاز، روش های آزمون غیرمخرب نیز به کار می روند. آزمون مایعات نافذ برای آشکارسازی ناپیوستگی های باز به سطح در مواد مناسب، آزمون ذرات مغناطیسی برای مواد فرومغناطیس، و آزمون های فراصوتی و رادیوگرافی برای بررسی بعضی ناپیوستگی های داخلی کاربرد دارند. انتخاب آزمون و معیار پذیرش باید مطابق استاندارد، طراحی و حساسیت اتصال باشد. وجود یک ناپیوستگی نیز همیشه به معنای مردود بودن قطعه نیست و ارزیابی آن به حدود پذیرش تعیین شده بستگی دارد.
نکات ایمنی در روش های جوشکاری
جوشکاری با مجموعه ای از خطرات حرارتی، الکتریکی، شیمیایی و نوری همراه است. قوس الکتریکی می تواند تابش شدیدی ایجاد کند که برای چشم و پوست زیان آور باشد. تماس با قطعات داغ، پاشش فلز مذاب و قرار گرفتن مواد قابل اشتعال در مجاورت محل کار نیز خطر سوختگی یا آتش سوزی را افزایش می دهد. در روش های قوسی و برخی فرآیندهای دیگر، دود و گازهای حاصل از کار ممکن است حاوی مواد زیان آور باشند.
استفاده از ماسک و شیشه محافظ متناسب با فرآیند، لباس کار مقاوم، دستکش و تجهیزات حفاظت فردی مناسب اهمیت دارد. تهویه عمومی و به ویژه مکش موضعی دود نیز باید با توجه به نوع فرآیند و مواد مصرفی در نظر گرفته شود. برای کار در فضاهای بسته، مخازن یا محیط های دارای تهویه محدود، ارزیابی تخصصی خطر و رعایت ضوابط ورود و کار ضروری است.
خطرات همه روش ها یکسان نیستند. جوشکاری لیزری و پرتو الکترونی الزام های اختصاصی حفاظت پرتویی دارند؛ روش های گازی با خطرات مربوط به سیلندر و گازهای سوختنی همراه هستند و فرآیندهایی مانند ترمیت به کنترل ویژه مواد واکنش پذیر و فلز مذاب نیاز دارند. رعایت دستورالعمل های ایمنی، آموزش افراد و بازرسی تجهیزات باید پیش از شروع کار انجام شود. هیچ مزیت تولیدی نمی تواند جایگزین ایمنی نیروی انسانی باشد.
جمع بندی
انواع روش های جوشکاری، راهکارهای متفاوتی برای ایجاد اتصال میان قطعات فلزی ارائه می دهند. روش های قوسی مانند SMAW، MIG/MAG، TIG، FCAW و SAW در بخش بزرگی از صنایع کاربرد دارند، در حالی که فرآیندهای مقاومتی، لیزری، پرتویی و حالت جامد برای شرایط تولیدی یا فنی ویژه مناسب هستند. تفاوت این روش ها تنها در نوع دستگاه نیست؛ منبع انرژی، نحوه تشکیل اتصال، ماده مصرفی، سرعت اجرا و محدودیت های هندسی نیز با یکدیگر تفاوت دارند.
برای انتخاب روش مناسب، ابتدا باید مشخصات فلز پایه، شکل و ضخامت قطعه و شرایط بهره برداری بررسی شود. سپس می توان هزینه تولید، دسترسی به تجهیزات، امکان اتوماسیون و الزامات کنترل کیفیت را مقایسه کرد. در نهایت، اتصال قابل اعتماد نتیجه انتخاب آگاهانه فرآیند، اجرای صحیح و بازرسی متناسب با کاربرد است.
کدام روش جوشکاری برای کارهای صنعتی رایج تر است؟
جوشکاری الکترود دستی، MIG/MAG، TIG، سیم توپودری و زیرپودری از روش های پرکاربرد صنعتی هستند. میزان استفاده از هر روش به نوع صنعت، جنس قطعات و شرایط تولید بستگی دارد.
تفاوت جوشکاری MIG و TIG چیست؟
در روش MIG از سیم فلزی مصرفی با تغذیه پیوسته استفاده می شود، اما در TIG قوس به کمک الکترود تنگستن غیرمصرفی ایجاد می شود و ماده پرکننده، در صورت نیاز، جداگانه اضافه می شود. TIG معمولا برای کنترل دقیق تر حوضچه جوش و MIG برای افزایش سرعت تولید در کاربردهای مناسب استفاده می شود.
تفاوت جوشکاری MIG و MAG در چیست؟
تفاوت اصلی این دو روش در نوع گاز محافظ است. MIG از گاز بی اثر استفاده می کند، اما در MAG گاز محافظ دارای اجزای فعال است. انتخاب گاز به جنس فلز و ویژگی های مورد انتظار جوش وابسته است.
جوشکاری آرگون همان جوشکاری TIG است؟
در کاربرد رایج بازار ایران، جوشکاری آرگون معمولا به TIG اشاره دارد. با این حال، TIG نام فرآیند جوشکاری است و آرگون تنها یکی از گازهای محافظ قابل استفاده در آن محسوب می شود.
بهترین روش جوشکاری برای ورق نازک چیست؟
روش مناسب به جنس ورق، ضخامت دقیق و شکل اتصال بستگی دارد. TIG برای برخی اتصالات ظریف مناسب است و MIG/MAG، جوشکاری مقاومتی یا لیزری نیز می توانند در شرایط تولیدی مشخص انتخاب های مناسبی باشند.
برای جوشکاری قطعات ضخیم از چه روش هایی استفاده می شود؟
الکترود دستی، سیم توپودری و زیرپودری از روش های قابل استفاده در بسیاری از اتصالات ضخیم هستند. برای کاربردهای تخصصی نیز ممکن است فرآیندهایی مانند الکتروسرباره انتخاب شوند. تصمیم نهایی به طراحی اتصال و الزامات فنی بستگی دارد.
کدام روش جوشکاری سرعت بیشتری دارد؟
در تولید تکراری، روش هایی مانند جوشکاری مقاومتی، MIG/MAG و برخی خطوط لیزری می توانند سرعت بالایی داشته باشند. با این حال، سرعت واقعی به ابعاد قطعه، آماده سازی اتصال، میزان فلز مورد نیاز و سطح اتوماسیون وابسته است.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.