نورد میلگرد یکی از مهم ترین فرآیندهای صنعت فولاد است که نقش اساسی در تولید میلگردهای مورد استفاده در ساختمان سازی و پروژه های عمرانی دارد. در این فرآیند، شمش های فولادی با عبور از میان غلتک های مخصوص و تحت فشار قرار گرفتن، به میلگردهایی با قطر، شکل و مشخصات مورد نظر تبدیل می شوند. کیفیت اجرای این عملیات تاثیر مستقیمی بر استحکام، انعطاف پذیری، دقت ابعادی و عملکرد نهایی میلگرد خواهد داشت.
نورد گرم میلگرد رایج ترین روش تولید این محصول است که در آن شمش فولادی ابتدا تا دمای مشخصی حرارت داده می شود و سپس در چند مرحله تغییر شکل می دهد. کنترل دقیق دما، سرعت نورد، فشار غلتک ها و شرایط خنک کاری از عوامل مهمی هستند که کیفیت محصول نهایی را تعیین می کنند. در ادامه، فرآیند نورد میلگرد، مراحل تولید به روش نورد گرم، تجهیزات مورد استفاده و تفاوت آن با نورد سرد را بررسی می کنیم.
کیفیت شمش فولادی، هزینه انرژی و فناوری مورد استفاده در فرآیند نورد گرم از جمله عواملی هستند که می توانند بر هزینه تولید و در نهایت قیمت میلگرد در بازار تاثیر بگذارند.
نورد میلگرد چیست؟
نورد میلگرد یک فرآیند شکل دهی فلزات است که طی آن شمش فولادی با عبور از بین مجموعه ای از غلتک های چرخان، تحت فشار قرار می گیرد و سطح مقطع آن به تدریج کاهش پیدا می کند. در نتیجه این تغییر شکل، طول قطعه فولادی افزایش می یابد و محصولی با قطر و شکل مشخص تولید می شود.
هدف اصلی از فرآیند نورد میلگرد، تبدیل شمش فولادی به مقاطع بلند و باریک با ابعاد استاندارد و خواص مکانیکی مناسب است. برای انجام این عملیات از دستگاه های نورد استفاده می شود که شامل چندین قفسه مجهز به غلتک های مخصوص هستند. هر قفسه بخشی از تغییر شکل شمش را انجام می دهد تا در نهایت میلگرد به قطر مورد نظر برسد.
فرآیند نورد فولاد به دو روش گرم و سرد انجام می شود. در روش نورد گرم، شمش فولادی تا دمای بالاتر از دمای تبلور مجدد حرارت داده می شود تا شکل پذیری آن افزایش پیدا کند. در مقابل، نورد سرد در دماهای پایین تر انجام می شود و معمولا برای اصلاح ابعاد، سطح یا خواص مکانیکی محصولات فولادی کاربرد دارد.
در صنعت تولید میلگرد ساختمانی، روش نورد گرم کاربرد گسترده تری دارد؛ زیرا امکان تولید میلگرد در قطرهای مختلف را با سرعت بالا و هزینه نسبتا مناسب فراهم می کند. همچنین با کنترل ترکیب شیمیایی فولاد و شرایط تولید می توان میلگردهایی با مقاومت و شکل پذیری متناسب با نیاز پروژه های ساختمانی تولید کرد.
مراحل تولید میلگرد به روش نورد گرم
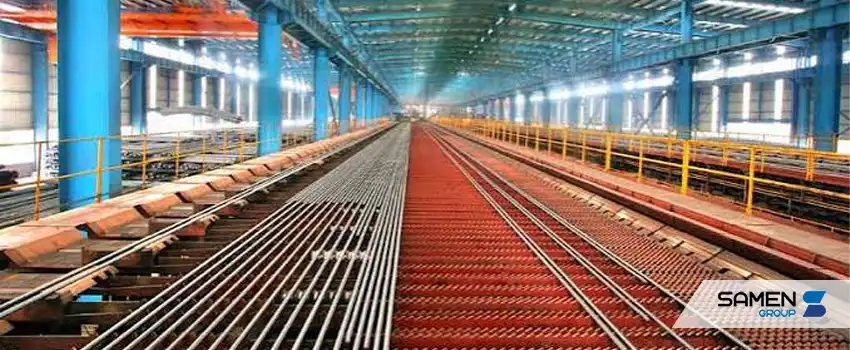
تولید میلگرد به روش نورد گرم شامل مجموعه ای از عملیات حرارتی، مکانیکی و کنترلی است که به صورت پیوسته در خط تولید انجام می شوند. در این روش، شمش فولادی ابتدا حرارت می بیند و سپس با عبور از قفسه های نورد، به تدریج به میلگرد تبدیل می شود.
هر یک از مراحل نورد گرم میلگرد نقش مشخصی در تعیین ابعاد، کیفیت سطح و خواص مکانیکی محصول دارند. اجرای صحیح این مراحل علاوه بر افزایش کیفیت میلگرد، باعث کاهش ضایعات و بهبود بهره وری خط تولید خواهد شد.
آماده سازی و پیش گرم کردن شمش فولادی
اولین مرحله در فرآیند نورد گرم میلگرد، آماده سازی شمش فولادی و رساندن آن به دمای مناسب برای تغییر شکل است. شمش های مورد استفاده معمولا دارای سطح مقطع مربع هستند و از طریق فرآیند ریخته گری پیوسته تولید می شوند.
پیش از ورود شمش به کوره، مشخصاتی مانند ابعاد، کیفیت ظاهری و ترکیب شیمیایی آن بررسی می شود. وجود ترک، عیوب سطحی یا ناخالصی های نامطلوب می تواند کیفیت میلگرد تولیدی را کاهش دهد.
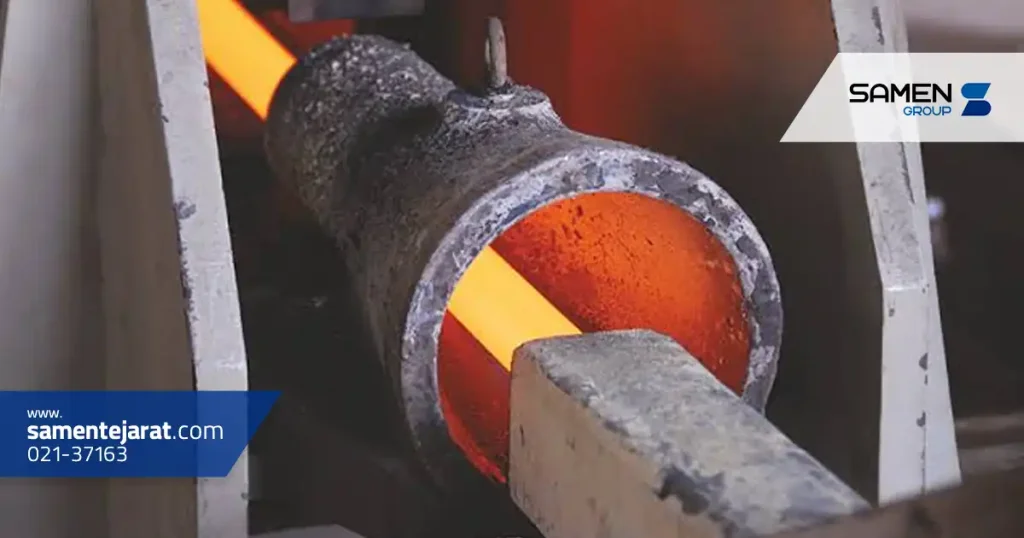
پس از بررسی اولیه، شمش ها وارد کوره پیش گرم می شوند. در این کوره، دمای فولاد معمولا به محدوده حدود 1100 تا 1250 درجه سانتی گراد می رسد. البته دمای دقیق به نوع فولاد، ابعاد شمش و شرایط خط تولید بستگی دارد.
حرارت دهی مناسب چند مزیت مهم دارد:
افزایش شکل پذیری فولاد و کاهش مقاومت آن در برابر تغییر شکل
کاهش نیروی مورد نیاز برای نورد و فشار وارد شده بر تجهیزات
کمک به ایجاد توزیع دمای مناسب در بخش های مختلف شمش
فراهم کردن شرایط لازم برای انجام مراحل بعدی نورد
در این مرحله، یکنواخت بودن حرارت اهمیت زیادی دارد. اگر بخش های مختلف شمش اختلاف دمای قابل توجهی داشته باشند، احتمال تغییر شکل نامنظم، افزایش سایش غلتک ها و ایجاد عیوب در محصول نهایی بیشتر خواهد شد.
نورد اولیه و کاهش سطح مقطع شمش
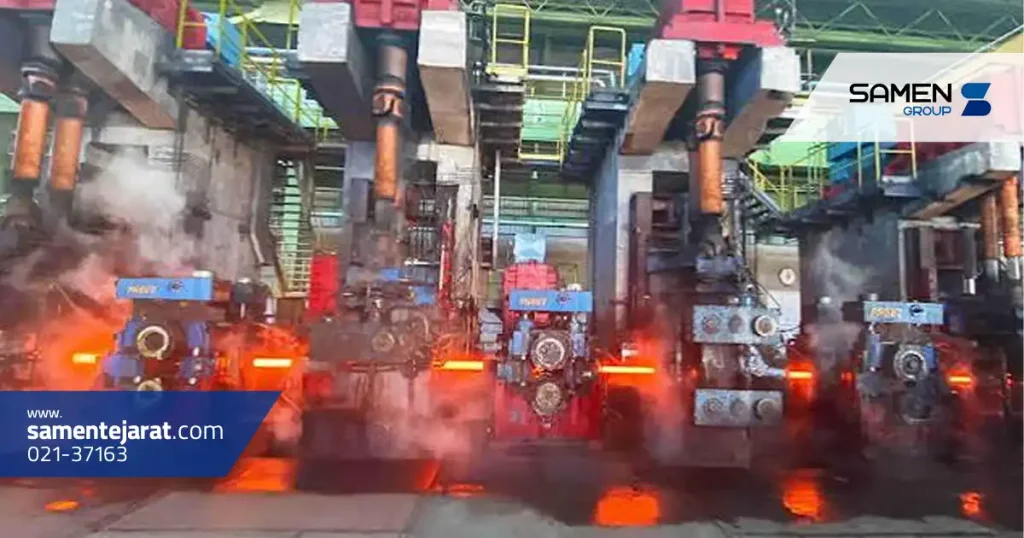
بعد از خروج شمش از کوره، مرحله نورد اولیه یا نورد خشن آغاز می شود. در این مرحله، شمش داغ از میان چند قفسه نورد عبور می کند و تحت فشار غلتک های چرخان قرار می گیرد.
وظیفه اصلی نورد اولیه، کاهش قابل توجه سطح مقطع شمش و آماده سازی آن برای مراحل بعدی شکل دهی است. با عبور شمش از غلتک ها، ضخامت و عرض مقطع طبق طراحی شیارهای نورد تغییر می کند و طول قطعه افزایش می یابد.
در این بخش از فرآیند تولید میلگرد، غلتک ها معمولا دارای شیارهای مخصوصی هستند که تغییر شکل فولاد را در مسیر مشخصی هدایت می کنند. طراحی مناسب این شیارها نقش مهمی در جلوگیری از ایجاد عیوب سطحی و حفظ پایداری قطعه هنگام عبور از قفسه ها دارد.
کنترل سرعت عبور شمش، مقدار کاهش سطح مقطع در هر مرحله و دمای فولاد از مهم ترین نکات نورد اولیه محسوب می شود. کاهش بیش از حد مقطع در یک مرحله می تواند فشار زیادی به تجهیزات وارد کند یا باعث ایجاد مشکلاتی در شکل دهی شود.
نورد میانی و شکل دهی میلگرد
پس از نورد اولیه، قطعه فولادی وارد قفسه های نورد میانی می شود. هدف از این مرحله، کاهش بیشتر سطح مقطع و نزدیک کردن شکل قطعه به ابعاد نهایی میلگرد است.
در نورد میانی، فولاد از میان چند مجموعه غلتک عبور می کند. این غلتک ها با استفاده از شیارهایی با هندسه مشخص، مقطع فولاد را به صورت تدریجی تغییر می دهند. در این فرآیند، قطعه از شکل اولیه خود به مقطعی نزدیک به دایره تبدیل می شود.
یکی از نکات مهم در این مرحله، هماهنگی سرعت قفسه های مختلف است. با کاهش سطح مقطع، طول قطعه افزایش پیدا می کند؛ بنابراین سرعت حرکت فولاد در مراحل بعدی باید متناسب با تغییر ابعاد تنظیم شود.
اگر سرعت غلتک ها به درستی تنظیم نشود، ممکن است مشکلاتی مانند کشش بیش از حد، انحراف قطعه، ناپایداری حرکت یا تغییرات نامطلوب در ابعاد ایجاد شود.
نورد میانی در واقع مرحله ای است که شرایط لازم برای دستیابی به قطر دقیق و شکل نهایی میلگرد را فراهم می کند. هرچه کنترل این مرحله دقیق تر باشد، دستیابی به محصولی با ابعاد یکنواخت در نورد نهایی آسان تر خواهد بود.
نورد نهایی و ایجاد آج میلگرد
نورد نهایی یکی از حساس ترین مراحل تولید میلگرد به روش نورد گرم است. در این مرحله، فولاد از آخرین قفسه های نورد عبور می کند و به قطر نهایی مورد نظر می رسد.
در تولید میلگرد آجدار، غلتک های نهایی دارای شیارها و طرح های مخصوصی هستند که برجستگی های سطح میلگرد را ایجاد می کنند. این برجستگی ها که با نام آج شناخته می شوند، نقش مهمی در افزایش درگیری مکانیکی و چسبندگی میلگرد با بتن دارند.
شکل، ارتفاع، فاصله و زاویه آج ها باید با الزامات استاندارد محصول مطابقت داشته باشند. طراحی نادرست آج یا فرسودگی غلتک ها ممکن است باعث کاهش کیفیت هندسی میلگرد و عملکرد نامناسب آن در بتن شود.
در این مرحله، علاوه بر ایجاد آج، قطر اسمی، یکنواختی مقطع و کیفیت سطح میلگرد نیز اهمیت زیادی دارد. به همین دلیل، سرعت نورد و وضعیت غلتک ها باید به صورت دقیق کنترل شوند.
در نهایت، میلگرد با شکل و قطر مشخص از قفسه نهایی خارج می شود و برای عملیات خنک کاری آماده خواهد بود.
خنک کاری و برش میلگرد
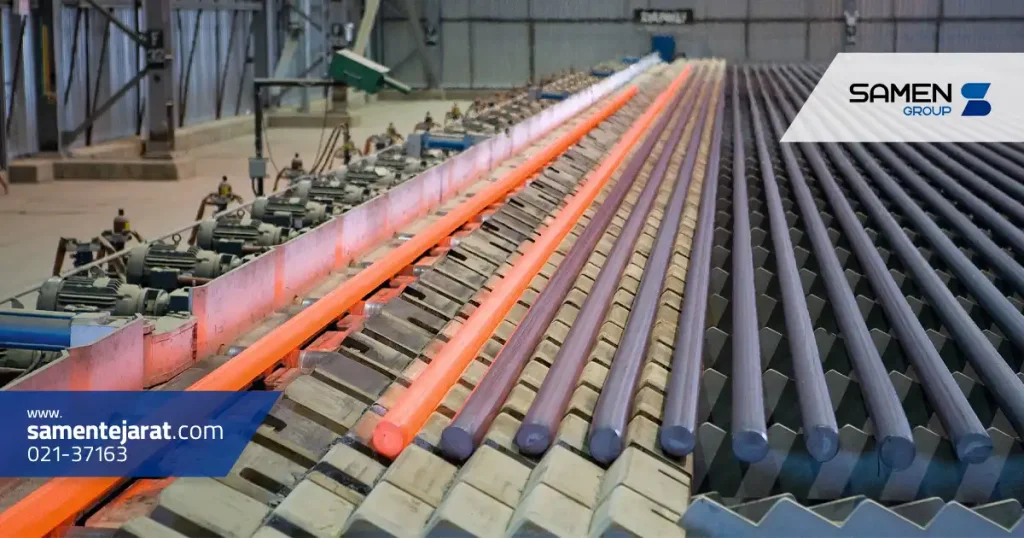
پس از تکمیل عملیات نورد، میلگرد همچنان دمای بالایی دارد و باید تحت شرایط کنترل شده خنک شود. روش خنک کاری تاثیر قابل توجهی بر ریزساختار فولاد و خواص مکانیکی محصول نهایی خواهد داشت.
در خطوط تولید متداول، میلگرد پس از خروج از قفسه نهایی به بستر خنک کننده منتقل می شود تا به تدریج دمای خود را از دست بدهد.
در برخی خطوط تولید نیز از سیستم های خنک کاری سریع با آب و عملیات خود تمپرینگ استفاده می شود. در این روش، سطح میلگرد با سرعت بیشتری سرد می شود و سپس گرمای بخش مرکزی به سمت سطح انتقال پیدا می کند. این فرآیند می تواند ترکیبی از مقاومت مناسب و شکل پذیری مطلوب را در میلگرد ایجاد کند.
البته نوع خنک کاری با توجه به گرید فولاد، استاندارد محصول و فناوری خط تولید انتخاب می شود و همه میلگردهای نورد گرم لزوما تحت عملیات خنک کاری سریع قرار نمی گیرند.
در خطوط پیوسته، برش ممکن است در دو بخش انجام شود. ابتدا میلگرد داغ به طول های قابل مدیریت بریده می شود و پس از خنک شدن، برش نهایی مطابق طول سفارش یا استاندارد صورت می گیرد.
میلگردهای ساختمانی در بازار ایران اغلب به صورت شاخه های 12 متری عرضه می شوند، اما امکان تولید طول های دیگر نیز با توجه به سفارش و امکانات کارخانه وجود دارد.
کنترل کیفیت و بسته بندی میلگرد
آخرین مرحله در فرآیند نورد میلگرد، بررسی مشخصات محصول و آماده سازی آن برای انبارداری و ارسال به بازار است.
در این مرحله، میلگردهای تولید شده از نظر ابعاد، شکل ظاهری، خواص مکانیکی و انطباق با استانداردهای مربوط بررسی می شوند. هدف از کنترل کیفیت، اطمینان از مناسب بودن محصول برای استفاده در سازه های ساختمانی و سایر کاربردهای صنعتی است.
مهم ترین آزمایش ها و بررسی های کنترل کیفیت میلگرد عبارت اند از:
آزمون کشش: برای تعیین مقاومت تسلیم، مقاومت کششی و میزان ازدیاد طول میلگرد
آزمون خمش: برای بررسی شکل پذیری میلگرد و احتمال ایجاد ترک هنگام خم شدن
کنترل ابعادی: برای بررسی قطر، سطح مقطع، طول و مشخصات هندسی محصول
بررسی آج میلگرد: برای اطمینان از مطابقت هندسه آج با الزامات استاندارد
کنترل وزن: برای مقایسه جرم واحد طول میلگرد با مقادیر مجاز
بررسی ترکیب شیمیایی: برای اطمینان از مطابقت عناصر آلیاژی با مشخصات گرید فولاد
پس از تایید کیفیت، میلگردها بر اساس قطر، گرید و مشخصات تولید دسته بندی و به صورت بندیل بسته بندی می شوند. سپس اطلاعات شناسایی محصول مانند نام تولید کننده، سایز، گرید و مشخصات ردیابی تولید روی برچسب بندیل ثبت می شود.
بسته بندی و شناسایی صحیح میلگردها علاوه بر سهولت حمل و نقل، از اختلاط محصولات با گریدها و سایزهای مختلف جلوگیری می کند.
تجهیزات مورد استفاده در خط نورد میلگرد
خط نورد میلگرد از مجموعه ای از تجهیزات مکانیکی، حرارتی و کنترلی تشکیل شده است که به صورت هماهنگ فعالیت می کنند. عملکرد مناسب این تجهیزات نقش مستقیمی در کیفیت محصول، ظرفیت تولید و میزان مصرف انرژی دارد.
مهم ترین تجهیزات مورد استفاده در فرآیند نورد گرم میلگرد عبارت اند از:
تجهیزات
وظیفه در خط تولید
کوره پیش گرم
افزایش دمای شمش و آماده سازی آن برای نورد
دستگاه پوسته زدا
حذف بخشی از پوسته های اکسیدی سطح شمش
قفسه های نورد اولیه
کاهش اولیه سطح مقطع شمش فولادی
قفسه های نورد میانی
تغییر تدریجی شکل و ابعاد مقطع
قفسه های نورد نهایی
ایجاد قطر نهایی و آج میلگرد
غلتک های نورد
اعمال فشار و تغییر شکل فولاد
سیستم های هدایت کننده
کنترل مسیر حرکت قطعه میان قفسه ها
قیچی های صنعتی
برش میلگرد در مراحل مختلف تولید
سیستم خنک کاری
کنترل دما و شرایط سرد شدن میلگرد
بستر خنک کننده
خنک شدن و انتقال میلگرد پس از نورد
تجهیزات بسته بندی
شمارش، دسته بندی و آماده سازی بندیل ها
در خطوط نورد پیشرفته، تجهیزات اندازه گیری دما، حسگرهای کنترل سرعت و سیستم های اتوماسیون نیز مورد استفاده قرار می گیرند. این تجهیزات امکان پایش مداوم شرایط تولید و اصلاح پارامترهای عملیاتی را فراهم می کنند.
یکی از مهم ترین بخش های خط تولید، قفسه های نورد هستند؛ زیرا بیشترین تغییر شکل مکانیکی فولاد در این تجهیزات اتفاق می افتد. کیفیت ساخت غلتک ها، طراحی شیارها و تنظیم فاصله میان آن ها تاثیر مستقیمی بر دقت ابعادی میلگرد دارد.
همچنین نگهداری و تعمیرات منظم تجهیزات می تواند از توقف های ناگهانی خط تولید، افزایش ضایعات و ایجاد عیوب در محصول نهایی جلوگیری کند.
دمای مناسب برای نورد گرم میلگرد چقدر است؟
دمای نورد گرم میلگرد یکی از مهم ترین پارامترهای فرآیند تولید است. فولاد باید به اندازه کافی گرم شود تا بتوان آن را بدون اعمال نیروی بیش از حد تغییر شکل داد. در عین حال، افزایش غیر ضروری دما می تواند باعث مصرف بیشتر انرژی، افزایش اکسیداسیون سطحی و تغییرات نامطلوب در ریزساختار شود.
در بسیاری از خطوط تولید، دمای پیش گرم شمش فولادی حدود 1100 تا 1250 درجه سانتی گراد در نظر گرفته می شود. با این حال، دمای مناسب نورد به ترکیب شیمیایی فولاد، ابعاد شمش، سرعت خط تولید و نوع محصول بستگی دارد.
دمای فولاد در طول عبور از قفسه های نورد به تدریج تغییر می کند. تبادل حرارت با محیط و تجهیزات، همراه با گرمای ایجاد شده در اثر تغییر شکل، بر دمای قطعه تاثیر می گذارد.
برای کنترل بهتر شرایط تولید، دمای فولاد در بخش های مختلف خط نورد اندازه گیری می شود. این موضوع به تولید کننده کمک می کند تا پارامترهای فرآیند را متناسب با ویژگی های محصول تنظیم کند.
اگر دمای نورد کمتر از مقدار مناسب باشد، مقاومت فولاد در برابر تغییر شکل افزایش پیدا می کند و احتمال بروز ترک، فشار بیش از حد بر غلتک ها و افزایش مصرف انرژی وجود دارد.
در مقابل، اگر دمای نورد بیش از حد بالا باشد، احتمال رشد نامطلوب دانه های فولاد، افزایش تشکیل پوسته اکسیدی و افت کیفیت سطح محصول بیشتر می شود.
بنابراین، انتخاب دمای مناسب باید بر اساس مشخصات فولاد و دستورالعمل فنی خط تولید انجام شود. حفظ دمای کنترل شده در تمام مراحل نورد، یکی از عوامل مهم دستیابی به میلگردی با کیفیت یکنواخت است.
عوامل موثر بر کیفیت میلگرد در فرآیند نورد
کیفیت میلگرد تنها به شکل ظاهری یا قطر آن محدود نمی شود. خواص مکانیکی، ترکیب شیمیایی، یکنواختی ساختار داخلی و مقاومت در برابر تغییر شکل نیز از شاخص های مهم کیفیت این محصول هستند.
در فرآیند نورد میلگرد، عوامل مختلفی می توانند بر این ویژگی ها تاثیر بگذارند.
1. کیفیت و ترکیب شیمیایی شمش فولادی
مواد اولیه مناسب، پایه تولید میلگرد با کیفیت هستند. مقدار کربن، منگنز، سیلیسیم و سایر عناصر آلیاژی می تواند بر مقاومت، شکل پذیری و جوش پذیری میلگرد تاثیر بگذارد. همچنین وجود ترک یا عیوب داخلی در شمش ممکن است در مراحل نورد به عیوب محصول نهایی تبدیل شود.
2. دمای پیش گرم و نورد
کنترل دما بر میزان شکل پذیری فولاد و شرایط تغییر شکل آن تاثیر دارد. حرارت دهی نامناسب می تواند باعث افزایش فشار وارد شده به تجهیزات، ایجاد عیوب سطحی یا تغییرات ناخواسته در ساختار فولاد شود.
3. طراحی و وضعیت غلتک ها
غلتک های نورد باید دارای شیارهای دقیق و سطح سالم باشند. فرسودگی یا تنظیم نادرست غلتک ها ممکن است باعث تغییر قطر میلگرد، ایجاد آج نامنظم یا بروز عیوب سطحی شود.
4. سرعت نورد و میزان کاهش سطح مقطع
سرعت عبور فولاد از قفسه ها باید با ظرفیت تجهیزات و شرایط تغییر شکل هماهنگ باشد. همچنین مقدار کاهش سطح مقطع در هر مرحله باید به گونه ای انتخاب شود که شکل دهی به صورت پایدار و بدون وارد شدن فشار نامناسب به فولاد انجام گیرد.
5. شرایط خنک کاری
سرعت و روش سرد شدن میلگرد می تواند ریزساختار و خواص مکانیکی آن را تغییر دهد. در خطوط مجهز به خنک کاری کنترل شده، تنظیم فشار و جریان آب اهمیت زیادی در دستیابی به ویژگی های مورد نظر محصول دارد.
6. کنترل کیفیت در طول تولید
پایش مستمر دما، ابعاد، سرعت نورد و کیفیت سطح، امکان شناسایی سریع مشکلات را فراهم می کند. انجام آزمایش های نهایی نیز برای اطمینان از مطابقت میلگرد با استانداردهای تعیین شده ضروری است.
در مجموع، تولید میلگرد با کیفیت نیازمند هماهنگی میان مواد اولیه، تجهیزات، تنظیمات فرآیند و سیستم کنترل کیفیت است. ضعف در هر یک از این بخش ها می تواند عملکرد محصول نهایی را تحت تاثیر قرار دهد.
مزایا و معایب نورد گرم میلگرد
نورد گرم یکی از پرکاربردترین روش های تولید میلگرد در صنعت فولاد است. این روش به دلیل امکان شکل دهی شمش های فولادی در مقیاس صنعتی، ظرفیت تولید بالا و هزینه نسبتا مناسب، در بسیاری از کارخانه های فولاد مورد استفاده قرار می گیرد.
با وجود مزایای متعدد، نورد گرم محدودیت هایی نیز دارد که باید هنگام انتخاب روش تولید مورد توجه قرار گیرند.
مزایای نورد گرم میلگرد
ظرفیت تولید بالا: امکان تولید پیوسته میلگرد در حجم زیاد و پاسخگویی به نیاز پروژه های عمرانی را فراهم می کند.
شکل پذیری مناسب فولاد: حرارت دادن شمش باعث کاهش مقاومت آن در برابر تغییر شکل می شود و تولید مقاطع مختلف را آسان تر می کند.
هزینه تولید نسبتا اقتصادی: در تولید انبوه، هزینه تمام شده هر واحد محصول می تواند نسبت به روش های دارای عملیات تکمیلی متعدد کمتر باشد.
امکان تولید سایزهای مختلف: با استفاده از غلتک ها و شیارهای مناسب، تولید میلگرد در قطرهای گوناگون امکان پذیر است.
امکان کنترل خواص مکانیکی: تنظیم ترکیب شیمیایی، شرایط نورد و روش خنک کاری به تولید میلگرد با گریدهای مختلف کمک می کند.
معایب نورد گرم میلگرد
مصرف انرژی حرارتی: پیش گرم کردن شمش در کوره به انرژی قابل توجهی نیاز دارد.
ایجاد پوسته اکسیدی: تماس فولاد داغ با اکسیژن می تواند باعث تشکیل پوسته روی سطح میلگرد شود.
دقت ابعادی کمتر نسبت به برخی روش های سرد: تغییرات حرارتی و انقباض هنگام خنک شدن می توانند کنترل ابعاد را دشوارتر کنند.
نیاز به کنترل دقیق دما: حرارت دهی نامناسب احتمال ایجاد عیوب و تغییرات ناخواسته در ساختار فولاد را افزایش می دهد.
هزینه تجهیزات صنعتی: راه اندازی خط نورد گرم به کوره، قفسه های نورد، تجهیزات انتقال و سیستم های کنترلی نیاز دارد.
با وجود این محدودیت ها، نورد گرم همچنان روش اصلی تولید بسیاری از میلگردهای ساختمانی است؛ زیرا ترکیب مناسبی از ظرفیت تولید، قابلیت شکل دهی و هزینه اقتصادی را ارائه می دهد.
تفاوت نورد گرم و نورد سرد میلگرد
نورد گرم و نورد سرد دو روش شکل دهی فولاد هستند که تفاوت اصلی آن ها به دمای انجام فرآیند مربوط می شود. در نورد گرم، فولاد در دمای بالاتر از دمای تبلور مجدد تغییر شکل می دهد؛ اما نورد سرد در دمای پایین تر از این محدوده انجام می شود.
این اختلاف دما باعث می شود نیروی مورد نیاز برای تغییر شکل، ویژگی های سطحی، دقت ابعادی و خواص مکانیکی محصول در دو روش متفاوت باشد.
در روش نورد گرم، فولاد به دلیل دمای بالا شکل پذیری بیشتری دارد و می توان سطح مقطع آن را در چند مرحله به میزان قابل توجهی کاهش داد. به همین دلیل، این روش برای تبدیل شمش فولادی به میلگرد ساختمانی بسیار مناسب است.
در مقابل، نورد سرد معمولا برای تغییر شکل بیشتر یا اصلاح ابعاد محصولات فولادی که پیش از آن تولید شده اند، به کار می رود. تغییر شکل سرد می تواند با پدیده کار سختی، مقاومت فولاد را افزایش دهد؛ اما در بسیاری از موارد باعث کاهش شکل پذیری آن نیز می شود.
تفاوت های اصلی این دو روش در جدول زیر مشخص شده است.
ویژگی
نورد گرم میلگرد
نورد سرد میلگرد
دمای فرآیند
بالاتر از دمای تبلور مجدد فولاد
پایین تر از دمای تبلور مجدد فولاد
نیروی تغییر شکل
معمولا کمتر
معمولا بیشتر
شکل پذیری حین فرآیند
بیشتر
محدودتر
دقت ابعادی
معمولا کمتر از نورد سرد
معمولا بالاتر
کیفیت سطح
احتمال تشکیل پوسته اکسیدی
معمولا سطح صاف تر و بدون پوسته ناشی از حرارت دهی مجدد
تغییر خواص مکانیکی
وابسته به ترکیب فولاد، دمای نورد و خنک کاری
همراه با احتمال افزایش مقاومت ناشی از کار سختی
کاربرد اصلی
تولید میلگرد ساختمانی از شمش
اصلاح ابعاد یا تولید برخی محصولات فولادی با فرآوری سرد
هزینه فرآیند
اقتصادی برای تولید انبوه میلگرد
وابسته به میزان تغییر شکل و عملیات تکمیلی
انتخاب میان نورد گرم و نورد سرد به نوع محصول و مشخصات مورد نیاز بستگی دارد. برای تولید میلگردهای ساختمانی متداول، نورد گرم گزینه اصلی است؛ زیرا امکان تولید مقاطع مختلف را در حجم بالا فراهم می کند.
البته باید توجه داشت که برخی میلگردها پس از نورد گرم تحت عملیات سرد مانند کشش یا تغییر شکل مکانیکی تکمیلی قرار می گیرند. بنابراین، نورد سرد لزوما به معنای تولید مستقیم میلگرد از شمش فولادی نیست.
جمع بندی
فرآیند نورد میلگرد یکی از مراحل اساسی تولید محصولات فولادی مورد استفاده در صنعت ساختمان است. در این فرآیند، شمش فولادی پس از حرارت دیدن در کوره، از میان مجموعه ای از غلتک ها عبور می کند و با کاهش تدریجی سطح مقطع، به میلگرد با قطر و شکل مشخص تبدیل می شود.
مراحل تولید میلگرد به روش نورد گرم شامل آماده سازی و پیش گرم کردن شمش، نورد اولیه، نورد میانی، نورد نهایی، خنک کاری، برش، کنترل کیفیت و بسته بندی است. هر یک از این مراحل نقش مهمی در تعیین کیفیت محصول نهایی دارند.
کنترل دقیق دما، کیفیت مواد اولیه، تنظیم غلتک ها و شرایط خنک کاری از مهم ترین عوامل موثر بر استحکام، شکل پذیری و دقت ابعادی میلگرد محسوب می شوند. آشنایی با این مراحل به خریداران و فعالان صنعت ساختمان کمک می کند تا عوامل موثر بر کیفیت میلگرد را بهتر بشناسند و هنگام انتخاب محصول، علاوه بر قیمت، به استاندارد و مشخصات فنی آن نیز توجه داشته باشند.
سوالات متداول
مراحل اصلی تولید میلگرد به روش نورد گرم کدام اند؟
مراحل اصلی شامل آماده سازی و پیش گرم کردن شمش فولادی، نورد اولیه، نورد میانی، نورد نهایی و ایجاد آج، خنک کاری، برش، کنترل کیفیت و بسته بندی میلگرد هستند.
دمای مناسب برای نورد گرم میلگرد چقدر است؟
دمای پیش گرم شمش در بسیاری از خطوط نورد گرم حدود 1100 تا 1250 درجه سانتی گراد است. دمای دقیق با توجه به ترکیب شیمیایی فولاد، ابعاد شمش و شرایط تولید تعیین می شود.
آج میلگرد در کدام مرحله تولید ایجاد می شود؟
آج میلگرد معمولا در مرحله نورد نهایی و به وسیله غلتک های دارای شیار و طرح مخصوص ایجاد می شود. این برجستگی ها به افزایش درگیری میلگرد با بتن کمک می کنند.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.