تغییر رنگ فولاد در دماهای مختلف یکی از پدیده های مهم در صنعت فولاد، آهنگری، جوشکاری و عملیات حرارتی است که می تواند اطلاعات ارزشمندی درباره دمای فلز و شرایط حرارت دهی آن ارائه دهد. فولاد با افزایش دما ممکن است رنگ هایی مانند زرد، قهوه ای، بنفش، آبی، قرمز، نارنجی و سفید به خود بگیرد. هر یک از این رنگ ها تحت شرایط مشخص می توانند نشان دهنده یک محدوده دمایی باشند.
شناخت رنگ فولاد در دماهای مختلف به صنعتگران کمک می کند تا وضعیت حرارتی قطعات را بهتر ارزیابی کنند، از گرم شدن بیش از حد جلوگیری کنند و کیفیت فرایندهای تولید را افزایش دهند. البته رنگ فولاد همیشه معیار دقیقی برای اندازه گیری دما نیست؛ زیرا ترکیب شیمیایی، مدت زمان حرارت دهی، شرایط محیط و وضعیت سطح فلز نیز بر رنگ نهایی تاثیر می گذارند.
در این مقاله، جدول تغییر رنگ فولاد در دماهای مختلف را بررسی می کنیم و به ارتباط رنگ فولاد با دما، عوامل موثر بر این پدیده و روش های جلوگیری از تغییر رنگ ناخواسته می پردازیم.
شناخت تغییر رنگ فولاد در دماهای مختلف و تاثیر حرارت بر خواص آن، در کنار بررسی قیمت روز فولاد، به انتخاب آگاهانه تر این محصول برای کاربردهای صنعتی کمک می کند.
چرا رنگ فولاد با افزایش دما تغییر می کند؟
تغییر رنگ فولاد هنگام حرارت دیدن عمدتا به دو پدیده متفاوت مربوط می شود: تشکیل لایه اکسیدی روی سطح فلز و تابش نور مرئی در دماهای بالا. هر یک از این پدیده ها در محدوده دمایی متفاوتی ظاهر می شوند و دلیل ایجاد رنگ های مشخصی هستند.
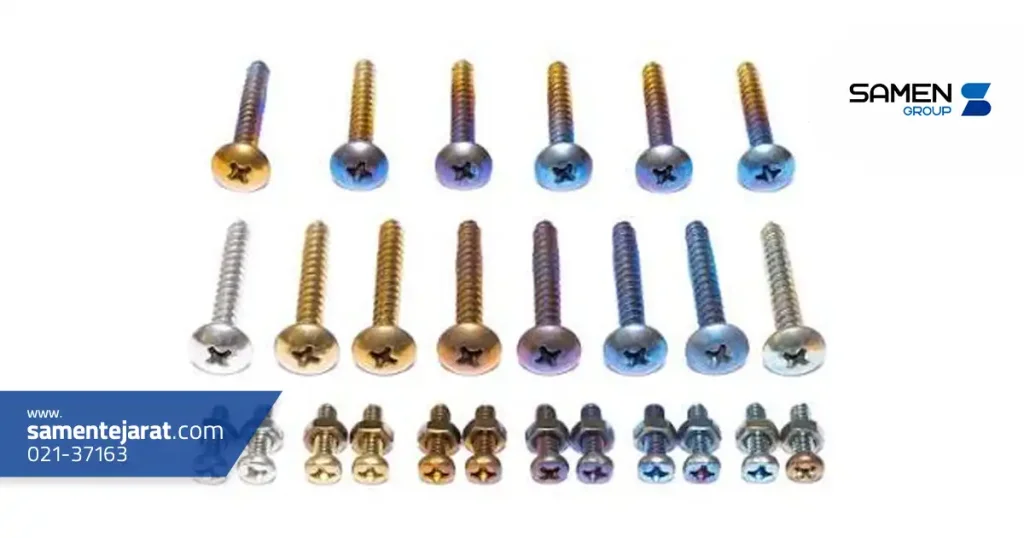
در دماهای نسبتا پایین، هنگامی که فولاد در معرض هوا قرار می گیرد، اکسیژن با عناصر موجود در سطح آن واکنش می دهد و لایه نازکی از اکسید تشکیل می شود. با افزایش دما یا طولانی شدن زمان حرارت دهی، ضخامت این لایه تغییر می کند. انعکاس نور از سطح لایه اکسیدی و مرز میان اکسید و فلز باعث تداخل نور و مشاهده رنگ هایی مانند زرد، قهوه ای، بنفش و آبی می شود.
این پدیده معمولا در محدوده تقریبی 200 تا 350 درجه سانتی گراد روی فولاد کربنی تمیز و صیقلی قابل مشاهده است. رنگ های حاصل از این فرایند را رنگ های بازپخت یا رنگ های تمپر نیز می نامند.
در مقابل، زمانی که دمای فولاد به محدوده بالاتری می رسد، فلز شروع به انتشار نور مرئی می کند. این پدیده که تابش حرارتی نام دارد، باعث می شود فولاد ابتدا به رنگ قرمز تیره دیده شود و با افزایش دما به سمت قرمز روشن، نارنجی، زرد و در نهایت سفید متمایل شود.
بنابراین، تفاوت اصلی این دو نوع تغییر رنگ در نحوه ایجاد آنها است. رنگ های زرد تا آبی در دماهای پایین عمدتا ناشی از تغییرات لایه اکسیدی هستند، در حالی که رنگ های قرمز تا سفید در دماهای بالا بیشتر به تابش حرارتی مربوط می شوند.
جدول تغییر رنگ فولاد در دماهای مختلف
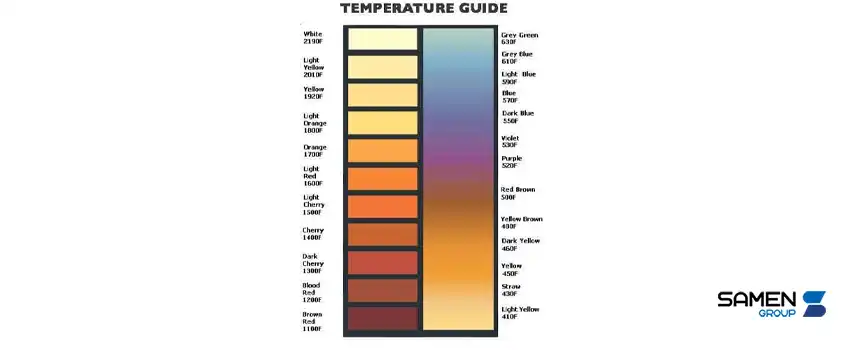
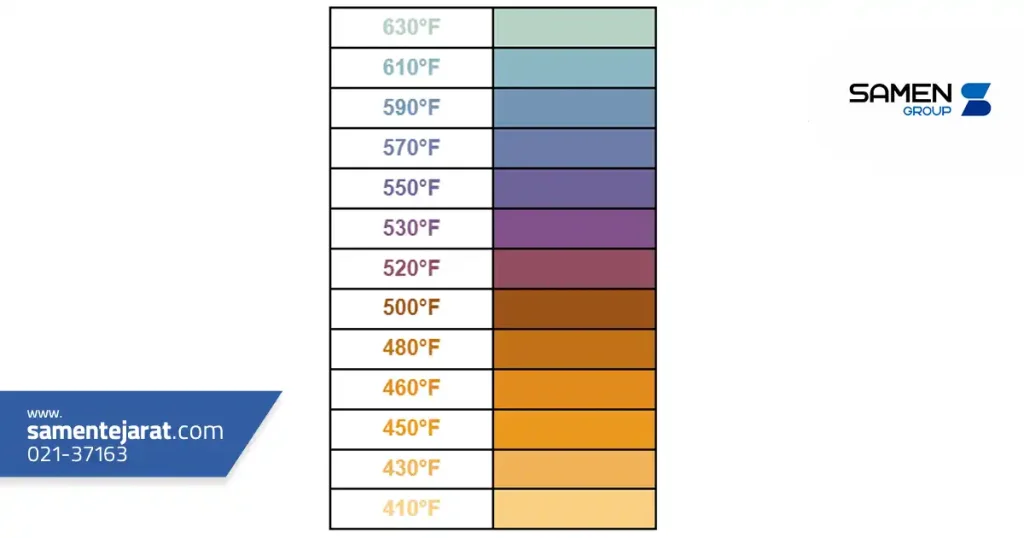
جدول تغییر رنگ فولاد در دماهای مختلف یکی از ابزارهای کاربردی برای تخمین اولیه دمای فلز هنگام گرم شدن است. با استفاده از این جدول می توان ارتباط میان رنگ ظاهری فولاد و محدوده دمایی آن را بهتر درک کرد.
البته باید توجه داشت که دمای تغییر رنگ فولاد مقدار ثابتی برای تمام آلیاژها نیست. جدول زیر محدوده های تقریبی را برای فولاد کربنی در شرایط متداول نشان می دهد.
رنگ فولاد
دمای تقریبی (سانتی گراد)
نوع تغییر رنگ
زرد کاهی روشن
210 تا 230
تشکیل لایه اکسیدی
زرد طلایی
230 تا 245
تشکیل لایه اکسیدی
قهوه ای و زرد قهوه ای
245 تا 265
تشکیل لایه اکسیدی
بنفش
265 تا 290
تشکیل لایه اکسیدی
آبی
290 تا 320
تشکیل لایه اکسیدی
آبی روشن تا خاکستری آبی
320 تا 350
تشکیل لایه اکسیدی
قرمز بسیار تیره
550 تا 650
تابش حرارتی
قرمز گیلاسی
650 تا 800
تابش حرارتی
قرمز روشن
800 تا 900
تابش حرارتی
نارنجی
900 تا 1050
تابش حرارتی
زرد درخشان
1050 تا 1200
تابش حرارتی
سفید یا سفید مایل به زرد
حدود 1200 تا 1300 و بالاتر
تابش حرارتی
مقادیر جدول تقریبی هستند. رنگ های اکسیدی به زمان حرارت دهی و وضعیت سطح وابسته اند و رنگ های تابشی نیز با نور محیط تغییر می کنند. این جدول برای تخمین اولیه مناسب است، نه کنترل دقیق دمای فرایندهای صنعتی.
بررسی جدول نشان می دهد که با افزایش دما، فولاد دو مرحله متفاوت از تغییر رنگ را تجربه می کند. در مرحله نخست، رنگ سطح بر اثر اکسیداسیون تغییر می کند و در مرحله دوم، خود فلز در اثر حرارت بالا شروع به درخشیدن می کند.
نکته مهم دیگر این است که زرد شدن فولاد در دمای حدود 230 درجه سانتی گراد با زرد شدن آن در دمای بالای 1000 درجه سانتی گراد یکسان نیست. در حالت اول، رنگ زرد مربوط به لایه اکسیدی است، اما در حالت دوم، فلز به دلیل تابش حرارتی به رنگ زرد دیده می شود.
هر رنگ فولاد نشان دهنده چه دمایی است؟
هر یک از رنگ های فولاد می توانند اطلاعاتی درباره میزان حرارت وارد شده به قطعه ارائه دهند. با این حال، برای تفسیر صحیح این رنگ ها باید به نوع تغییر رنگ، شرایط گرم کردن و جنس فولاد توجه کرد.
رنگ زرد، قهوه ای، بنفش و آبی فولاد
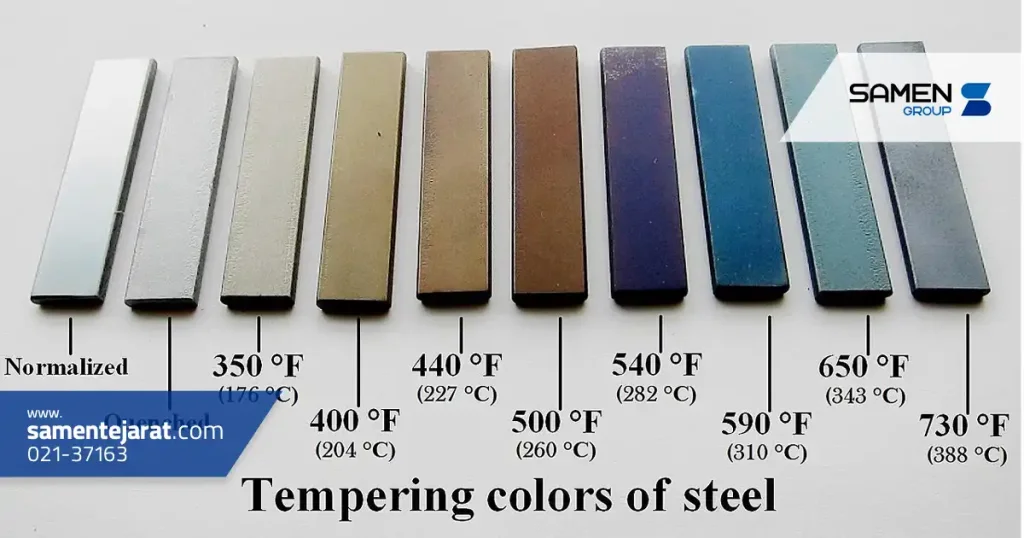
رنگ های زرد، قهوه ای، بنفش و آبی معمولا در اثر تشکیل لایه اکسیدی نازک روی سطح فولاد ایجاد می شوند. این رنگ ها به ویژه در عملیات تمپر کردن فولادهای کربنی کاربرد دارند و در گذشته یکی از روش های رایج تشخیص تقریبی دمای قطعات فلزی بوده اند.
رنگ زرد فولاد: هنگامی که فولاد کربنی تمیز در هوا تا محدوده تقریبی 210 تا 245 درجه سانتی گراد گرم می شود، ممکن است رنگ آن به زرد روشن، زرد کاهی یا طلایی تغییر کند. این محدوده در تمپر کردن برخی ابزارهای فولادی که به حفظ سختی نسبتا بالا نیاز دارند، مورد استفاده قرار می گیرد.
رنگ قهوه ای فولاد: با افزایش دما به حدود 245 تا 265 درجه سانتی گراد، رنگ سطح می تواند به قهوه ای یا زرد قهوه ای تبدیل شود. این تغییر نشان دهنده رشد بیشتر لایه اکسیدی است و ممکن است در حرارت دهی ابزارهای فولادی مشاهده شود.
رنگ بنفش فولاد: در محدوده تقریبی 265 تا 290 درجه سانتی گراد، سطح فولاد می تواند به رنگ بنفش یا بنفش تیره دیده شود. این رنگ در برخی مراحل تمپر کردن فولاد مشاهده می شود و به تنهایی نشان دهنده میزان سختی یا استحکام قطعه نیست.
رنگ آبی فولاد: رنگ آبی معمولا در محدوده تقریبی 290 تا 320 درجه سانتی گراد روی فولاد کربنی ظاهر می شود. این رنگ می تواند نشان دهنده تشکیل لایه اکسیدی ضخیم تر باشد. در بعضی کاربردها، مانند تمپر کردن برخی فولادهای فنری، از دماهای مرتبط با این محدوده استفاده می شود.
در تمامی این موارد، مدت زمان قرار گرفتن فولاد در دمای مشخص اهمیت زیادی دارد. به همین دلیل، ممکن است قطعه ای که مدت طولانی در دمای پایین تری قرار گرفته است، رنگی مشابه قطعه گرم شده در دمای بالاتر داشته باشد.
رنگ قرمز، نارنجی و سفید فولاد
هنگامی که دمای فولاد از محدوده چند صد درجه سانتی گراد فراتر می رود، تابش حرارتی به تدریج قابل مشاهده می شود. در این مرحله، رنگ فولاد دیگر تنها به ضخامت لایه اکسیدی وابسته نیست و میزان تابش نور از سطح داغ فلز نقش اصلی را ایفا می کند.
رنگ قرمز فولاد: فولاد در محیط کم نور ممکن است از حدود 550 تا 650 درجه سانتی گراد به صورت قرمز بسیار تیره دیده شود. با افزایش دما تا محدوده تقریبی 650 تا 800 درجه سانتی گراد، رنگ آن به قرمز گیلاسی تغییر می کند. در دماهای بالاتر، قرمزی فولاد روشن تر می شود.
رنگ نارنجی فولاد: در محدوده تقریبی 900 تا 1050 درجه سانتی گراد، رنگ فولاد معمولا نارنجی دیده می شود. در این شرایط، بسیاری از فولادها برای شکل دهی گرم مناسب تر می شوند؛ با این حال، دمای مجاز آهنگری به نوع فولاد و ترکیب شیمیایی آن بستگی دارد.
رنگ سفید فولاد: هنگامی که دمای فولاد به حدود 1200 تا 1300 درجه سانتی گراد یا بالاتر می رسد، تابش آن ممکن است به رنگ سفید مایل به زرد یا سفید درخشان دیده شود. چنین دماهایی برای بسیاری از فولادها بسیار بالا هستند و حرارت دهی کنترل نشده می تواند باعث رشد بیش از حد دانه ها، اکسیداسیون شدید و آسیب به ساختار فلز شود.
به همین دلیل، تشخیص رنگ در دماهای بالا تنها باید به عنوان یک روش تجربی و کمکی در نظر گرفته شود. انتخاب دمای مناسب برای آهنگری یا عملیات حرارتی باید بر اساس مشخصات فنی گرید فولاد انجام شود.
عوامل موثر بر تغییر رنگ فولاد
اگرچه دما یکی از مهم ترین عوامل تعیین کننده رنگ فولاد است، اما شرایط دیگری نیز بر شدت، سرعت و نوع تغییر رنگ آن تاثیر می گذارند. شناخت این عوامل کمک می کند تا رنگ مشاهده شده به درستی تفسیر شود و احتمال خطا در تشخیص دما کاهش یابد.
مهم ترین عوامل موثر بر تغییر رنگ فولاد عبارت اند از:
ترکیب شیمیایی فولاد: مقدار کربن و عناصر آلیاژی مانند کروم، نیکل و سیلیسیم می تواند رفتار اکسیداسیون فولاد را تغییر دهد. برای مثال، رنگ های حرارتی فولاد ضد زنگ لزوما در همان دماهای فولاد کربنی ظاهر نمی شوند.
مدت زمان حرارت دهی: هرچه فولاد مدت بیشتری در معرض دمای بالا و اکسیژن قرار بگیرد، امکان رشد لایه اکسیدی افزایش می یابد. بنابراین، رنگ سطح تنها به بیشترین دمای تجربه شده وابسته نیست.
وجود اکسیژن در محیط: میزان اکسیژن و ترکیب اتمسفر کوره بر تشکیل اکسیدهای سطحی تاثیر می گذارد. استفاده از محیط خلاء یا اتمسفر محافظ می تواند بسیاری از تغییر رنگ های ناشی از اکسیداسیون را کاهش دهد.
وضعیت و زبری سطح: سطح صیقلی و تمیز معمولا رنگ های اکسیدی را واضح تر نشان می دهد. وجود زنگ زدگی، روغن، آلودگی یا لایه های اکسیدی قبلی می تواند تشخیص رنگ را دشوار کند.
سرعت گرم شدن: افزایش سریع دما در مقایسه با حرارت دهی طولانی و تدریجی، ممکن است فرصت کمتری برای رشد لایه اکسیدی ایجاد کند.
نور محیط: رنگ تابشی فولاد در محیط تاریک واضح تر دیده می شود. در مقابل، نور شدید محیط می تواند تشخیص رنگ قرمز تیره یا تفاوت میان درجات مختلف درخشندگی را دشوار کند.
در میان این عوامل، ترکیب شیمیایی فولاد و مدت زمان حرارت دهی اهمیت ویژه ای دارند. به عنوان مثال، فولادهای حاوی کروم بالا معمولا مقاومت بیشتری در برابر اکسیداسیون دارند و ممکن است در مقایسه با فولادهای کربنی، رنگ های حرارتی متفاوتی نشان دهند.
تشخیص دمای فولاد از روی رنگ آن
تشخیص دمای فولاد از روی رنگ یکی از روش های قدیمی در آهنگری و عملیات حرارتی است. در این روش، فرد با مشاهده رنگ سطح یا میزان درخشندگی فلز، محدوده تقریبی دمای آن را تخمین می زند.
برای استفاده صحیح از این روش، ابتدا باید مشخص شود که تغییر رنگ مشاهده شده ناشی از اکسیداسیون سطح است یا تابش حرارتی. رنگ های زرد کاهی، قهوه ای، بنفش و آبی معمولا برای ارزیابی تجربی دماهای پایین تر کاربرد دارند، در حالی که رنگ های قرمز، نارنجی و سفید در دماهای بالا قابل استفاده هستند.
برای تشخیص بهتر دمای فولاد از روی رنگ، رعایت چند نکته ضروری است:
سطح فولاد را بررسی کنید: وجود آلودگی یا اکسیدهای قدیمی می تواند باعث خطا در تشخیص رنگ شود.
نوع فولاد را مشخص کنید: از جدول رنگ متناسب با ترکیب شیمیایی و شرایط حرارت دهی قطعه استفاده کنید.
شرایط نور را ثابت نگه دارید: در دماهای بالا، مشاهده رنگ تابشی در محیطی با نور کنترل شده می تواند مقایسه را آسان تر کند.
مدت زمان حرارت دهی را در نظر بگیرید: رنگ اکسیدی ممکن است با گذشت زمان و بدون افزایش دما تغییر کند.
از ابزار اندازه گیری استفاده کنید: برای عملیات حساس، دما باید با تجهیزات مناسب اندازه گیری و کنترل شود.
امروزه ابزارهایی مانند ترموکوپل، پیرومتر و دوربین حرارتی برای اندازه گیری دمای فولاد استفاده می شوند. این تجهیزات در صورت انتخاب، تنظیم و کالیبراسیون صحیح می توانند دمای فرایند را با دقت بیشتری نسبت به مشاهده چشمی تعیین کنند.
البته هنگام استفاده از پیرومترهای مادون قرمز نیز باید به ضریب گسیل سطح فولاد توجه کرد؛ زیرا تغییر وضعیت سطح و میزان اکسیداسیون می تواند بر نتیجه اندازه گیری تاثیر بگذارد.
در مجموع، روش تشخیص دما از روی رنگ برای ارزیابی سریع و تقریبی مناسب است، اما در فرایندهایی مانند سخت کاری دقیق، عملیات حرارتی صنعتی و کنترل کیفیت قطعات حساس نباید جایگزین ابزار اندازه گیری شود.
تغییر رنگ فولاد در عملیات حرارتی
عملیات حرارتی مجموعه ای از فرایندهای کنترل شده گرم کردن، نگهداری در دمای مشخص و سرد کردن فولاد است که با هدف تغییر خواص مکانیکی و ساختار داخلی آن انجام می شود. در بسیاری از این فرایندها، تغییر رنگ فولاد یکی از نشانه های قابل مشاهده حرارت دیدن قطعه است.
با این حال، تغییر رنگ سطح لزوما به معنی وقوع یک تغییر مشخص در ساختار داخلی فولاد نیست. برای مثال، ممکن است قطعه ای بدون تغییر رنگ محسوس در اتمسفر محافظ تحت عملیات حرارتی قرار بگیرد و خواص مکانیکی آن تغییر کند.
در ادامه، ارتباط تغییر رنگ فولاد با برخی از مهم ترین عملیات حرارتی را بررسی می کنیم.
آنیل کردن یا بازپخت: در فرایند آنیل، فولاد بر اساس نوع و ساختار اولیه تا دمای مشخصی گرم می شود و سپس با سرعت کنترل شده سرد می شود. هدف این عملیات می تواند کاهش سختی، بهبود شکل پذیری و اصلاح ریزساختار باشد. در صورت حرارت دهی در هوا، سطح فولاد ممکن است اکسید شود و رنگ آن تغییر کند.
نرماله کردن: در عملیات نرماله، فولاد تا محدوده مناسب آستنیتی گرم شده و معمولا در هوای آرام سرد می شود. در مرحله حرارت دهی، فولاد ممکن است به رنگ قرمز یا نارنجی دیده شود. دمای مناسب این عملیات با توجه به ترکیب شیمیایی و دماهای بحرانی فولاد تعیین می شود.
سخت کاری: در فرایند سخت کاری، فولاد قابل سخت شدن تا دمای آستنیته مناسب گرم می شود و سپس در محیطی مانند روغن، آب یا گاز با سرعت مشخص سرد می شود. رنگ قرمز در مرحله گرم کردن ممکن است دیده شود، اما صرف مشاهده این رنگ برای اطمینان از رسیدن قطعه به دمای صحیح سخت کاری کافی نیست.
تمپر کردن: تمپر معمولا پس از سخت کاری انجام می شود و هدف آن کاهش تنش های داخلی و تنظیم تعادل میان سختی و چقرمگی است. در فولادهای کربنی، دماهای متداول تمپر می توانند باعث ایجاد رنگ های زرد، قهوه ای، بنفش و آبی روی سطح تمیز قطعه شوند.
برای مثال، در تمپر کردن بعضی ابزارهای فولادی، رنگ زرد کاهی ممکن است در محدوده حدود 220 تا 240 درجه سانتی گراد ظاهر شود، در حالی که رنگ آبی معمولا به محدوده دمایی بالاتری مربوط است. با وجود این، تنظیم عملیات تمپر باید بر اساس گرید فولاد، سختی مورد نیاز و دستورالعمل فنی انجام شود، نه صرفا مشاهده رنگ سطح.
تاثیر تغییر رنگ بر خواص و مقاومت فولاد
تغییر رنگ فولاد همیشه به معنی کاهش کیفیت یا مقاومت آن نیست. تاثیر این پدیده به دمای اعمال شده، مدت زمان حرارت دهی، ترکیب شیمیایی فولاد و نوع عملیات انجام شده بستگی دارد.
در بسیاری از موارد، رنگ ایجاد شده تنها نتیجه تشکیل یک لایه اکسیدی بسیار نازک روی سطح است و به تنهایی تغییر قابل توجهی در خواص مکانیکی قطعه ایجاد نمی کند. با این حال، اگر حرارت وارد شده به اندازه کافی زیاد باشد یا مدت طولانی ادامه پیدا کند، ممکن است ساختار داخلی فولاد و خواص آن نیز تغییر کند.
مهم ترین تاثیرات احتمالی حرارت دهی و تغییر رنگ فولاد عبارت اند از:
تغییر سختی: در فولادهای سخت کاری شده، تمپر کردن معمولا باعث کاهش بخشی از سختی و تنش های داخلی می شود. میزان این تغییر به دما، زمان و نوع فولاد بستگی دارد.
تغییر استحکام: حرارت دهی کنترل نشده ممکن است استحکام فولاد را کاهش دهد. البته بعضی فولادهای آلیاژی در محدوده های مشخص تمپر رفتار متفاوتی دارند و حتی ممکن است سختی ثانویه نشان دهند.
تغییر چقرمگی: عملیات حرارتی مناسب می تواند مقاومت فولاد در برابر شکست ترد را بهبود دهد؛ اما انتخاب نادرست دما ممکن است نتیجه نامطلوبی ایجاد کند.
کاهش مقاومت در برابر خوردگی: در برخی فولادهای ضد زنگ، تشکیل رنگ های حرارتی در نواحی جوشکاری می تواند با کاهش موضعی کروم در لایه زیرین سطح همراه باشد و مقاومت به خوردگی را کاهش دهد.
ایجاد پوسته اکسیدی: حرارت دهی طولانی در محیط اکسید کننده ممکن است باعث تشکیل پوسته های ضخیم و جداشدنی شود که کیفیت سطح، دقت ابعادی و شرایط پرداخت قطعه را تحت تاثیر قرار می دهند.
یکی از نکات مهم، تفاوت میان تغییر رنگ فولاد کربنی و فولاد ضد زنگ است. در فولاد ضد زنگ، تغییر رنگ ناشی از جوشکاری می تواند نشانه تشکیل اکسیدهای حرارتی و کاهش مقاومت موضعی به خوردگی باشد. به همین دلیل، در کاربردهایی که مقاومت به خوردگی اهمیت دارد، تمیزکاری و حذف لایه های حرارتی پس از جوشکاری ضروری است.
از سوی دیگر، ظاهر شدن رنگ آبی یا بنفش روی سطح یک قطعه فولادی به تنهایی ثابت نمی کند که مقاومت مکانیکی آن کاهش یافته است. برای ارزیابی دقیق باید شرایط حرارتی قطعه، مشخصات فولاد و در صورت نیاز نتایج آزمون سختی یا سایر آزمایش های کنترل کیفیت بررسی شوند.
روش های جلوگیری از تغییر رنگ ناخواسته فولاد
در بسیاری از کاربردهای صنعتی، تغییر رنگ فولاد مطلوب نیست؛ زیرا می تواند ظاهر قطعه را تحت تاثیر قرار دهد یا نشانه اکسیداسیون سطحی باشد. برای جلوگیری از این مشکل، باید شرایط حرارت دهی و محیط فرایند تا حد امکان کنترل شوند.
انتخاب روش مناسب به نوع فولاد، دمای مورد نیاز، تجهیزات موجود و حساسیت قطعه بستگی دارد. مهم ترین روش های جلوگیری از تغییر رنگ ناخواسته فولاد عبارت اند از:
1. کنترل دقیق دما و زمان حرارت دهی
یکی از موثرترین راهکارها، جلوگیری از افزایش بیش از حد دما و طولانی شدن غیر ضروری زمان حرارت دهی است. استفاده از کوره های مجهز به سیستم کنترل دما و تجهیزات اندازه گیری مناسب، احتمال اکسیداسیون شدید سطح را کاهش می دهد.
2. استفاده از اتمسفر محافظ
در برخی فرایندهای حرارتی می توان از گازهای محافظ مانند آرگون یا نیتروژن استفاده کرد. انتخاب گاز باید با توجه به نوع فولاد و شرایط فرایند انجام شود؛ زیرا همه اتمسفرها برای تمام فولادها و دماها مناسب نیستند.
3. استفاده از کوره خلاء
عملیات حرارتی در کوره خلاء می تواند تماس فولاد با اکسیژن را به میزان قابل توجهی کاهش دهد و به حفظ کیفیت ظاهری سطح کمک کند. البته عملکرد این روش به میزان خلاء، ترکیب گازهای باقی مانده و شرایط عملیاتی بستگی دارد.
4. تمیزکاری سطح قبل از حرارت دهی
پاک کردن روغن، چربی، رطوبت و آلودگی های سطحی قبل از ورود قطعه به کوره، به کاهش تغییر رنگ های نامنظم و مشکلات سطحی کمک می کند. سطح آماده سازی شده باید متناسب با الزامات عملیات حرارتی باشد.
5. کنترل شرایط جوشکاری
در جوشکاری فولاد ضد زنگ، استفاده صحیح از گاز محافظ، کنترل حرارت ورودی و محافظت مناسب از سطح پشتی جوش می تواند شدت تغییر رنگ حرارتی را کاهش دهد.
6. استفاده از روش های مناسب پرداخت و تمیزکاری پس از حرارت دهی
در صورت ایجاد تغییر رنگ، بسته به نوع فولاد می توان از روش هایی مانند پرداخت مکانیکی، پولیش یا فرایندهای تخصصی حذف اکسید استفاده کرد. برای فولاد ضد زنگ، اسیدشویی و پسیو کردن اصولی نیز می توانند به بازیابی مقاومت سطح در برابر خوردگی کمک کنند. این روش ها باید توسط افراد متخصص و با رعایت الزامات ایمنی انجام شوند.
در نهایت، بهترین راه جلوگیری از تغییر رنگ ناخواسته فولاد، انتخاب روش حرارت دهی مناسب و کنترل همزمان دما، زمان و شرایط محیطی است. این اقدامات علاوه بر حفظ کیفیت ظاهری، می توانند احتمال ایجاد عیوب سطحی و هزینه های اصلاح قطعات را کاهش دهند.
سوالات متداول
آیا تغییر رنگ فولاد باعث کاهش مقاومت آن می شود؟
تغییر رنگ به تنهایی نشانه کاهش مقاومت فولاد نیست. اگر حرارت دهی باعث تغییر ریزساختار یا تشکیل اکسیدهای نامطلوب شود، ممکن است برخی خواص مکانیکی یا مقاومت به خوردگی تغییر کنند. میزان تاثیر به نوع فولاد و شرایط فرایند بستگی دارد.
آیا می توان دمای فولاد را فقط از روی رنگ تشخیص داد؟
رنگ فولاد می تواند برای تخمین اولیه دما مفید باشد، اما روش دقیقی برای اندازه گیری نیست. برای کنترل دما در عملیات حرارتی و فرایندهای حساس صنعتی بهتر است از ترموکوپل، پیرومتر یا تجهیزات اندازه گیری مناسب استفاده شود.
علت بنفش شدن فولاد چیست؟
بنفش شدن فولاد کربنی معمولا به تشکیل لایه اکسیدی نازک در اثر حرارت مربوط می شود. این رنگ اغلب در محدوده تقریبی 265 تا 290 درجه سانتی گراد ظاهر می شود، اما دمای دقیق به مدت زمان حرارت دهی و شرایط سطح بستگی دارد.
آیا رنگ فولاد ضد زنگ و فولاد کربنی در دمای یکسان مشابه است؟
خیر. عناصر آلیاژی موجود در فولاد ضد زنگ، به ویژه کروم، رفتار اکسیداسیون سطح را تغییر می دهند. بنابراین، رنگ های حرارتی فولاد ضد زنگ ممکن است در دماها و زمان های متفاوتی نسبت به فولاد کربنی ایجاد شوند.
چگونه می توان تغییر رنگ فولاد در اثر حرارت را برطرف کرد؟
روش برطرف کردن تغییر رنگ به نوع فولاد و شدت اکسیداسیون بستگی دارد. پرداخت و پولیش مکانیکی، تمیزکاری تخصصی و در مورد فولاد ضد زنگ، روش هایی مانند اسیدشویی و پسیو کردن از راهکارهای متداول هستند. انتخاب روش باید با توجه به کاربرد قطعه و الزامات فنی انجام شود.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.