رینگ خودرو یکی از قطعات مهم در مجموعه چرخ است که علاوه بر تحمل وزن خودرو، باید در برابر ضربه، فشار، نیروهای جانبی و شرایط مختلف جاده مقاومت بالایی داشته باشد. به همین دلیل، فرایند تولید رینگ فولادی و رینگ آلومینیومی شامل مراحل مختلف شکل دهی، ماشین کاری، عملیات حرارتی، جوشکاری، پوشش دهی و کنترل کیفیت است.
رینگ های فولادی و آلومینیومی از نظر ماده اولیه، روش ساخت، وزن، ظاهر و حتی تجهیزات مورد استفاده در خط تولید تفاوت های قابل توجهی دارند. رینگ فولادی معمولا از ورق فولادی تولید می شود، در حالی که برای تولید رینگ آلومینیومی روش هایی مانند ریخته گری، فورج و فلو فرمینگ به کار می رود.
شناخت مراحل تولید این دو نوع رینگ کمک می کند تا تفاوت های فنی، مزایا و محدودیت های هر کدام بهتر مشخص شود. در ادامه، فرایند تولید رینگ خودرو را از مرحله آماده سازی مواد اولیه تا کنترل کیفیت محصول نهایی بررسی می کنیم.
قیمت آلومینیوم یکی از عوامل موثر بر هزینه تولید رینگ های آلومینیومی خودرو است و می تواند مستقیما بر قیمت نهایی این محصولات تاثیر بگذارد.
مراحل تولید رینگ فولادی
تولید رینگ فولادی معمولا با استفاده از ورق فولادی با ضخامت و خواص مکانیکی مشخص انجام می شود. یکی از ویژگی های مهم این روش، امکان تولید انبوه با هزینه نسبتا مناسب است. به همین دلیل رینگ فولادی همچنان در بسیاری از خودروهای سواری، تجاری و سنگین مورد استفاده قرار می گیرد.
اولین مرحله، انتخاب و آماده سازی ورق فولادی است. فولاد مورد استفاده باید استحکام کافی برای تحمل وزن خودرو و نیروهای ایجاد شده هنگام حرکت داشته باشد. ورق فولادی پس از ورود به خط تولید بر اساس ابعاد مورد نیاز برش داده می شود.
در ادامه، بخشی از ورق که برای ساخت قسمت محیطی رینگ در نظر گرفته شده است، تحت عملیات نورد و شکل دهی قرار می گیرد. ورق صاف به تدریج به شکل استوانه در می آید و دو لبه آن به یکدیگر نزدیک می شوند. سپس محل اتصال لبه ها با استفاده از روش های جوشکاری مناسب به هم متصل می شود.
پس از جوشکاری، حلقه ایجاد شده باید کالیبره شود تا قطر، عرض و فرم آن مطابق مشخصات طراحی باشد. عملیات فرم دهی بیشتر نیز برای ایجاد قسمت هایی مانند لبه های نگهدارنده تایر و نشیمنگاه تایر انجام می شود.
بخش مرکزی رینگ یا دیسک نیز معمولا به صورت جداگانه تولید می شود. برای ساخت این قسمت، ورق فولادی تحت عملیات پرس کاری و کشش قرار می گیرد تا شکل مورد نظر ایجاد شود. سپس سوراخ مرکزی، سوراخ پیچ ها و در صورت نیاز سوراخ های تهویه روی دیسک ایجاد می شوند.
پس از آماده شدن حلقه و دیسک مرکزی، این دو بخش با دقت در موقعیت مشخص قرار گرفته و به یکدیگر جوش داده می شوند. دقت این مرحله اهمیت زیادی دارد، زیرا هرگونه انحراف در محل قرارگیری دیسک می تواند باعث افزایش لنگی رینگ شود.
پس از تکمیل عملیات جوشکاری، سطح رینگ برای رنگ آمیزی و پوشش دهی آماده می شود. چربی زدایی، شستشو، حذف آلودگی های سطحی و اعمال پوشش ضد خوردگی از جمله مراحل آماده سازی هستند. در نهایت نیز پوشش رنگ روی رینگ اعمال و تثبیت می شود.
به طور خلاصه، مهم ترین مراحل تولید رینگ فولادی شامل موارد زیر است:
انتخاب و آماده سازی ورق فولادی
برش ورق در ابعاد مورد نیاز
نورد و تبدیل ورق به حلقه
جوشکاری محل اتصال حلقه
کالیبراسیون و فرم دهی پروفیل رینگ
پرس کاری و تولید دیسک مرکزی
ایجاد سوراخ مرکزی و سوراخ پیچ ها
اتصال دیسک به حلقه رینگ
آماده سازی و پوشش دهی سطح
انجام آزمون های کنترل کیفیت
مراحل تولید رینگ آلومینیومی
فرایند تولید رینگ آلومینیومی با رینگ فولادی تفاوت زیادی دارد. در بسیاری از رینگ های آلومینیومی، به جای استفاده از ورق و جوشکاری چند قطعه، شکل اولیه رینگ با استفاده از آلیاژ آلومینیوم مذاب یا فرایند فورج تولید می شود.
در روش های ریخته گری، ابتدا آلیاژ مناسب آلومینیوم انتخاب و در کوره ذوب می شود. کنترل ترکیب شیمیایی و دمای مذاب در این مرحله اهمیت زیادی دارد، زیرا کیفیت مذاب می تواند مستقیما بر استحکام و میزان عیوب داخلی رینگ تاثیر بگذارد.
پس از آماده سازی مذاب، آلومینیوم وارد قالب می شود. بسته به روش تولید، ورود مذاب می تواند تحت تاثیر نیروی گرانش یا فشار کنترل شده انجام شود. پس از پر شدن قالب، آلومینیوم به تدریج سرد و جامد می شود.
بعد از خروج قطعه از قالب، قسمت های اضافی مربوط به فرایند ریخته گری حذف می شوند. در بسیاری از خطوط تولید، رینگ سپس تحت عملیات حرارتی قرار می گیرد تا خواص مکانیکی آلیاژ بهبود پیدا کند.
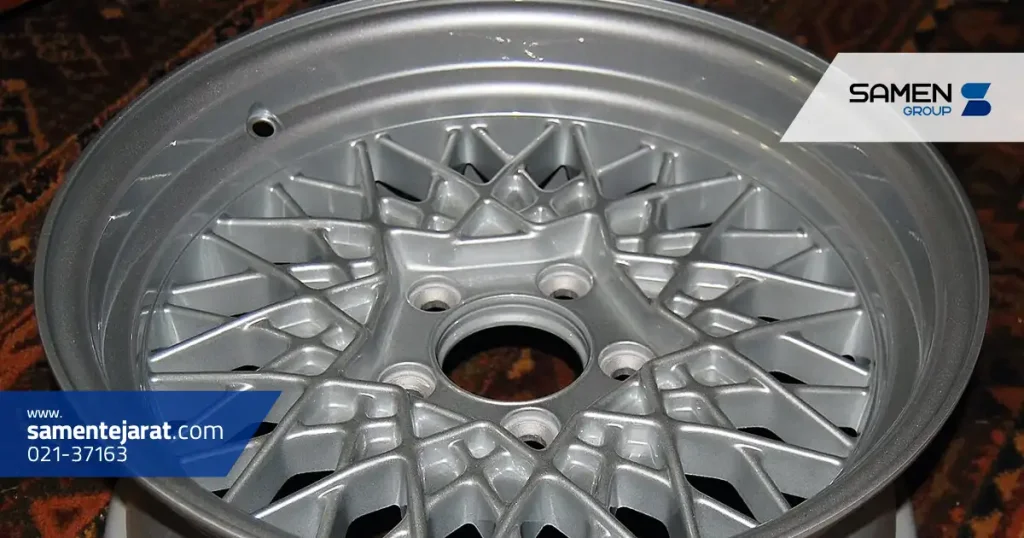
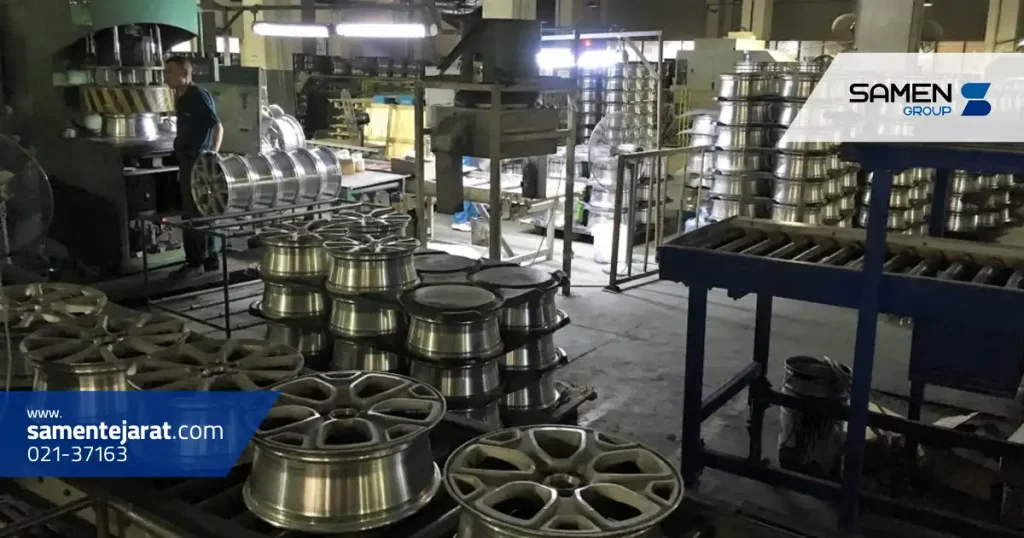
مرحله بعد، ماشین کاری است. در این مرحله سطوح مهم رینگ با دستگاه های ماشین کاری و CNC به ابعاد نهایی می رسند. محل قرارگیری تایر، سوراخ مرکزی، محل پیچ ها و سایر سطوح حساس با دقت بالا ماشین کاری می شوند.
پس از ماشین کاری، سطح رینگ آماده پرداخت و پوشش دهی می شود. عملیات هایی مانند شات بلاست، پرداخت سطح، رنگ آمیزی و اعمال لایه محافظ می توانند برای افزایش مقاومت در برابر خوردگی و بهبود ظاهر رینگ انجام شوند.
در پایان نیز رینگ های تولید شده تحت آزمون های ابعادی، مکانیکی و ظاهری قرار می گیرند تا از تطابق محصول با مشخصات طراحی اطمینان حاصل شود.
روش های تولید رینگ آلومینیومی
رینگ های آلومینیومی با روش های مختلفی تولید می شوند. انتخاب روش تولید بر استحکام، وزن، قیمت نهایی و کیفیت رینگ تاثیر زیادی دارد.
یکی از روش های رایج، ریخته گری گرانشی است. در این روش، آلومینیوم مذاب تحت تاثیر نیروی جاذبه وارد قالب می شود. تجهیزات این روش نسبت به برخی فرایندهای دیگر ساده تر است، اما کنترل دقیق فرایند برای کاهش تخلخل و عیوب داخلی اهمیت زیادی دارد.
روش دیگر، ریخته گری تحت فشار پایین یا Low Pressure Casting است. در این فرایند، مذاب آلومینیوم با فشار کنترل شده وارد قالب می شود. کنترل بهتر حرکت مذاب می تواند به دستیابی به ساختار یکنواخت تر و کاهش برخی عیوب ریخته گری کمک کند. این روش یکی از روش های متداول در تولید بسیاری از رینگ های آلومینیومی خودرو است.
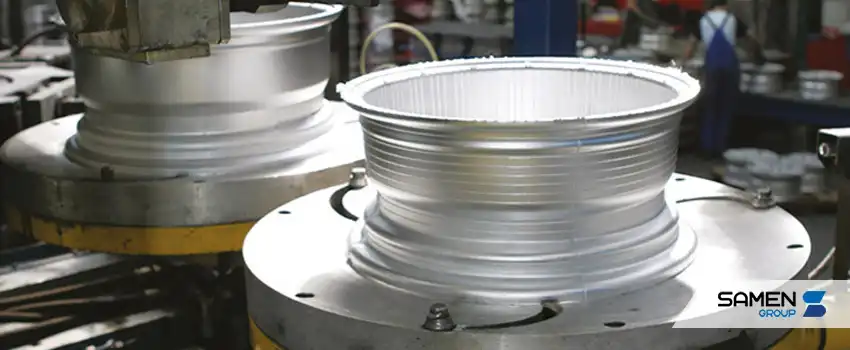
روش فلو فرمینگ یا Flow Forming نیز برای تولید برخی رینگ های سبک و مقاوم استفاده می شود. در این روش معمولا یک قطعه اولیه تولید شده و سپس بخش محیطی رینگ با استفاده از فشار غلتک ها و چرخش قطعه شکل داده می شود. این فرایند می تواند باعث کاهش ضخامت کنترل شده و بهبود خواص مکانیکی بخش مورد نظر شود.
یکی دیگر از روش های پیشرفته، فورج رینگ آلومینیومی است. در این روش، آلیاژ آلومینیوم جامد تحت فشار بسیار زیاد شکل داده می شود. فرایند فورج می تواند ساختار متراکم و خواص مکانیکی مناسبی ایجاد کند و امکان ساخت رینگ های سبک با استحکام بالا را فراهم سازد.
رینگ های فورج معمولا هزینه تولید بیشتری نسبت به رینگ های ریخته گری دارند، اما به دلیل نسبت مناسب استحکام به وزن، در بسیاری از خودروهای اسپرت و رده بالا مورد توجه قرار می گیرند.
در مجموع، روش های اصلی تولید رینگ آلومینیومی عبارتند از:
ریخته گری گرانشی
ریخته گری فشار پایین
فلو فرمینگ
فورج
هر یک از این روش ها از نظر تجهیزات، هزینه تولید، سرعت تولید، وزن محصول و خواص مکانیکی تفاوت دارند.
تفاوت فرایند تولید رینگ فولادی و آلومینیومی
مهم ترین تفاوت فرایند تولید رینگ فولادی و آلومینیومی به نوع ماده اولیه و نحوه شکل دهی آن مربوط می شود.
در تولید رینگ فولادی، معمولا ورق فولادی به عنوان ماده اولیه وارد خط تولید می شود. ورق طی عملیات برش، نورد و پرس کاری به اجزای مختلف رینگ تبدیل شده و سپس این قطعات با استفاده از جوشکاری به یکدیگر متصل می شوند.
در مقابل، بخش قابل توجهی از رینگ های آلومینیومی با استفاده از ریخته گری تولید می شوند. در این روش، آلیاژ آلومینیوم ابتدا ذوب شده و سپس وارد قالب می شود. البته در مدل های پیشرفته تر از روش هایی مانند فورج یا فلو فرمینگ نیز استفاده می شود.
از نظر تعداد قطعات نیز معمولا ساختار رینگ فولادی متداول شامل حلقه و دیسک مرکزی است که در مراحل جداگانه تولید و سپس به یکدیگر متصل می شوند. اما بسیاری از رینگ های آلومینیومی ریخته گری به صورت یک قطعه اولیه یکپارچه از قالب خارج می شوند و پس از آن عملیات ماشین کاری روی آنها انجام می شود.
نوع عملیات تکمیلی نیز متفاوت است. در رینگ فولادی، کیفیت جوش و مقاومت در برابر خوردگی اهمیت زیادی دارد. در رینگ آلومینیومی ریخته گری، علاوه بر کیفیت سطح و ابعاد، کنترل تخلخل، ترک و سایر عیوب احتمالی داخلی اهمیت ویژه ای پیدا می کند.
از نظر وزن نیز آلومینیوم چگالی کمتری نسبت به فولاد دارد و طراحی مناسب می تواند به کاهش وزن رینگ کمک کند. کاهش جرم چرخ در برخی طراحی ها می تواند بر عملکرد سیستم تعلیق، شتاب گیری و پاسخ حرکتی خودرو تاثیر مثبت داشته باشد.
البته نمی توان تنها بر اساس جنس رینگ درباره عملکرد نهایی آن قضاوت کرد. طراحی مهندسی، نوع آلیاژ، روش تولید، عملیات حرارتی و کیفیت ساخت همگی بر استحکام و دوام رینگ تاثیر می گذارند.
کنترل کیفیت رینگ خودرو
کنترل کیفیت یکی از مهم ترین مراحل در فرایند تولید رینگ خودرو است. رینگ در زمان حرکت در معرض نیروهای مختلفی قرار دارد و هرگونه نقص جدی در ساخت آن می تواند عملکرد و ایمنی مجموعه چرخ را تحت تاثیر قرار دهد.
یکی از اولین مراحل کنترل کیفیت، بررسی ابعاد رینگ است. قطر، عرض، محل سوراخ ها، قطر سوراخ مرکزی، آفست و سایر پارامترهای هندسی باید مطابق نقشه و مشخصات فنی باشند.
بررسی لنگی شعاعی و جانبی نیز اهمیت زیادی دارد. اگر رینگ از نظر هندسی دچار انحراف باشد، ممکن است هنگام چرخش باعث ایجاد لرزش شود.
در رینگ های فولادی، محل جوش ها نیز مورد بررسی قرار می گیرد. پیوستگی مناسب اتصال، کیفیت جوش و نبود عیوب جدی از جمله مواردی هستند که باید کنترل شوند.
در رینگ های آلومینیومی ریخته گری، بررسی عیوب داخلی اهمیت ویژه ای دارد. بسته به نوع محصول و الزامات تولید، از روش های بازرسی غیر مخرب مانند آزمون های مرتبط با شناسایی ترک یا بررسی ساختار داخلی استفاده می شود. برای نمونه، در برخی خطوط تولید از بازرسی اشعه ایکس برای شناسایی تخلخل و عیوب داخلی قطعات ریخته گری استفاده می شود.
آزمون های مکانیکی نیز بخش مهمی از کنترل کیفیت رینگ هستند. تست خستگی شعاعی، تست خستگی پیچشی یا خمشی و تست ضربه از جمله آزمایش هایی هستند که می توانند برای ارزیابی مقاومت رینگ در شرایط شبیه سازی شده کارکرد خودرو انجام شوند.
کنترل کیفیت پوشش نیز اهمیت دارد. ضخامت و چسبندگی پوشش، مقاومت در برابر خوردگی و کیفیت ظاهری سطح از جمله موارد قابل بررسی هستند.
بالانس رینگ نیز باید کنترل شود. توزیع نامناسب جرم در محیط رینگ می تواند هنگام چرخش در سرعت بالا باعث ایجاد ارتعاش شود. به همین دلیل، کنترل عدم تعادل محصول بخشی از فرایند نهایی تولید است.
در نهایت، آزمون های مورد نیاز بر اساس نوع رینگ، کاربرد آن، الزامات خودروساز و استانداردهای بازار هدف تعیین می شوند. تولید کننده باید اطمینان حاصل کند که محصول نهایی علاوه بر داشتن ظاهر مناسب، از نظر ابعادی و مکانیکی نیز شرایط مورد نیاز را برآورده می کند.
جمع بندی
فرایند تولید رینگ فولادی و آلومینیومی تفاوت های اساسی دارد. رینگ فولادی عمدتا با استفاده از ورق، نورد، پرس کاری و جوشکاری ساخته می شود، در حالی که در تولید رینگ آلومینیومی می توان از روش هایی مانند ریخته گری گرانشی، ریخته گری فشار پایین، فلو فرمینگ و فورج استفاده کرد.
هر روش تولید مزایا و محدودیت های خاص خود را دارد. رینگ های فولادی به دلیل فرایند تولید اقتصادی و استحکام مناسب همچنان کاربرد گسترده ای دارند. در مقابل، رینگ های آلومینیومی امکان طراحی متنوع تر و کاهش وزن را فراهم می کنند و به همین دلیل در بسیاری از خودروهای سواری مورد استفاده قرار می گیرند.
با این حال، کیفیت نهایی رینگ تنها به جنس آن وابسته نیست. طراحی مهندسی، کیفیت ماده اولیه، دقت فرایند تولید، عملیات حرارتی، ماشین کاری و کنترل کیفیت همگی در ایمنی و دوام محصول نقش تعیین کننده دارند.
سوالات متداول
رینگ آلومینیومی چگونه ساخته می شود؟
بسیاری از رینگ های آلومینیومی با ریخته گری تولید می شوند. در این روش آلیاژ آلومینیوم ذوب شده، وارد قالب می شود و پس از انجماد تحت عملیات تکمیلی مانند عملیات حرارتی، ماشین کاری، پرداخت و رنگ آمیزی قرار می گیرد.
بهترین روش تولید رینگ آلومینیومی چیست؟
انتخاب بهترین روش به کاربرد و هدف تولید بستگی دارد. ریخته گری فشار پایین برای تولید انبوه بسیاری از رینگ ها مناسب است، در حالی که فورج می تواند برای تولید رینگ های سبک و دارای خواص مکانیکی بالا گزینه مناسبی باشد. فلو فرمینگ نیز در برخی محصولات برای ایجاد تعادل میان وزن، استحکام و هزینه مورد استفاده قرار می گیرد.
تفاوت اصلی تولید رینگ فولادی و آلومینیومی چیست؟
رینگ فولادی عمدتا از طریق شکل دهی ورق، پرس کاری و جوشکاری تولید می شود، اما در تولید رینگ آلومینیومی معمولا از ریخته گری، فورج یا فلو فرمینگ استفاده می شود. همچنین کنترل عیوب داخلی در رینگ های آلومینیومی ریخته گری اهمیت بیشتری دارد.
آیا رینگ آلومینیومی از رینگ فولادی سبک تر است؟
آلومینیوم چگالی کمتری نسبت به فولاد دارد و در بسیاری از طراحی ها امکان ساخت رینگ سبک تر را فراهم می کند. با این حال وزن نهایی به ابعاد، طراحی، ضخامت و روش تولید رینگ نیز وابسته است.
همراه شما در انتخاب بهتر
شماره تماس خود را وارد کنید تا کارشناسان ما با شما تماس بگیرند.
درخواست ثبت شد
درخواست شما با موفقیت ثبت شد. به زودی با شما تماس میگیریم.